


精密孔加工:面向航空航天与汽车的CNC解决方案
发布于 2019年8月12日 | 作者:WayKen项目经理
孔加工常被低估:多数孔精度低、浅、仅作螺栓连接。但航空航天、汽车等高端制造要求极高精度、深孔或极精准孔位,除先进CNC外,还需专用工艺与严谨规划。
孔加工核心难点
制造视角看孔加工极具挑战:刀具/工件易过热(冷却液难深入孔内);过程不可见,依赖机床反馈盲切;小孔测量困难。CNC服务商持续迭代策略、开发新刀具以满足苛刻需求。
深孔钻削
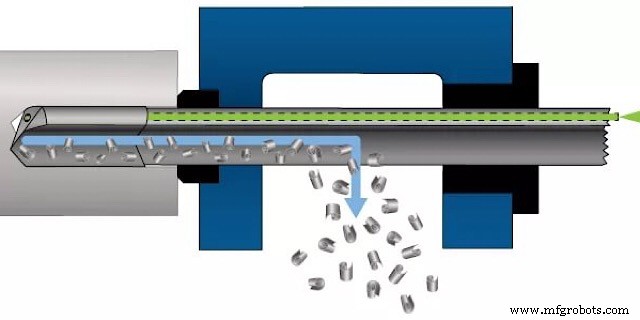
常规钻头钻深孔难保直线度:长钻刚性差、双刃长度难以绝对一致,切削力不对称导致偏心。高精度件不可接受。
深孔钻/枪钻应运而生:单刃设计消除偏心;大排屑槽兼作高压冷却通道,排屑冷却双解。缺点:需专用刀柄,不可直装普通加工中心。
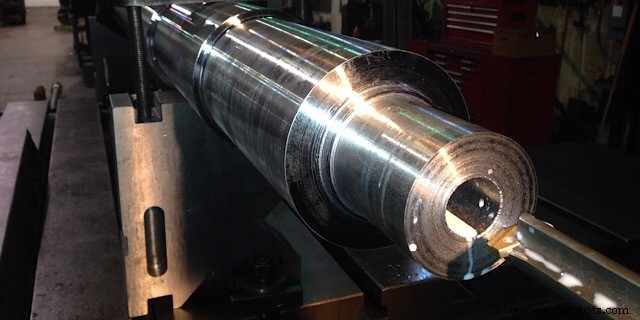
极端工况外,厂商多坚持通用刀具,采用分段钻削策略:按3-4倍直径分段,每段钻至深度退刀排屑冷却。
高精度孔加工工序链
精密孔需多工具递进:初钻小径、逐级扩大,降低切削力抑制偏心。后续工序非普通钻削:
- 扩孔:三刃扩孔钻刚性强,切深仅0.5mm,核心优势是修正孔轴线。
- 铰削:公差达IT6、高光洁度要求时使用。多长刃刀具,前切刃极微,切深0.05-0.1mm,切削刃极高精度,成孔质量极佳。小孔常手工铰削。
- 珩磨:磨料工艺但可上CNC,专用珩磨机更优。磨条可调直径,旋转往复研磨形成交叉微纹,大幅提升润滑保持力。
孔螺纹加工策略
螺纹孔加工难度大(薄壁复杂面)。攻丝前必须倒角/沉孔,利于刀具导入与后续装配。主流策略:
- 攻丝:单刀具似螺栓带排屑槽、前端长锥逐级切深。进给=螺距。小孔手工攻丝似拧紧螺栓。退刀必须反向旋出,强行拔出会折刀需EDM取出。
- 螺纹铣削:温度低、冷却易施行。直径比孔径小30-40%的铣刀螺旋插补+自转切削。最小孔径受限于最小铣刀直径。
- 螺纹镗削:类车削工序,刀具成型匹配螺纹槽形,按螺距进给切削螺旋面。适合大孔(≥20mm),小孔无法加工。
联系WayKen,定制您的精密孔加工方案。
数控机床