
亿迅智能制造网
工业4.0先进制造技术信息网站!
首页 | 制造技术 | 制造设备 | 工业物联网 | 工业材料 | 设备保养维修 | 工业编程 |
home  MfgRobots >> 亿迅智能制造网 >  >> Manufacturing Equipment >> 数控机床

Haas CNC G83 深孔啄钻:I/J/K 参数进阶应用与设置详解

G83 深孔啄钻固定循环说明

G83 为模态指令,每次 X/Y 移动均触发钻削,直至 G80 取消。

Haas CNC G83 两种格式

Haas 提供两种 G83 格式,第一种与 Fanuc 兼容:

G83 X_ Y_ Z_ R_ Q_ F_;

X Y – 孔位置
Z – 孔底深度(从 R 平面起)
R – R 平面位置
Q – 每次啄切深度
F – 切削进给

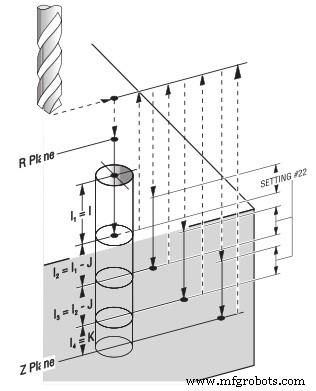
第二种格式引入 I/J/K 参数,实现变深度啄钻:

G83 X_ Y_ Z_ I_ J_ K_ R_ F_;

I – 首次切削深度
J – 每次递减切削量
K – 最小切削深度
首刀切深 I,后续每刀减 J,最小不低于 K。
Haas CNC G83 深孔啄钻:I/J/K 参数进阶应用与设置详解

G83 啄钻循环 I/J/K 选项

Haas 设置 22:退刀参考位置

每次啄钻后刀具快速退至 R 平面,再快进至距上一啄底部固定距离(由 Setting 22 定义)处开始下一啄。

数控机床

  1. 深孔钻削实现无与伦比稳定性:液压刀柄延伸器方案
  2. 精密孔加工:面向航空航天与汽车的CNC解决方案
  3. Fanuc车床G74啄钻循环:高效钻削实战
  4. 哈斯IPS车床演练指南:直观CNC编程完整入门
  5. CNC编程实战:G74深孔钻循环实现端面开槽
  6. G81/G83钻削循环配合G98/G99回退平面实例解析
  7. CNC铣床实例:精通G81钻削固定循环
  8. Fanuc CNC G81钻削循环程序:分步实例教学
  9. Haas CNC 深孔攻丝技巧:断屑与啄攻实战
  10. ECS G83/r深孔钻削带停顿循环:高效断屑钻削
  11. ECS G83深孔钻削清理循环:精密高效钻孔
  12. 零偏移深孔钻削:Sunnen SHDD-4500实测精度突破