


CNC切削与激光切割:如何为您的项目选择最优工艺
CNC切削与激光切割均能制造精密复杂零件,但原理迥异。洞察两者差异,方能选对工艺与供应商。
什么是CNC切削
CNC路由器与激光切割机同属数控设备,均具高精度、低废料、高产能特性。CNC切削为接触式切削,通过摩擦去除材料,擅长直线、曲线、斜切,可实现三维切削、控制切深、边缘无变色。成本低于激光,适用泡沫、木材、塑料、亚克力等。需特定刀具,配合AutoCAD/CorelDraw实现定制设计。

CNC切削刀具体系
刀具决定加工质量与效率。优质刀具需具备:高导热性、高耐磨性、高稳定性硬度、化学惰性、易制造。常见材质:
- 陶瓷:高温耐腐蚀,适合硬质合金、铸铁精加工
- 碳钢:低成本,含Si、Mn、0.6-1.5%C,用于低速钻/车/成型
- 硬质合金:钽/钨/钛基,耐1000℃,高速精加工首选
- 高速钢(HSS):W-Mo-Cr系,耐磨韧性强,表面涂层可强化
常见涂层:金刚石、TiN、CrN、TiCN、AlTiN,提升硬度与寿命。选对刀具是精度、效率、工艺稳定的关键。
CNC路由加工五大切削类型
- 钻孔:内部加工,孔径等于刀具直径
- 外轮廓切削:沿零件外廓切削,决定最终尺寸,内角因刀具圆角呈圆弧
- 内轮廓切削:去除内部材料,刀具路径比软件生成路径略大,内角同为圆弧
- 中心线切削:沿线段切削,常用倒角V型刀
- 清根加工:3D铣削开槽/挖腔,大刀具高效清理,类似挖独木舟
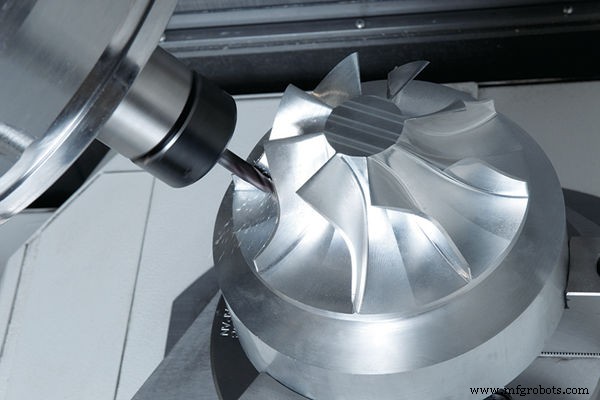
什么是CNC激光切割
聚焦激光束气化/熔化材料,配合光学系统、导向系统、辅助气体。三大主流机型:混合式、飞行光路、移动物料。实现复杂零件均匀切割、垂直度高,但薄脆件加工受限。
激光切割核心特性
按激光器分类:
• Nd:YAG — 高能脉冲,钻孔/调整/雕刻
• CO₂ — 切割/打标/钻孔/雕刻全能
• Nd玻璃 — 低重频高能脉冲钻孔
核心优势:高质高速、柔性强变形小、低热输入性价比高。广泛应用于电子、造船、冶金等高精度领域。
激光切割五大优势
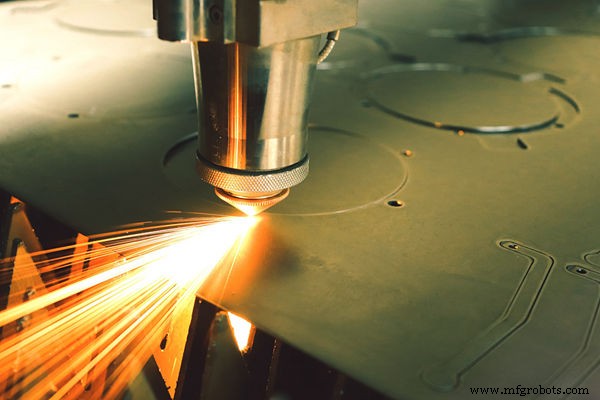
- 极致精度:公差0.003-0.006mm,医疗/航天首选
- 低能耗:无运动部件,切厚料/反射料仍省电,降本增效
- 材料利用率高:排版紧凑减少废料,缩短备料周期
- 维护成本低:无物理刀具磨损,小批量与大批量均具成本优势
- 免后处理:切口光洁无需抛光/火焰处理/真空准备,省人工提利润
钣金激光切割三大主流激光器
- 光纤激光:固体激光,短波长产生微小光斑,切铜/铝/黄铜等高反材料优势明显,光质高、功率大、免维护
- Nd:YAG晶体激光:高功率密度擅长精密微细加工,但泵浦二极管昂贵、瑞利长度短、难切厚硬料
- CO₂激光:功率最大、长波红外吸收广(碳钢/钛/铝/不锈钢),速度快、材料适应性宽,但焦斑大、功率密度低、难切红外反射材料
核心差异对决:CNC切削 vs 激光切割
1. 精度与圆角
激光切割R0.1mm极小圆角,CNC铣削受限刀具半径通常≥2mm。激光高精度减少废料降本。
2. 速度
激光切割速度约为CNC铣削2倍,单次成型厚件,无需夹紧与后处理,大幅压缩工期成本。
3. 加工成本
激光免夹紧免后处理,工序少成本低;CNC需夹装、后处理,人工干预多。
4. 后处理需求
激光切割成品即成品,免抛光/清洗/固定等环节;CNC需完整后处理流程。
5. 应用场景
造船业:钢板激光切割替代等离子/火焰/剪切,热变形小、精度高、减二次加工、装配周期短。CO₂激光推动钢结构/汽车制造升级。
医疗/航天:激光切割产出极致光滑微细切口。
CNC切削优势:大尺寸件、厚板、三维立体切削、边缘无变色、切深可控、管材/高压容器盖/异型截面(V/Y/K型)等复杂3D结构。
如何抉择?
结合零件几何、材料、精度、批量、预算综合评估。WayKen深耕行业,提供专业选型建议与一站式加工服务。欢迎来电或访问官网咨询。
数控机床