


Fanuc G83 啄钻循环:深孔钻削编程指南
G83 为模态指令,每次 X/Y 移动触发钻削,直到 G80 取消。
G83 深孔啄钻动作流程
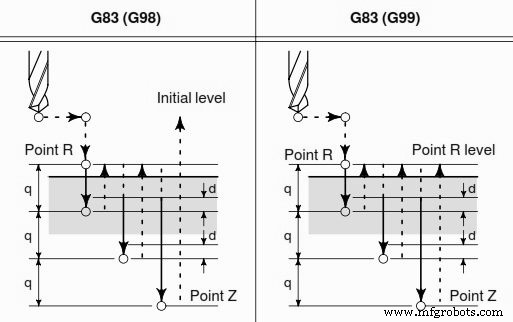
Fanuc G83 深孔啄钻循环
G83 按 Q 指定深度啄切:
1. 进给 Q 深度
2. 快速退回 R 平面
3. 快速进至下一啄起始点
4. 循环直至达到 Z 深度
可用 G98/G99 控制孔间 Z 轴退刀参考平面。
G83 格式
G83 X_ Y_ Z_ R_ Q_ F_ K_ ;
X Y – 孔位置
Z – 孔底深度(从 R 平面)
R – R 平面位置
Q – 每次啄切深度
F – 切削进给
K – 重复次数(可选)
完整编程范例见《G81 钻削循环 G83 啄钻配合 G98 G99 示例程序》。
数控机床
- 深孔钻削实现无与伦比稳定性:液压刀柄延伸器方案
- Fanuc车床G74啄钻循环:高效钻削实战
- 精通Fanuc G76螺纹循环:CNC机床操作员完全指南
- G81/G83钻削循环配合G98/G99回退平面实例解析
- Fanuc G84 刚性啄钻攻丝循环:深孔攻丝专家指南
- G83 深孔啄钻配合 G70 螺栓孔圆周:均匀深孔圆周阵列编程实例
- 精通 G83 啄钻循环:高效深孔加工实例
- Haas CNC G83 深孔啄钻:I/J/K 参数进阶应用与设置详解
- 西门子 Sinumerik CYCLE83:CNC 加工中的高级深孔啄钻循环
- ECS G83/r深孔钻削带停顿循环:高效断屑钻削
- ECS G83深孔钻削清理循环:精密高效钻孔
- 零偏移深孔钻削:Sunnen SHDD-4500实测精度突破