


数控车床G71车削循环精密轮廓加工实例
概述
本文提供一个完整的数控车床加工程序,演示如何使用G71车削循环加工工件完整外轮廓。程序中G71循环被调用两次,分别完成不同阶段的粗加工。
工件图纸
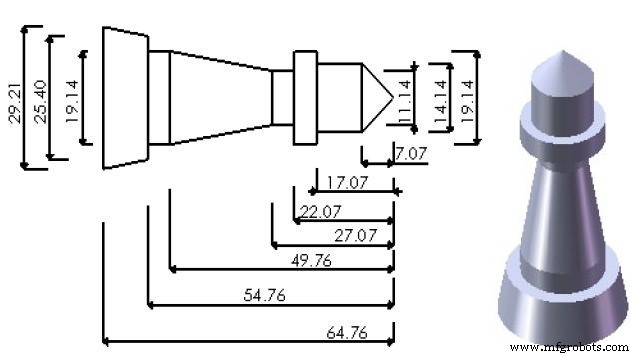
数控程序
G90 G21 G18 G55;
T0400 M06 S2000 M03;
G00 Z0.0;
X31.0;
G01 X30 F60;
G71 U0.5 R0.2;
G71 P2 Q3;
N2 G01 X0.0;
X14.14 Z-7.07;
Z-17.07;
X19.14;
Z-54.76;
X25.4;
N3 X 29.21 Z-64.76;
G00 X 30.0;
G28 X0.0;
G28 Z0.0;
T0800 M06;
G56;
G00 Z-22.07;
X30;
G01 X19.14;
G71 U0.5 R0.2;
G71 P4 Q5;
N4 G01 X11.14;
Z-27.07;
N5 X19.14 Z-49.76;
G00 X30.0;
G28 X0.0;
G28 Z0.0;
M02;
程序解析
- G90 G21 G18 G55:绝对编程、公制单位、ZX平面、工件坐标系55
- T0400 M06:选用4号刀具并换刀
- S2000 M03:主轴正转2000转/分
- G71 U0.5 R0.2:车削循环,每次切深0.5mm,退刀量0.2mm
- G71 P2 Q3:轮廓程序从N2到N3
- 第二次G71:使用G56坐标系进行第二阶段加工
该程序展示了G71循环在复杂轮廓分段粗加工中的典型应用,适合初学者学习车削循环编程。
数控机床
- 精通CNC编程:Fanuc G71粗车&G70精加工循环实例
- 新手友好车床CNC编程指南
- 车床CNC编程进阶:倒角、锥度、槽、圆弧分步实战
- Fanuc CNC车床编程入门实例:直线/锥度/圆弧复合加工
- 掌握G90模态循环锥度车削:CNC编程实战指南
- Fanuc G90车削循环:高效车削操作CNC程序实例
- 哈斯G71粗车循环内孔粗加工程序实例
- Fanuc 21TB 数控车床 G20 车削循环深度掌握
- 精通 G71 纵向粗车循环:Mazak/Fanuc CNC 编程实战
- CNC 车床钻削循环示例:Sinumerik CYCLE81 高效加工
- Fanuc 车床编程:掌握 G70、G71、G74 实现精密内径加工
- 精通 Fanuc G71 粗车循环:CNC 车床编程实例详解