


精通 G82 钻削循环(带停留):CNC 铣削实例程序
G82 钻削循环在孔底停留(Dwell),适合对孔底精度要求高的场合;若无需停留,G81 更省时。
G82 钻削循环 CNC 铣削示例程序
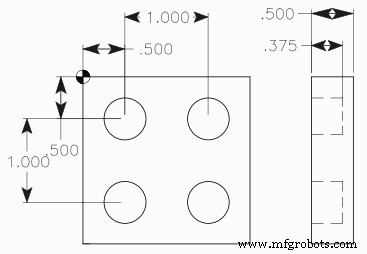
G82 钻削固定循环带停留 CNC 铣削示例程序
O10076
N10 T11 M06
N20 G90 G54 G00 X0.5 Y-0.5
N30 S1200 M03
N40 G43 H11 Z1. M08
N50 G82 G99 Z-0.375 P1 R0.1 F7.5
N60 X1.5
N70 Y-1.5
N80 X0.5
N90 G80 G00 Z1. M09
N100 G53 G49 Z0. M05
N110 M30
注:Fanuc 系统停留时间用 P 表示毫秒(如 P1000 = 1 秒),Haas 用秒(P1 = 1 秒)。
数控机床
- 精通Fanuc G75槽加工循环:CNC编程分步指南
- Fanuc G20:掌握英制CNC编程——实战案例解析
- Fanuc G90车削循环:高效车削操作CNC程序实例
- G75固定循环槽加工:CNC编程示例与指南
- G81/G83钻削循环配合G98/G99回退平面实例解析
- CNC铣床实例:精通G81钻削固定循环
- Fanuc CNC G81钻削循环程序:分步实例教学
- CNC铣床编程入门:新手友好实例指南
- Fanuc G94 端面车削循环详解:CNC 车削编程实战指南
- Fanuc G72 端面粗车循环演示:单行/双行格式编程全解析
- 新手 CNC 槽铣编程入门:简单实例与逐步解析
- ECS G82钻削循环带停顿:断屑钻孔应用