


全面掌握G90车削循环:CNC粗车与多功能应用指南
G90车削循环调用格式
G90别名:固定循环、直切循环、粗车循环、粗车固定循环、箱型循环。
用于简单车削,指定X位置可多刀走刀。
相关:G90车削循环Fanuc程序实例
G90粗车固定循环适用:
- 直车
- 镗削
- 锥度车削
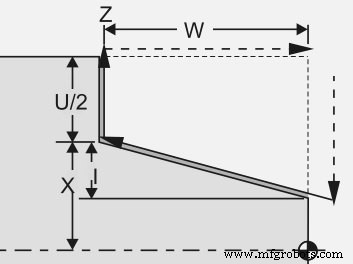
编程格式
G90 X... Z... I...
或
G90 X... Z... R...
参数表
| 参数 | 说明 |
|---|---|
| X | 目标切削直径 |
| Z | Z轴终点 |
| Q | 起始点角度 |
| I或R | 锥度量与方向(半径值) |
注意 部分系统用I表示锥度,新系统多用R。
增量编程
可用U/W替代X/Z:
G90 U... W...
U——X轴增量距离
W——Z轴增量距离
运行流程
- 刀具移至起始位置
- G90指定X Z执行首刀
- 仅给X值追加走刀(可选)
- G00/G01等运动指令结束循环
G90赋予每刀切深精准控制权。
CNC程序实例
G30 U0 W0 G50 S2000 T0100 G96 S200 M03 G00 X56.0 Z2.0 T0101 M08 G90 X51.0 W-32.0 F0.25 X46.0 X41.0 X36.0 X31.0 X30.0 G30 U0 W0 M30
代码解析
首刀X51、二刀X46、三刀X41……末刀X30。
G90循环取消
G90为模态码,遇G00/G01等运动指令取消。实例中G30取消G90。
简而言之:G90必须以运动指令结束。
G90 vs G71对比
G90仅支持直线/锥度,不可圆弧插补。G71支持直线/锥度/圆弧全几何。
数控机床