


Fanuc 21TB 数控车床 G20 车削循环深度掌握
Fanuc 21 TB 系统的 G20 纵向车削循环为模态指令,适用于直车、锥车,编程简单易学。G20 可通过指定额外 X 位置实现多次走刀,且能精确控制每刀切深——这是 G71 等粗车循环无法做到的。
直车 G20 格式
G20 X… Z… F…
或
G20 U… W… F…
X – 目标直径 (绝对)
Z – Z 轴终点 (绝对)
F – 进给率
U – 目标直径 (增量)
W – Z 轴终点 (增量)
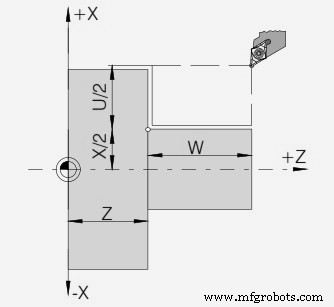
G20 Turning Cycle – CNC Lathe Fanuc 21 TB
锥车 G20 格式
G20 X… Z… R… F…
或
G20 U… W… R… F…
R – X 方向锥度增量值 (含方向 ±)
其余参数同直车。绝对/增量值可混用。
G20 车削循环示例程序
G96 S200 M03
G00 X56.0 Z2.0
G20 X51.0 W-20.0 F0.25
X46.0
X41.0
X36.0
X31.0
X30.0
G00 X100 Z100
M30
代码解析
刀具起始 X56 Z2。
第一刀切至 X51,Z 向走刀 W-20。
后续依次切至 X46、X41、X36、X31、X30。
前五刀每刀切深 5mm,最后一刀仅 1mm——G20 可精确控制每刀切深,G71 做不到。
G20 取消
G20 为模态指令,遇 G00、G01 等运动指令即取消。示例中用 G00 取消。
数控机床
- 车削中心/车铣复合机床:定义、编程配件与多任务加工优势
- 精通Fanuc G76螺纹循环:全面指南
- 精通Fanuc G75槽加工循环:CNC编程分步指南
- 精通CNC编程:Fanuc G71粗车&G70精加工循环实例
- 精通Fanuc G72端面循环:完全指南与编程技巧
- 精通Fanuc G75槽加工循环实现高精度CNC操作
- CNC Fanuc G73型面循环:全面指南
- Fanuc G代码完整参考手册——全指令详解
- 精通Fanuc G92螺纹循环:简易编程与精准控制
- Fanuc控制器CNC车床精密刀具对刀技巧
- 精通 Fanuc G71 粗车循环:CNC 车床编程实例详解
- CNC车削中心 vs CNC车床:从原型制造到量产交付的能力鸿沟