


Fanuc G87 侧钻固定循环:高效 CNC 车床作业指南
Fanuc G87 侧钻固定循环
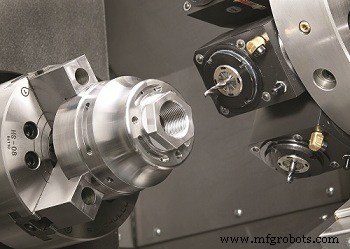
G87 侧钻循环用于利用动力刀具在工件直径/侧面钻孔,适用于 Fanuc Oi 及兼容数控系统。
编程格式
G87 X F Q P R
参数详解
| 参数 | 说明 |
|---|---|
| X | 钻孔最终深度 (绝对尺寸,mm,直径值) |
| H | 两孔间角度间距 (度) |
| K | 孔数 |
| Q | 每刀切深 (μm) |
| P | 孔底停留时间 (秒) |
| F | 进给速度 (mm/min) |
编程实例
N5 G28 U0. T505 M5 M45
G28 H0 G97 S1500 M3
G0 G80 G98 X50 Z-20
G87 X30 H90 K4 Q2000 M17 F100
G80 M5 M44
G0 X150. Z150. M9 M1
注:M17 为 C 轴夹紧指令,可选 (循环内部索引前会自动解夹)。
实例解析
- G87 X30 H90 K4 Q2000 M17 F100:单块指令完成 4 孔、90° 间距、每刀 2mm 切深的钻孔循环。
- H90 K4:自动计算 0°、90°、180°、270° 四个角度位置,无需逐行编写 C 轴指令。
- M17:每孔钻削前锁定 C 轴,保证定位精度。
对比:单孔指令 vs 批量指令
| 方式 | 优点 | 缺点 |
|---|---|---|
| 单孔 (如 1005046763) | 每孔参数可独立控制 (Q、F、M17 时机) | 代码冗长,角度需手动计算 |
| 批量 (H/K) | 代码极简,等间距孔自动分度 | 所有孔共享同一 Q/F,灵活性低 |
适用场景
- 法兰盘、阀体等圆周等分孔。
- 轴类零件径向油孔、定位孔。
- 车铣复合机床单次装夹完成车削+钻孔。
注意事项
- 确认动力刀具旋转方向 (M3/M4) 与钻头匹配。
- G87 模态下不得插入非模态 G 码,否则可能隐式取消循环。
- 使用 G80 或 01 组 G 码 (G0/G1/G2/G3) 取消循环。
数控机床
- 精通Fanuc G76螺纹循环:全面指南
- 精通Fanuc G72端面循环:完全指南与编程技巧
- Fanuc车床G74啄钻循环:高效钻削实战
- 精通Fanuc G75槽加工循环实现高精度CNC操作
- CNC Fanuc G73型面循环:全面指南
- Fanuc G代码完整参考手册——全指令详解
- 精通Fanuc G92螺纹循环:简易编程与精准控制
- Fanuc CNC车床编程入门实例:直线/锥度/圆弧复合加工
- CNC铣床实例:精通G81钻削固定循环
- Fanuc CNC G81钻削循环程序:分步实例教学
- Fanuc 车床 G78 螺纹循环详解:与 G76 的异同对比
- 精通 G82 钻削循环(带停留):CNC 铣削实例程序