


数控车床G72端面循环加工完整外轮廓实例
概述
本文提供一个数控车床程序,演示如何使用G72端面循环加工工件完整外轮廓。G72循环适用于沿Z轴方向的轮廓粗加工。
工件图纸
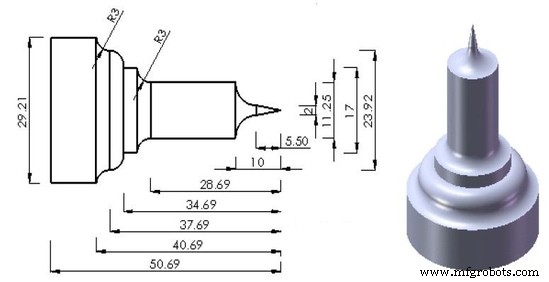
数控程序
G90 G21 G18 G55;
T0400 M06;
S2000 M03;
G00 Z0.0;
X31.0;
G01 X30 F60;
G72 W0.5 R0.2;
G72 P2 Q3;
N2 G01 Z-40.69;
G03 X 23.92 Z-37.69 R3;
G02 X17 Z-34.69 R3;
G01 Z-31.69;
G03 X 11.25 Z -28.69 R3;
G01 Z-10.0;
G03 X2.0 Z-5.5 R 4.5;
N3 G01 X 0.0 Z-0.0;
G00 X 30.0;
G28 X0.0;
G28 Z0.0;
M02;
程序解析
- G72 W0.5 R0.2:端面循环,每次切深0.5mm(W轴向),退刀量0.2mm
- G72 P2 Q3:轮廓程序从N2到N3
- 轮廓包含:直线插补(G01)、圆弧插补顺时针(G02)和逆时针(G03)
- R3, R4.5:圆弧半径分别为3mm和4.5mm
该程序展示了G72循环处理包含多个圆弧和直线组合轮廓的典型应用,是学习端面粗加工循环的优秀范例。
数控机床
- Fanuc G73型面循环:CNC程序示例与指南
- Fanuc CNC编程指南:功能丰富的简易实例
- 车床CNC编程进阶:倒角、锥度、槽、圆弧分步实战
- 简易CNC车床编程:英制入门实例
- Fanuc G90车削循环:高效车削操作CNC程序实例
- Fanuc G94 端面车削循环详解:CNC 车削编程实战指南
- Fanuc G72 端面粗车循环演示:单行/双行格式编程全解析
- Fanuc G72 端面循环单行格式编程教程:10T/11T/15T 控制器适用
- CNC 车床钻削循环示例:Sinumerik CYCLE81 高效加工
- 精通 Fanuc G71 粗车循环:CNC 车床编程实例详解
- Fanuc 车床实例:G71/G72/G70 固定循环用于内孔粗/精加工
- NCT 控制系统 CNC 车床 G71 粗车循环完整编程实例