


精通Fanuc G72端面循环:完全指南与编程技巧
Fanuc G72端面循环
在Fanuc车床车间,G72端面固定循环与G71车削循环同为常用。Fanuc循环编程简便高效。
为何用循环?见《CNC编程循环优缺点》。本文详述G72用法与编程。
G71车削循环见对应文章。Fanuc系统因编程易、耐用,深受程序员青睐。
编程格式
G72 W R
G72 P Q U W
参数详解
第一块
| 参数 | 说明 |
|---|---|
| W | 切深 |
| R | 单次切削后退刀量 |
第二块
| 参数 | 说明 |
|---|---|
| P | 轮廓起始程序块号 |
| Q | 轮廓结束程序块号 |
| U | X向精加工余量 |
| W | Z向精加工余量 |
| S | G71循环主轴转速 |
| F | 进给率(覆盖P~Q块间进给) |
| S | 主轴转速(覆盖P~Q块间转速) |
注意
P/Q块间程序重复执行至终点尺寸。
F/S在第二块指定时,粗加工用此值,精加工(G70)仍用P/Q块原值——便于区分粗精进给转速。
Fanuc G72端面循环示例
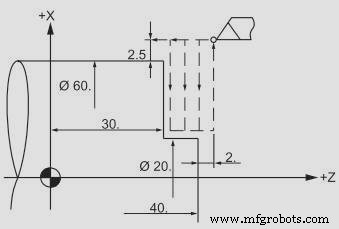
Fanuc G72固定循环端面加工
N5 G00 X65 Z42
N6 G72 W2 R2
N7 G72 P8 Q9 U0 W0 F0.3
N8 G00 Z30
N9 G01 X20
数控机床
- 精通Fanuc G76螺纹循环:全面指南
- 精通Fanuc G75槽加工循环:CNC编程分步指南
- 精通Fanuc G75槽加工循环实现高精度CNC操作
- CNC Fanuc G73型面循环:全面指南
- Fanuc G代码完整参考手册——全指令详解
- 精通Fanuc G92螺纹循环:简易编程与精准控制
- Fanuc G90车削循环:高效车削操作CNC程序实例
- G75固定循环槽加工:CNC编程示例与指南
- CNC铣床实例:精通G81钻削固定循环
- Fanuc G94 端面车削循环详解:CNC 车削编程实战指南
- Fanuc G72 端面粗车循环演示:单行/双行格式编程全解析
- Fanuc G72 端面循环单行格式参数详解:10T/11T/15T 专用