


Fanuc G87 径向钻孔循环:分步编程指南
Fanuc G87 径向钻孔循环
Fanuc G87 径向钻孔循环用于启动侧面径向钻削循环,配合动力刀具实现车铣复合加工。
G87 径向钻孔实例
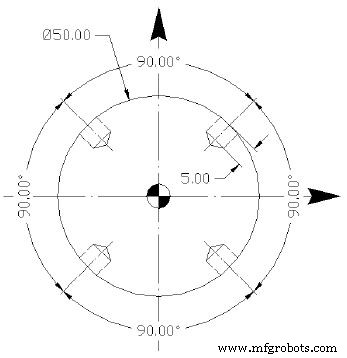
工件零点处 20mm 位置,4 个径向孔
N34 …(车削工序)
N35 M37
N36 G28 C0
N37 T101 (径向钻头)
N38 G54
N39 M303 S2000
N40 G94
N41 G0 X55 Z5
N42 Z-20 M8
N43 C0 M20
N44 G87 X40 F100
N45 C90 M20
N46 C180 M20
N47 C270 M20
N48 G80
N49 G0 X200 Z200 M21
N50 M305
N51 M36
N52 G95
N53 M30
注意:M20/M21 主轴制动指令为可选 (循环内索引前自动解夹)。
程序流程解析
- N34-N38:完成车削后,C 轴回零、选动力刀具、选工件坐标系 G54。
- N39-N42:动力刀主轴启动 (M303 S2000),每分钟进给 (G94),快速定位到孔口平面 (X55 Z-20),开冷却。
- N43:C0 定位到第 1 孔角度,M20 夹紧主轴/C 轴。
- N44:启动 G87,钻深 X40 (直径值),进给 100 mm/min。此处未使用 Q 参数,为单次钻到底模式。
- N45-N47:C 轴分度 90°/180°/270°,各配合 M20 夹紧,G87 模态保持自动在各角度执行钻孔。
- N48-N53:取消循环、退刀、主轴/冷却关闭、切回每转进给、程序结束。
关键 M 码对照 (机床厂商定义可能不同)
| M 码 | 典型功能 |
|---|---|
| M20 | C 轴/主轴夹紧 (制动) |
| M21 | C 轴/主轴松开 (释放) |
| M37/M36 | 动力刀具模式开启/关闭 |
| M303/M305 | 动力刀主轴正转/停止 |
编程建议
- 深孔 (深径比 > 3) 必须添加
Q实现啄钻,防止切屑缠绕。 - 薄壁工件钻孔前预留工艺孔或使用支撑夹具,防止变形。
- 刀具寿命管理:在刀具寿命到期前用
G10 L3或宏程序自动换刀。
适用系统
Fanuc 16i/18i/21i/31i/32i 系列车削/复合系统。
数控机床
- 精通Fanuc G75槽加工循环:CNC编程分步指南
- 精通CNC编程:Fanuc G71粗车&G70精加工循环实例
- Fanuc CNC车床编程入门实例:直线/锥度/圆弧复合加工
- G75固定循环槽加工:CNC编程示例与指南
- CNC编程指南:G92锥螺纹循环实例
- 精通G76螺纹循环:CNC螺纹切削指南
- Fanuc CNC G81钻削循环程序:分步实例教学
- Fanuc G94 端面车削循环详解:CNC 车削编程实战指南
- Fanuc G72 端面粗车循环演示:单行/双行格式编程全解析
- Fanuc 车床 G78 螺纹循环详解:与 G76 的异同对比
- 精通 G83 啄钻循环:高效深孔加工实例
- Sinumerik 840D CYCLE81 钻削定心循环:分步编程实例详解