


G81钻削循环配合G91增量模式:重复钻孔实战案例
本例演示G81钻削循环结合G91增量编程,并用K参数(重复次数)——非常用用法。
G81钻削循环格式
G81 X_ Y_ Z_ R_ F_ K_ ;
X_ Y_: 孔位置
Z_: Z深度(从R平面进给)
R_: 初始面到R平面距离
F_: 切削进给
K_: 重复次数
不同系统重复参数字母不同:Fanuc用K、Haas用L、Fagor用N。
增量模式常配合循环计数,配合X/Y增量移动实现阵列钻孔。
G81钻削循环G91增量编程示例
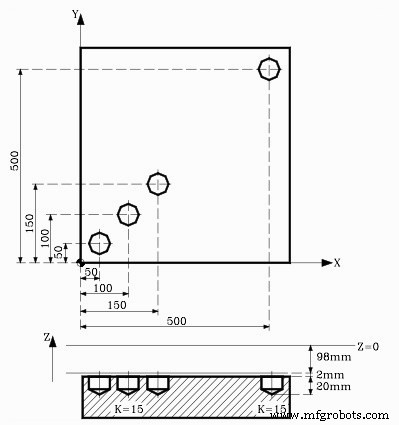
G81钻削循环 — G91增量模式重复钻孔示例
N10 T1 M6
N20 G00 G90 X0 Y0 Z0
N30 S1450 M03
N40 G81 G99 G91 X50 Y50 Z-120 R-98 K3 F350
N50 G98 G90 G00 X500 Y500
N60 G80
N70 G90 X0 Y0
N80 M30
解析
N40 G81 G99 G91 X50 Y50 Z-120 R-98 K3 F350
K3=钻3孔。G91使每孔X/Y各增50。
第1孔:X50 Y50
第2孔:X100 Y100 (50+50)
第3孔:X150 Y150 (100+50)
N50用G90绝对定位第4孔X500 Y500。
若用G90则所有孔重叠同位置。
数控机床
- 掌握G90模态循环锥度车削:CNC编程实战指南
- Fanuc G90车削循环:高效车削操作CNC程序实例
- G81/G83钻削循环配合G98/G99回退平面实例解析
- CNC铣床实例:精通G81钻削固定循环
- Fanuc CNC G81钻削循环程序:分步实例教学
- CNC铣削实例:G90绝对、G91增量与G02/G03圆弧插补
- 优化 CNC 钻削:网格板 G81 循环实战样例程序
- 精通 G81 钻削循环与 G91 增量模式:分步实例程序
- 精通 G83 啄钻循环:高效深孔加工实例
- 精通 Fanuc G71 粗车循环:CNC 车床编程实例详解
- ECS G81/3三层钻削循环:高效多区域钻孔
- ECS G81标准钻削循环:精密数据输入与参数设置