


Fanuc CNC 铣削轮廓啄削:子程序重复技术高效实现
演示如何用子程序重复加工轮廓并实现啄削效果——类似啄钻,但针对铣削轮廓。
Fanuc 子程序编程见《Fanuc Sub Programming》。
CNC 铣削轮廓啄削
子程序混合 G 指令。主程序 O4000 调用子程序 O401 重复 10 次:
M98 P104001
子程序在 G91 增量模式下每次 Z 轴切深 2mm:
G1 G91 Z-2 (增量啄切深度)
随后切回 G90 绝对模式编程轮廓。共切深 20mm,分 10 次啄削,每次 2mm。
Fanuc 子程序重复示例
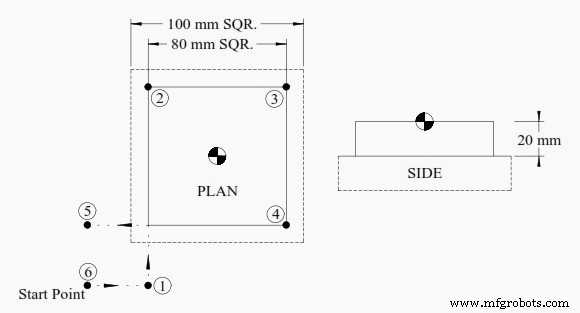
Contour Pecking – Fanuc Mill Subprogram Repeat Example
O4000
T1 M6
G0 G90 G40 G21 G17 G94 G80 G54 X-75 Y-75 S? M3 (起点)
G43 Z100 H1
Z5
G1 Z0 F?
M98 P104001 (调用子程序重复 10 次)
G0 G90 Z100
M30
子程序 O4001
增量模式切深 → 切回绝对模式走轮廓:
O4001
G1 G91 Z-2 (增量啄切深度)
G90 G41 X-40 D? M8 (绝对移动到位置1,开半径补偿/冷却液)
Y40 (位置2)
X40 (位置3)
Y-40 (位置4)
X-75 (位置5 - 退出工件范围)
G40 Y-75 (取消补偿)
M99
数控机床