


CNC 铣削子程序:G02、G03 与 G41 无缝圆弧集成
CNC 铣削程序,描述如何在程序中将两个或多个圆弧连接在一起。
CNC 铣削子程序示例
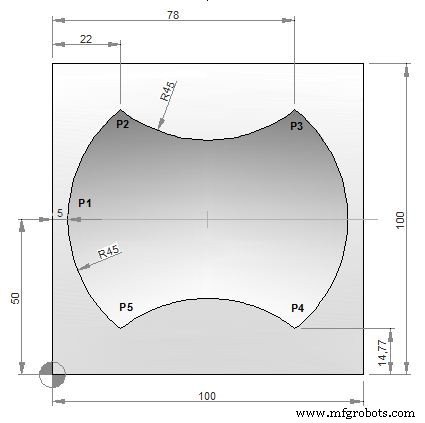
CNC 主程序
N10 T1 H1 M6 G43 M3
N20 F150 S250
N30 G0 X-21 Y50 Z0.5
N40 G0 Z0
N50 M98 P040050
N60 G49
N70 G0 Z50
N80 M30
子程序
O0050
N10 F160 S400
N20 G0 Z-2.5 G91
N30 G1 G90 X5 Y50 G41 (P1)
N40 G2 X22 Y85.23 I45 J0 (P2)
N50 G3 X78 Y85.23 R45 (P3)
N60 G2 X78 Y14.77 R45 (P4)
N70 G3 X22 Y14.77 R45 (P5)
N80 G2 X5 Y50 R45 (P1)
N90 G0 G40 X-21
N100 M99
G M S T 代码说明
| 代码 | 说明 |
|---|---|
| G00 | 快速移动 |
| G01 | 线性插补 |
| G02 | 顺时针圆弧插补 |
| G03 | 逆时针圆弧插补 |
| G40 | 刀具补偿取消 |
| G41 | 刀尖半径补偿左 |
| G43 | 刀具长度补偿正向 |
| G49 | 刀具长度补偿取消 |
| G90 | 绝对指令 |
| G91 | 增量指令 |
| M03 | 主轴正转启动 |
| M06 | 换刀 |
| M30 | 程序结束(复位) |
| M98 | 子程序调用 |
| M99 | 子程序结束 |
| T | 刀具 |
| S | 主轴转速 |
| F | 进给速度 |
主程序调用子程序 O0050 (M98 P040050),子程序使用 G41 左补偿加工一个由四个 R45 圆弧(两 G2 两 G3)和两条直线组成的类矩形圆角轮廓。圆弧间通过 I/J 或 R 无缝连接,展示了子程序模块化编程与多圆弧平滑过渡技术。
数控机床
- CNC程序实例:G03逆时针圆弧插补——揭秘加工数学原理
- 精通CNC G02/G03圆弧插补:分步实例教学指南
- CNC圆弧插补教程:精通G02/G03 G代码
- CNC铣削实例:G90绝对、G91增量与G02/G03圆弧插补
- CNC铣削圆弧插补实战:G02/G03 G代码程序示例
- Fanuc 子程序实例:用子程序技术简化钻削/攻丝编程
- CNC 铣床全圆加工 G 代码实战教程:从外侧铣削完整圆
- Fanuc CNC 铣削轮廓啄削:子程序重复技术高效实现
- 精通 CNC 圆弧插补编程:G02 与 G03 连续圆弧实例
- Sinumerik 810 铣床编程:圆角与倒角控制实战指南
- CNC 铣削指南:G41 与 G40 刀具半径补偿精准应用
- CNC编程练习:多圆弧插补G代码补全