


Haas G73 不规则路径清除循环:车削加工优化利器
Haas G73 不规则路径清除循环
G73 模式重复循环最适合在 X、Z 两向以一致余量清除材料。
格式
G73 P80 Q180 U.01 W.005 I0.3 K0.15 D4 F.012
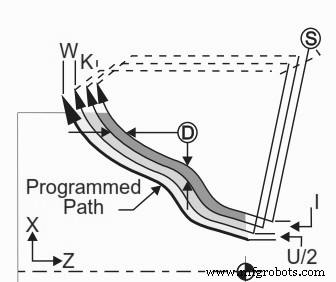
Haas G73 Irregular Path Stock Removal Cycle CNC Lathe
参数说明
- D – 切削走刀次数 (正数)
- I – X 向首刀至末刀距离及方向 (半径值)
- K – Z 向首刀至末刀距离及方向
- P – 粗加工轮廓起始程序块号
- Q – 粗加工轮廓结束程序块号
- U – X 向精加工余量 (直径值)
- W – Z 向精加工余量
- F – G73 PQ 段全程进给率
- S – G73 PQ 段全程主轴转速
- T – G73 PQ 段全程刀具/偏移号
Haas G73 完整示例
O0815 (Example)
T101 (Select Tool 1)
G50 S1000
G00 X3.5 Z.1 (Move to start point)
G96 S100 M03
G73 P80 Q180 U.01 W0.005 I0.3 K0.15 D4 F.012 (Rough P to Q with T1 using G73)
N80 G42 G00 X0.6
G01 Z0 F0.1
X0.8 Z-0.1 F.005
Z-0.5
G02 X1.0 Z-0.6 I0.1
G01 X1.4
X2.0 Z-0.9
Z-1.6
X2.3
G03 X2.8 Z-1.85 K-0.25
G01 Z-2.1
N180 G40 X3.1
G00 Z0.1 M05
(****** Optional Finishing Sequence *****)
G53 X0 (Zero for tool change clearance)
G53 Z0
M01
T202 (Select tool 2)
N2 G50 S1000
G00 X3.0 Z0.1 (Move to start point)
G96 S100 M03
G70 P80 Q180 (Finish P to Q with T2 using G70)
G00 Z0.5 M05
G28 M30
数控机床
- Fanuc G73型面循环:CNC程序示例与指南
- Fanuc车床G74啄钻循环:高效钻削实战
- CNC Fanuc G73型面循环:全面指南
- 哈斯CNC车床操作手册官方下载——完整编程指南与实例
- 哈斯CNC车床直观编程系统(IPS)高效修复螺纹实战
- 精通Haas车床C轴动力刀座编程
- Haas车床动力刀座编程:主轴定向与M代码全解
- 读懂CNC车床动力刀座与Haas M代码:完全指南
- Haas CNC 车床 G 代码大全:核心指令与功能速查表
- Haas CNC 车床 M 代码大全:杂项功能完整参考手册
- 精通 Fanuc G71 粗车循环:CNC 车床编程实例详解
- 数控铣床与车床 G 代码 M 代码综合参考指南