


Fanuc车床G74啄钻循环:高效钻削实战
车床简易钻削编程示例。Fanuc G74啄钻循环功能强大、用途广。虽可用G01直钻:
N10 G00 X0 Z10
N20 G01 Z-30 F0.2
N30 G01 Z10 F1
但G74啄钻隐性收益更大:
- 延长钻头寿命
- 断屑/排屑良好
- 防工件过热
- 钻削平稳
- 编程简易
简易车床G74啄钻程序:
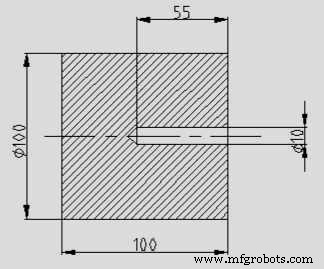
Fanuc G74啄钻循环车床简易钻削
N10 T5
N20 G97 S500 M03
N30 G00 X0 Z2
N40 G74 R1
N50 G74 Z-60 Q30000 F0.1
N60 G00 X100 Z100
N70 M30
代码中:5号钻头,首块R1表示每钻30mm退刀1mm。
数控机床
- 精通Fanuc G76螺纹循环:全面指南
- 精通Fanuc G75槽加工循环实现高精度CNC操作
- Fanuc G代码完整参考手册——全指令详解
- Fanuc CNC高效加工多头螺纹:G76循环实战应用
- 精通Fanuc G92螺纹循环:简易编程与精准控制
- Fanuc CNC车床编程入门实例:直线/锥度/圆弧复合加工
- Fanuc控制器CNC车床精密刀具对刀技巧
- CNC编程实战:G74深孔钻循环实现端面开槽
- 精通 G83 啄钻循环:高效深孔加工实例
- Haas CNC G83 深孔啄钻:I/J/K 参数进阶应用与设置详解
- Fanuc G83 啄钻循环:深孔钻削编程指南
- Fanuc 21TB 数控车床 G20 车削循环深度掌握