


CNC 车床 G 代码入门指南:简单实例与逐行详解
面向刚接触 CNC 编程的初学者,提供一个最基础的 CNC 车床 G 代码程序,并逐行注释说明每条指令的作用。
简单 CNC 车床 G 代码实例
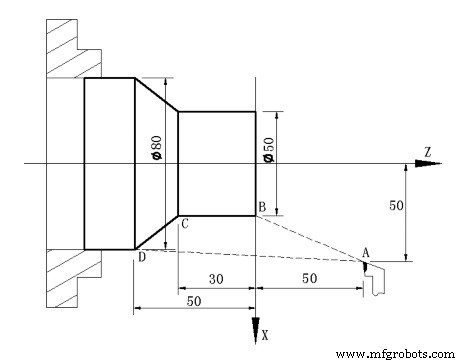
O0001
N5  M12
N10 T0101
N15 G0 X100 Z50
N20 M3 S600
N25 M8
N30 G1 X50 Z0 F600
N40 W-30 F200
N50 X80 W-20 F150
N60 G0 X100 Z50
N70 T0100
N80 M5
N90 M9
N100 M13
N110 M30
N120 %
代码逐行解析
| 行号 | 指令 | 功能说明 |
|---|---|---|
| N5 | M12 | 工件夹紧 |
| N10 | T0101 | 调用 1 号刀具并执行刀补 |
| N15 | G0 X100 Z50 | 快速移动到 A 点 (安全起始点) |
| N20 | M3 S600 | 主轴正转 600 rpm |
| N25 | M8 | 冷却液开启 |
| N30 | G1 X50 Z0 F600 | 以 600 mm/min 进刀至 B 点 |
| N40 | W-30 F200 | 从 B 点沿 Z 负向切削至 C 点 |
| N50 | X80 W-20 F150 | 从 C 点切削至 D 点 |
| N60 | G0 X100 Z50 | 快速退回 A 点 |
| N70 | T0100 | 取消刀具偏移 |
| N80 | M5 | 主轴停止 |
| N90 | M9 | 冷却液关闭 |
| N100 | M13 | 工件松开 |
| N110 | M30 | 程序结束、主轴停止、冷却关闭 |
初学者可以此程序为模板,理解基本指令流程:装夹 → 选刀 → 定位 → 主轴/冷却开启 → 切削 → 退刀 → 取消刀补 → 停止主轴/冷却 → 松开工件 → 程序结束。
数控机床