
CNC车床车削直径编程指南:简易G代码实例
投稿:Brian
概述
极简CNC程序,演示如何编写简单的车床程序以车削一个直径。
同时展示刀具运动路径。
工件图纸
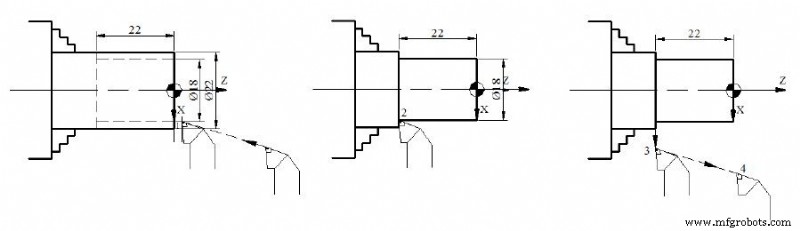
CNC程序
%
N10 T104 M06
N20 G97 S2000 G95 F0.1 M03
N30 G00 X18 Z2 M08
N40 G01 Z-22
N50 G01 X26
N60 G00 X200 Z200 M09
N70 M30
数控机床

 亿迅智能制造网
投稿:Brian
极简CNC程序,演示如何编写简单的车床程序以车削一个直径。
同时展示刀具运动路径。
% N10 T104 M06 N20 G97 S2000 G95 F0.1 M03 N30 G00 X18 Z2 M08 N40 G01 Z-22 N50 G01 X26 N60 G00 X200 Z200 M09 N70 M30
数控机床
提交者:Vikram摘要为Fanuc控制机床编写数控车床程序,使用子程序代码。工件直径=40mm,切深=0.5mm,转速=1200rpm。进给等数据自行设定。加工图纸CNC程序主程序: N0 G90 F0.2 S1200 T0101 M04 N10 G00 X42 Z2 N30 M98 P12000 (调用子程序O2000一次) N130 G28 U0 W0 N140 M05 M30 子程序: O2000; N30 G73 U12 R24 N40 G73 P50 Q120 U0.05 W0.05 N50 G01 X16 Z0 N60 G01 X16 Z-20 N70 G03 X30 Z-28
概述 本文提供一个完整的数控车床加工程序,演示如何使用G71车削循环加工工件完整外轮廓。程序中G71循环被调用两次,分别完成不同阶段的粗加工。 工件图纸 数控程序 G90 G21 G18 G55; T0400 M06 S2000 M03; G00 Z0.0; X31.0; G01 X30 F60; G71 U0.5 R0.2; G71 P2 Q3; N2 G01 X0.0; X14.14 Z-7.07; Z-17.07; X19.14; Z-54.76; X25.4; N3 X 29.21 Z-64.76; G00 X 30.0; G28 X0.0; G28 Z0.0; T0800 M06;
概述 本文提供一个数控车床程序,演示如何使用G72端面循环加工工件完整外轮廓。G72循环适用于沿Z轴方向的轮廓粗加工。 工件图纸 数控程序 G90 G21 G18 G55; T0400 M06; S2000 M03; G00 Z0.0; X31.0; G01 X30 F60; G72 W0.5 R0.2; G72 P2 Q3; N2 G01 Z-40.69; G03 X 23.92 Z-37.69 R3; G02 X17 Z-34.69 R3; G01 Z-31.69; G03 X 11.25 Z -28.69 R3; G01 Z-10.0; G03 X2.0 Z-5.5 R 4.5; N3
概述 本程序演示如何在 CNC 车床上对已钻孔工件进行内孔精镗加工,包含端面处理、直孔镗削、阶梯孔与退刀路径。 工件图纸 CNC 程序代码 O0003; N10 G10 P0 Z-85; (坐标系设定) N20 T606; (镗刀) N30 G50 S2000; (限速) N40 G96 G99 S180 F.2 M4 M8 M200; (恒线速/进给) N50 G0 X44 Z2; (快速进刀到孔口) N60 G1 Z0; (端面轻切) N70 X40 Z-