


Fanuc G72.2线性复制:CNC铣床高效图形复制指南
Fanuc G72.2 线性复制
使用G72.2线性复制G代码,可通过线性运动重复生成子程序指定的图形。
编程格式
G72.2 P... L... I... J...
参数说明
| 参数 | 说明 |
|---|---|
| P | 子程序号 |
| L | 重复次数 |
| I | X轴方向位移量 |
| J | Y轴方向位移量 |
G代码属性
| 模态/非模态 | G代码组 |
|---|---|
| 非模态 | 00 |
编程注意事项
注意事项
- G72.2程序段中,除P、L、I、J外的地址将被忽略。
- P、I、J必须指定。
- 若未指定L,则复制一次。
- 位移量(I、J)为增量值。第n次复制的位移量 = 指定位移量 × (n-1)。
子程序首块要求
执行线性复制的子程序首块必须包含移动指令。若首块仅含程序号(如O00001234;)而无移动指令,第n次复制时可能停留在图形起点。
错误示例
O00001234 ;
G00 G90 X100.0 Y200.0 ;
; ;
M99 ;
正确示例
O00001000
G00 G90 X100.0 Y200.0 ;
; ;
M99 ;
限制条件
多重复制指令限制
一个子程序中不能多次指定G72.2进行线性复制(否则触发PS0901报警)。但可在线性复制子程序中指定旋转复制(G72.1),反之亦然。
禁止指定的指令
在执行线性复制的程序中,不得指定:
• 平面选择切换(G17~G19)
• 极坐标指定(G16)
• 参考点返回(G28)
• 轴切换
• 坐标系旋转(G68)
• 缩放(G51)
• 可编程镜像(G51.1)
单段执行
G72.1或G72.2程序段不执行单段停止。
G72.2 编程实例
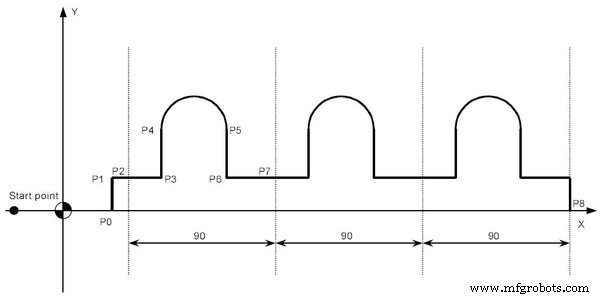
主程序
O3000 ;
N10 G90 G00 X-30. Y0 ;
N20 X0 ;
N30 G01 G17 G41 X30. D01 F100 ; (P0)
N40 Y20. ; (P1)
N50 X40. ; (P2)
N60 G72.2 P3100 L3 I90.0 J0 ;
N70 G90 X310. Y0 ; (P8)
N80 X0 ;
N90 G40 G00 X-30.0 ;
N100 M30 ;
子程序
O3100
G91 G01 X20. ; (P3)
N100 Y30. ; (P4)
N200 G02 X40. I20. ; (P5)
N300 G01 Y-30. ; (P6)
N400 X30. ; (P7)
N500 M99 ;
数控机床
- CNC 铣床 vs CNC 车床:核心差异深度解析
- 数控铣床维护保养专家指南:提升寿命与精度的实操秘籍
- 精通Fanuc G76螺纹循环:全面指南
- 精通Fanuc G72端面循环:完全指南与编程技巧
- 精通Fanuc G75槽加工循环实现高精度CNC操作
- Fanuc CNC编程指南:功能丰富的简易实例
- CNC Fanuc G73型面循环:全面指南
- Fanuc CNC G32螺纹G代码详解:掌握螺纹切削核心
- Fanuc G代码完整参考手册——全指令详解
- 精通Fanuc G92螺纹循环:简易编程与精准控制
- Fanuc CNC车床编程入门实例:直线/锥度/圆弧复合加工
- Haas CNC铣床G代码大全:预备功能完整参考