


掌握 Cincinnati Acramatic 2100E CNC 控制器的 G 码与 M 码
辛辛那提加工中心 Acramatic 2100E CNC 控制器的 G 码与 M 码列表。
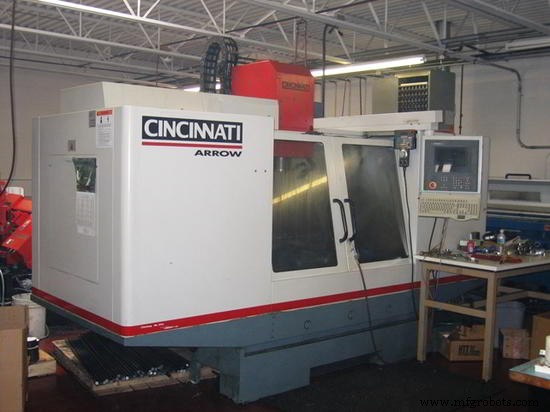
以下 G 与 M 码适用于以下配备 Acramatic 2100E 控制器的辛辛那提立式加工中心:
- ARROW E/DART 500/750 (ERM)
- ARROW 500/750/1000/1250C (ERM)
- ARROW 1250/1500/2000 (ERD)
Cincinnati G 码
| G 码 | 说明 |
|---|---|
| G0 | 快速移动(线性) |
| G1 | 线性插补 |
| G2 | 圆周/螺旋顺时针 |
| G2.01 | 圆周/螺旋顺时针(绝对) |
| G2.02 | 圆周/螺旋顺时针(增量) |
| G3 | 圆周/螺旋逆时针 |
| G3.01 | 圆周/螺旋逆时针(绝对) |
| G3.02 | 圆周/螺旋逆时针(增量) |
| G4 | 停顿 |
| G7.1 | 圆柱插补 |
| G8 | 抑制插补 |
| G9 | 精确停止 |
| G12 | 轮廓回转轴解绕 |
| G13.1 | 圆柱插补关闭 |
| G15.1 | 极坐标编程(螺栓孔圆) |
| G15.2 | 极坐标编程(零件轮廓) |
| G17 | XY 平面选择 |
| G18 | YZ 平面选择 |
| G19 | ZX 平面选择 |
| G22, 22.1 | 铣削循环 矩形面 |
| G23, 23.1 | 铣削循环 矩形型腔 |
| G24, 24.1 | 铣削循环 矩形内框 |
| G25, 25.1 | 铣削循环 矩形外框 |
| G26 | 铣削循环 圆形面 |
| G26.1 | 铣削循环 圆形型腔 |
| G27 | 铣削循环 圆形内框 |
| G27.1 | 铣削循环 圆形外框 |
| G28 | 自动返回参考点 |
| G29 | 自动从参考点返回 |
| G36 | 移至下一加工位置 |
| G36.1 | 检测图案结束 |
| G37 | 取消图案 |
| G38 | 矩形图案 |
| G39 | 圆形图案 |
| G40 | 刀具半径补偿关闭 |
| G41 | 刀具半径补偿左开启 |
| G42 | 刀具半径补偿右开启 |
| G43 | PQR 刀具半径补偿开启 |
| G45 | 加减速开启 |
| G45.01, 45.02, 45.03 | 用户自定义加速度 |
| G45.1 | 加减速开启(模具粗加工) |
| G45.2 | 加减速开启(模具精加工) |
| G46 | 加减速关闭 |
| G50 | 托盘坐标 |
| G51 | 多轴探测 |
| G51.1 | 矢量探测表面并设置偏移 |
| G51.2 | 回转轴测量 |
| G51.3 | X/Y 平面角度测量 |
| G51.4 | 测量特征到特征 XY 平面 |
| G51.5 | 测量特征到特征 Z 平面 |
| G52 | 局部坐标系 |
| G60 | 定位模式 |
| G61 | 轮廓模式 |
| G61.1 | 自动拐角速度覆盖(左) |
| G61.2 | 自动拐角速度覆盖(右) |
| G68 | 刀具探测循环 设置刀具长度 |
| G69 | 刀具探测循环 检查刀具长度 |
| G70 | 英寸编程 |
| G71 | 公制编程 |
| G72 | 设置测针与尖端尺寸 |
| G73 | 设置探针尖端尺寸 |
| G74 | 设置探针长度 |
| G75 | 定位内部拐角 |
| G76 | 定位外部拐角 |
| G77 | 定位表面 |
| G77.1 | 余量 |
| G78 | 定位并测量孔或凸台 |
| G79 | 测量型腔或筋 |
| G80 | 复位固定循环 |
| G81 | 钻孔循环 |
| G82 | 沉孔/定点钻带停顿循环 |
| G83 | 深孔钻(啄钻)循环 |
| G84 | 攻丝循环(常规) |
| G84.1 | 刚性攻丝循环 |
| G85 | 镗/铰孔循环 |
| G86 | 镗孔循环 |
| G87 | 背镗循环 |
| G88 | 腹板钻/镗循环 |
| G89 | 镗/铰孔带停顿循环 |
| G90 | 绝对尺寸输入 |
| G91 | 增量尺寸输入 |
| G92 | 位置设定 |
| G92.1 | 位置设定设置偏移 |
| G92.2 | 位置设定托盘偏移 |
| G93 | 反比时间进给 (1/T) |
| G94 | 每分钟进给模式 |
| G95 | 每转进给模式 |
| G96 | 恒定表面速度 |
| G97 | 恒定主轴转速 (S = RPM) |
| G97.1 | 恒定主轴转速 (S = 表面速度) |
| G98 | 机床坐标(刀尖) |
| G98.1 | 机床坐标 |
| G99 | 位置设定取消 |
| G150 | 缩放关闭 |
| G151 | 缩放开启 |
Cincinnati M 码
| M 码 | 说明 |
|---|---|
| M00 | 程序停止 |
| M01 | 可选停止 |
| M02 | 程序结束(不收刀) |
| M03 | 主轴正转 |
| M04 | 主轴反转 |
| M05 | 主轴和冷却液关闭 |
| M06 | 换刀 |
| M08 | 外部洪流冷却液开启 |
| M08.1 thru M08.8 | 冷却液喷嘴位置控制(选项) |
| M09 | 冷却液关闭 |
| M10/M10.x | 夹紧回转轴 #1–4 |
| M11/M11.x | 松开回转轴 #1–4 |
| M13 | 主轴正转,外部洪流冷却液开启 |
| M14 | 主轴反转,外部洪流冷却液开启 |
| M19 | 主轴定向停止 |
| M26 | 主轴轴全缩回 |
| M27 | 中心出水冷却 |
| M30 | 程序结束(收刀) |
| M34 | 启用数据采集 |
| M35 | 禁用数据采集 |
| M41 | 选择主轴恒功率模式 |
| M42 | 选择主轴恒扭矩模式 |
| M48 | 进给与主轴转速覆盖启用 |
| M49 | 进给与主轴转速覆盖禁用 |
| M58 | 解除主轴探针武装(选项) |
| M59 | 武装主轴探针(选项) |
| M60 | 切屑冲洗开启 |
| M61 | 切屑冲洗关闭 |
| M70 thru M79 | 用户自定义 M 码(选项) |
| M83 | 零件完成 |
| M91 | 切屑输送机开启 |
| M92 | 切屑输送机关闭 |
本文档提供了 Cincinnati Acramatic 2100E 控制器的完整 G/M 码参考表,涵盖插补、固定循环、坐标系、补偿、探测、主轴控制、冷却液、夹具、图案循环等功能。适合该机型操作员、编程人员查阅。
数控机床
- 平衡周期时间与表面光洁度:优化生产力与质量
- CNC 加工周期时间计算实战:铣削/车削/钻削公式、进给优化与报价建模
- 精通Fanuc G76螺纹循环:全面指南
- 精通Fanuc G75槽加工循环实现高精度CNC操作
- Fanuc G代码完整参考手册——全指令详解
- 精通Fanuc G92螺纹循环:简易编程与精准控制
- 全面掌握G90车削循环:CNC粗车与多功能应用指南
- 哈斯G71粗车循环内孔粗加工程序实例
- 高效锥螺纹G92编程:完全指南
- Haas CNC 车床 G 代码大全:核心指令与功能速查表
- 博世CC 100 M G代码与M代码完整指南——CNC铣床操作员必备
- NUM 1020/1040/1060T车床G代码综合参考——CNC车削加工指南