


数控车床子程序调用实现重复图形高效切削
提交者:Vikram
摘要
数控车床程序多次调用子程序切削相同图形。
子程序使用U/W代替X/Z使程序更易理解和调试。
加工图纸
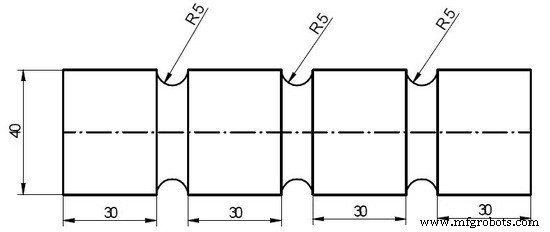
CNC程序
主程序:
N5 G90 F0.2 S1200 T0101 M04
N10 G00 X40 Z0
N20 M98 P37000 (调用子程序O7000三次)
N30 G01 W-30
N40 G28 U0 W0
N50 M05 M30

子程序:
O7000;
G01 U0 W-30
G02 U0 W-10 R5
N60 M99
数控机床
- 新手友好车床CNC编程指南
- Fanuc CNC编程指南:功能丰富的简易实例
- 车床CNC编程进阶:倒角、锥度、槽、圆弧分步实战
- Fanuc CNC车床编程入门实例:直线/锥度/圆弧复合加工
- 简易CNC车床编程:英制入门实例
- Fanuc CNC G81钻削循环程序:分步实例教学
- 新手 CNC 槽铣编程入门:简单实例与逐步解析
- 精通 G84 攻丝循环:实用 CNC 编程指南
- Haas M98 子程序调用:实战指南与样例代码
- 精通 Haas CNC M97 局部子程序调用:分步实例教学
- Fanuc 子程序实例:用子程序技术简化钻削/攻丝编程
- CNC 铣削程序:掌握 G2/G3 I/J 参数的多圆弧连接插补