


掌握 CNC 铣削:G91、G41、G43 代码用法详解
CNC 铣削程序示例,展示 G91 G41 G43 G 码的使用。
CNC 铣削程序 G91 G41 G43
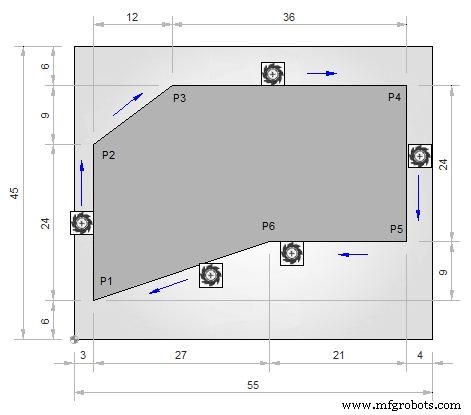
CNC 零件程序
N05 G54
N10 M6 T1 G43 H1 M3
N15 S500 F120
N20 G0 X-22 Y-22
N25 Z-3
N30 G1 X3 Y6 G41 H2 (P1)
N35 G91 X0 Y24 (P2)
N40 X12 Y9 (P3)
N45 X36 (P4)
N50 Y-24 (P5)
N55 X-21 (P6)
N60 G90 X3 Y6 (P1)
N65 G0 X-21 G40
G M S T 代码说明
| 代码 | 说明 |
|---|---|
| G00 | 快速移动 |
| G01 | 线性插补 |
| G40 | 刀具补偿取消 |
| G41 | 刀尖半径补偿左 |
| G43 | 刀具长度补偿正向 |
| G54 | 工件坐标系 1 选择 |
| G90 | 绝对指令 |
| G91 | 增量指令 |
| M06 | 换刀 |
| T | 刀具 |
| S | 主轴转速 |
| F | 进给速度 |
程序演示 G91 增量编程在刀具半径补偿 (G41) 下的应用。从 P1 起点,切换 G91 进行增量移动(N35-N55),形成一个矩形轮廓,最后用 G90 回到 P1 并取消补偿。G43 H1 设置刀具长度补偿。增量模式简化了相对移动的编程,特别适合矩形、阶梯等规则特征。
数控机床
- Fanuc CNC编程指南:功能丰富的简易实例
- 理解CNC M代码M00:安全暂停程序执行
- 综合CNC铣削样本程序:G代码教程与解析
- CNC铣削实例:G90绝对、G91增量与G02/G03圆弧插补
- 优化 CNC 钻削:网格板 G81 循环实战样例程序
- CNC 程序块结构全解析:从新手到精通的进阶指南
- CNC 铣床全圆加工 G 代码实战教程:从外侧铣削完整圆
- CNC 编程入门:Fanuc 控制器从零开始的实战指南
- 精通 Sinumerik 810 铣床 R 圆角与倒角编程 – 图文实例详解
- 精通 G91 增量编程 CNC 铣削:四轴实战练习详解
- CNC 铣削指南:G41 与 G40 刀具半径补偿精准应用
- CNC 铣削编程实例:G41 左刀具半径补偿演示