


CNC 铣削程序:G90 绝对模式转 G91 增量模式及 G03 示例
CNC 铣削程序示例,说明如何将程序从 G90 绝对模式轻松转换为 G91 增量模式。
CNC 铣削程序示例
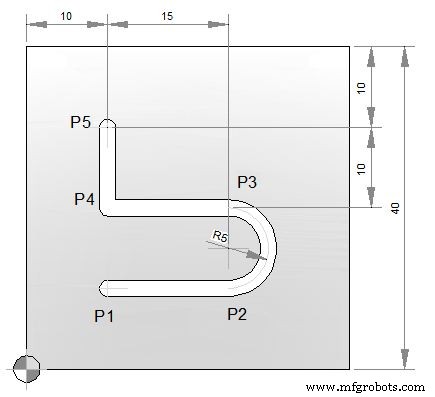
| G90 绝对程序 | G91 增量程序 |
|---|---|
N10 T1 M6 M3 G43 N15 S2000 F80 N20 G0 X10 Y10 Z1 (P1) N25 F30 N30 G1 Z-2 N35 X25 F80 (P2) N40 G3 X25 Y20 I0 J5 (P3) N45 G1 X10 (P4) N50 Y30 (P5) N55 G0 Z100 G49 N60 M30 |
N10 T1 M6 M3 G43 N15 S2000 F80 N20 G0 X10 Y10 Z1 N25 F30 N30 G1 Z-2 N35 G91 X15 F80 N40 G3 X0 Y10 I0 J5 N45 G1 X-15 N50 Y10 N55 G90 G0 Z100 G49 N60 M30 |
对比展示了同一轮廓在绝对/增量模式下的编程差异。增量模式下,坐标变为相对上一点的位移(如 X15 代替 X25,X0 Y10 代替 X25 Y20)。圆弧 I/J 矢量在两种模式下含义相同(相对圆心)。转换关键:起始点用绝对定位,后续用 G91 增量,结束前切回 G90。增量模式减少坐标计算,适合规则几何特征。
数控机床
- Fanuc CNC编程指南:功能丰富的简易实例
- CNC程序实例:G03逆时针圆弧插补——揭秘加工数学原理
- Fanuc G90车削循环:高效车削操作CNC程序实例
- CNC铣床实例:精通G81钻削固定循环
- Fanuc CNC G81钻削循环程序:分步实例教学
- 综合CNC铣削样本程序:G代码教程与解析
- CNC铣削实例:G90绝对、G91增量与G02/G03圆弧插补
- CNC铣削圆弧插补实战:G02/G03 G代码程序示例
- CNC铣床编程入门:新手友好实例指南
- 新手 CNC 槽铣编程入门:简单实例与逐步解析
- CNC 铣削 G70 螺栓孔圆周编程:简单精准实例教程
- 精通 G84 攻丝循环:实用 CNC 编程指南