


CNC 圆柱插补程序实例:多段连续圆弧切削
概述
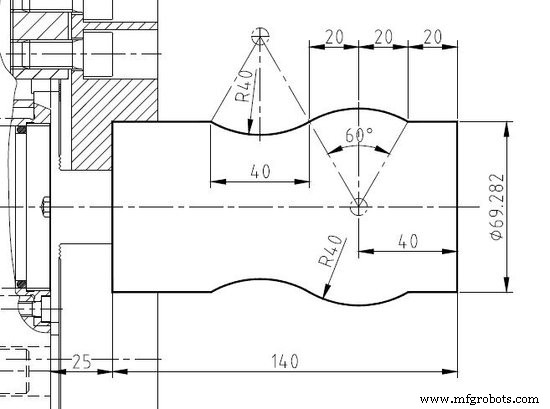
本实例演示如何在 CNC 车床上利用圆柱插补(G12.1/G13.1)或极坐标插补,加工由多段相切圆弧组成的复杂轮廓。程序涵盖多个不同半径的圆弧连接,展示连续插补加工技巧。
工件图纸
CNC 程序代码
O0005;
N10 G10 P0 Z-165;          (工件坐标系设定)
N20 T404;                  (选刀)
N30 G50 S2000;             (主轴最高转速限制)
N40 G96 S200 G99 F.2 M4 M8 M200; (恒线速/每转进给/主轴/冷却)
N50 G0 X69.282 Z2;         (快速定位到起始点)
N60 G1 Z-20;               (直线切削)
N70 G3 X69.282 Z-60 R40;   (CCW 圆弧 R40)
N80 G2 X69.282 Z-100 R40;  (CW 圆弧 R40,反向相切)
N90 G1 Z-105;              (直线切削)
N100 G0 X150;              (退刀)
N110 Z10;                  (回零)
N120 M30;                  (程序结束)
技术要点
圆弧方向与相切条件
- G3 (CCW) 与 G2 (CW) 交替使用,实现同半径 (R40) 圆弧的反向相切连接。
- 圆弧起点/终点坐标相同 (X69.282),确保几何连续性。
坐标计算
X69.282 ≈ 40 × √3,对应 60° 角度下的径向尺寸,暗示工件为六棱或对称特征。
进给模式
G99 (每转进给 mm/rev) 配合 G96 (恒线速) 可保证圆弧切削时表面速度恒定,提高表面质量。
应用场景
- 凸轮轴、曲柄轴等非圆轮廓加工。
- 多段圆弧相切的模具型腔、异形轴类零件。
注意事项
- 确认机床支持圆柱/极坐标插补功能 (G12.1/G13.1 或 G112/G113)。
- 刀具半径补偿 (G41/G42) 需在插补模式外启用/取消。
- 圆弧半径与坐标值需精确匹配,避免“圆弧端点不重合”报警。
数控机床
- 精通Fanuc G75槽加工循环:CNC编程分步指南
- Fanuc CNC编程指南:功能丰富的简易实例
- CNC程序实例:G03逆时针圆弧插补——揭秘加工数学原理
- 精通CNC G02/G03圆弧插补:分步实例教学指南
- Fanuc CNC G81钻削循环程序:分步实例教学
- CNC铣削圆弧插补实战:G02/G03 G代码程序示例
- Fanuc G94 端面车削循环详解:CNC 车削编程实战指南
- 新手 CNC 槽铣编程入门:简单实例与逐步解析
- 精通 G84 攻丝循环:实用 CNC 编程指南
- 西门子 Sinumerik 4 轴铣削程序实例:CNC 编程实战教学
- 梅花桩 CNC 等离子切割编程实例:G91 增量控制
- 数控铣削圆弧实例: G2 配合 I、J 参数编程详解