


Fanuc G07.1 柱面插补程序示例:分步 CNC 代码
提交者:Brian
工件图纸/图像
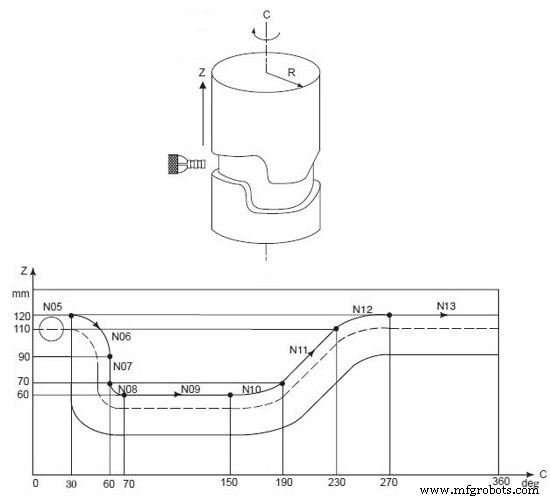
CNC 程序代码
O0001 (CYLINDRICAL INTERPOLATION ); N01 G00 G90 Z100.0 C0 ; N02 G01 G91 G18 Z0 C0 ; N03 G07.1 C57299 ; N04 G90 G01 G42 Z120.0 D01 F250 ; N05 C30.0 ; N06 G02 Z90.0 C60.0 R30.0 ; N07 G01 Z70.0 ; N08 G03 Z60.0 C70.0 R10.0 ; N09 G01 C150.0 ; N10 G03 Z70.0 C190.0 R75.0 ; N11 G01 Z110.0 C230.0 ; N12 G02 Z120.0 C270.0 R75.0 ; N13 G01 C360.0 ; N14 G40 Z100.0 ; N15 G07.1 C0 ; N16 M30 ;
数控机床
- 精通Fanuc G75槽加工循环:CNC编程分步指南
- Fanuc G73型面循环:CNC程序示例与指南
- Fanuc CNC编程指南:功能丰富的简易实例
- Fanuc G20:掌握英制CNC编程——实战案例解析
- 简易CNC车床编程:英制入门实例
- CNC程序实例:G03逆时针圆弧插补——揭秘加工数学原理
- 精通CNC G02/G03圆弧插补:分步实例教学指南
- Fanuc G90车削循环:高效车削操作CNC程序实例
- Fanuc G94 端面车削循环详解:CNC 车削编程实战指南
- Fanuc G72 端面粗车循环演示:单行/双行格式编程全解析
- Fanuc G72 端面循环单行格式编程教程:10T/11T/15T 控制器适用
- CNC 编程:G01 实现倒角与圆角 (C/R 参数) 实例教程