


精通圆弧插补:进阶编程实例 #2
虽然示例图看起来复杂,但编程并不难。学习前请先阅读圆弧插补系列文章(第 1-6 部分)及练习 1,掌握基础概念后本例将变得很简单。
圆弧插补编程实例 2
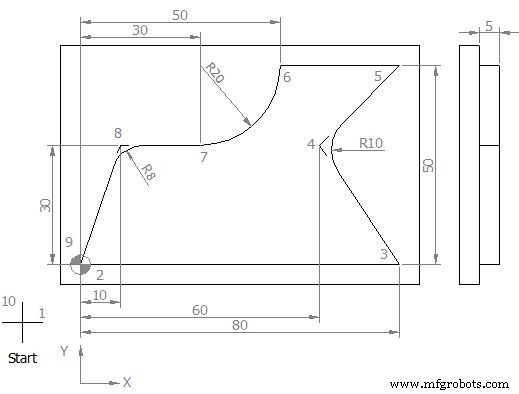
圆弧插补编程实例 2
N5 G00 G54 G64 G90 G17 X-20 Y-20 Z50 N10 S450 M03 F250 D01 (12.5 MM DIA) N15 C0 N20 Z5 N25 G01 Z0 N30 Z-5 N35 G42 X0 Y0 M08 N40 X80 Y0 N45 X60 Y30 U10 N50 X80 Y50 N55 X50 Y50 N60 G02 X30 Y30 U20 N65 G01 X10 Y30 U8 N70 X0 Y0 N75 G40 X-20 Y-20 N80 G00 Z50 M09 N85 Y100 N90 M30
加工完成工件
加工完成后工件外观如下:
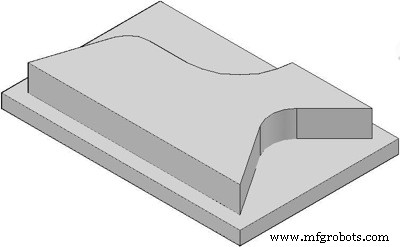
完成工件
G 代码功能说明
| 代码 | 说明 |
|---|---|
| G00 | 快速移动 |
| G54 | 工件坐标系 1 |
| G64 | 连续路径模式 |
| G90 | 绝对尺寸 |
| G17 | XY 平面 |
| G42 | 刀具半径补偿右 |
| G40 | 取消补偿 |
| G02 | 顺时针圆弧 |
| G03 | 逆时针圆弧 |
| U | 圆弧半径(本系统用 U 代替 R) |
| M08/M09 | 冷却液开/关 |
| M30 | 主程序结束 |
本例综合运用直线、圆弧、刀具补偿,是从入门进阶到复杂轮廓编程的关键练习。
数控机床