


精通圆弧插补:编程实例 #1(R 指令应用)
本实例演示什么是圆弧插补及如何编程。学习前请阅读圆弧插补概念与编程系列文章(第 1-6 部分)。
圆弧插补编程实例 1(R 指令应用)
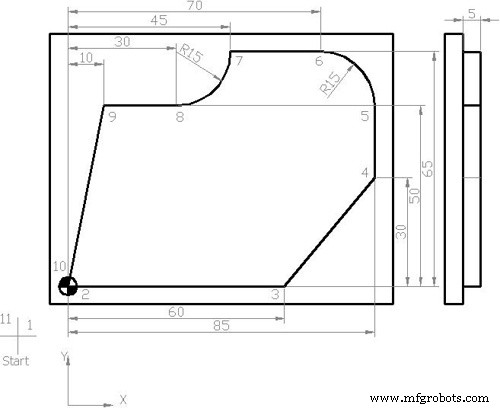
圆弧插补编程示例
N5 G00 G54 G64 G90 G17 X-20 Y-20 Z50 N10 S450 M03 F250 D01 (12.5 MM DIA) N15 C0 N20 Z5 N25 G01 Z0 N30 Z-5 N35 G42 X0 Y0 M08 (Liner motion) N40 X60 Y0 (Liner motion) N45 X85 Y30 (Liner motion) N50 X85 Y50 (Liner motion) N55 G03 X70 Y65 U15 (Circular motion G03 CCW and U for arc radius) N60 G01 X45 Y65 (Liner motion) N65 G02 X30 Y50 U15 (Circular motion G02 CW and U for arc radius) N70 G01 X10 Y50 (Liner motion) N75 X0 Y0 (Liner motion) N80 G40 X-20 Y-20 N85 G00 Z50 M09 N90 Y100 N95 M30
加工完成工件
加工完成后工件如下:
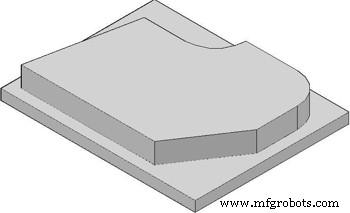
加工完成零件
程序详细解析
N35-N50(点 2-3, 3-4, 4-5)为直线运动,使用 G01 线性插补。
点 5-6 非直线,刀具作圆弧运动,需用 G02/G03 圆弧插补。编程前必须知道:
(1) 终点坐标 (X=70, Y=65)
(2) 圆弧半径 R=15
程序块写法:G03 X70 Y65 U15(G03 逆时针,终点 XY,U 为半径)
点 6-7 直线,点 7-8 圆弧(顺时针),同理编写 G02 X30 Y50 U15。其余为直线运动。
增量坐标系版本程序 (G91)
N35 G42 X0 Y0 M08 N40 G91 X60 Y0 N45 X25 Y30 N50 X0 Y20 N55 G03 X-15 Y15 U15 N60 G01 X-25 Y0 N65 G02 X-15 Y-15 U15 N70 G01 X-20 Y0 N75 X-10 Y-50
对比绝对/增量编程,理解坐标系切换对程序结构的影响。
数控机床