


EPM数控系统镗杆更换实操指南:分步骤详解
因故障导致数控车床一根镗杆完全损坏,现将更换全过程记录如下。
Eltro Pilot M (EPM)系统
在Gildemeister FMS-5机床上更换镗杆,该机床配备EPM (Eltro Pilot M) 数控系统。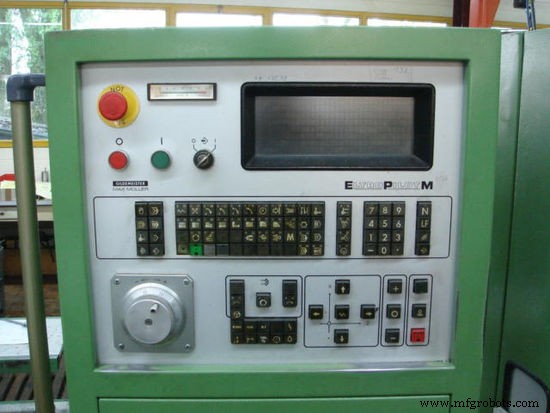
刀具更换流程
损坏镗杆规格为 S10K SDUCL 07,使用刀片 DCMT 070204。规格显示镗杆直径10mm,刀片切削刃长7mm,刀尖圆弧半径0.4mm。
将镗杆拧紧在弹簧夹头式刀柄上,可根据需要更换夹头。
刀具偏移设定
将拧紧的镗杆送至 刀具预调仪/刀具测长仪 测量X、Z轴偏移值,再带回机床装夹在 刀塔 上。
录入刀具偏移数据
该刀塔共12个 刀位,分为6个 内侧刀位 和6个 外侧刀位。内侧刀位距刀塔中心160mm,外侧刀位距中心215mm。
新刀具装夹时需考虑上述尺寸。笔者将刀具装在内侧刀位。关键步骤是将实测值录入数控系统。在EPM系统中,刀具偏移通过程序块中的G代码 G92(称为 刀具文件)设定。G92包含多参数:
- X:X轴实测值 + 刀塔中心到刀位中心距离
- Z:Z轴实测值(无需额外计算)
- I:刀片刀尖圆弧半径
- K:刀片刀尖圆弧半径
新刀具试切验证
最关键步骤:验证新刀具。若测量偏移错误或录入值有误,可能造成严重后果。
空运行模式
新刀具上机前先用 空运行模式,此模式下所有进给受 进给倍率或手轮 控制(G00速度也受控),可灵活调整进给。EPM虽无专门空运行模式,但进给倍率作用相同。
单程序段模式
开启 单程序段模式 逐段运行,密切观察。若偏移值正确且程序无误则顺利通过;若异常立即停机复查偏移值并修正重跑。验证通过后切入自动模式,机床即可投入生产。
数控机床