


大隈数控铣床 G 代码与 M 代码综合指南
这是一份面向大隈数控铣床操作人员的完整 G 代码与 M 代码参考列表。
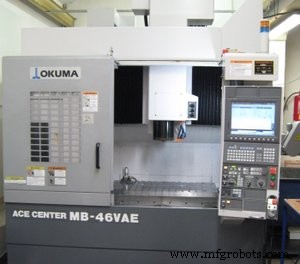
大隈铣床 OSP-P200M
大隈铣床 G 代码
| G 代码 | 功能描述 |
|---|---|
| G00 | 快速定位 |
| G01 | 直线插补 |
| G02 | 圆弧插补/螺旋切削 (顺时针 CW) |
| G03 | 圆弧插补/螺旋切削 (逆时针 CCW) |
| G04 | 暂停/延时 |
| G09 | 精确停止 |
| G10 | 取消 G11 |
| G11 | 坐标系平行移动与旋转 |
| G14 | 轴名称指定 |
| G15 | 工件坐标系选择 (模态) |
| G16 | 工件坐标系选择 (单次) |
| G17 | 平面选择: XY |
| G18 | 平面选择: ZX |
| G19 | 平面选择: YZ |
| G20 | 英制输入确认 |
| G21 | 公制输入确认 |
| G22 | 可编程行程限制 ON |
| G23 | 可编程行程限制取消 |
| G30 | 返回参考点 (Home 位置) |
| G31 | 跳过功能 |
| G33 | 螺纹切削非固定循环 |
| G37 | 取消 G38 |
| G38 | 空运行减速模式 ON |
| G39 | 圆角插补中 I,J,K 命令及 G39 忽略 (带矢量) |
| G40 | 刀具半径补偿取消 (G41, G42) |
| G41 | 刀具半径补偿, 左侧 |
| G42 | 刀具半径补偿, 右侧 |
| G43 | 三维偏移取消 (G44) |
| G44 | 三维偏移 ON |
| G50 | 几何图形放大/缩小取消 |
| G51 | 几何图形放大/缩小 ON |
| G53 | 刀具长度补偿取消 |
| G54 | 刀具长度补偿, X 轴 |
| G55 | 刀具长度补偿, Y 轴 |
| G56 | 刀具长度补偿, Z 轴 |
| G57 | 刀具长度补偿, 第4轴 |
| G58 | 刀具长度补偿, 第5轴 |
| G59 | 刀具长度补偿, 第6轴 |
| G60 | 单向定位 |
| G61 | 精确停止模式 ON |
| G62 | 可编程镜像模式 |
| G64 | 切削模式 ON |
| G68 | 斜面坐标 OFF |
| G69 | 斜面坐标 ON |
| G71 | M53 返回液面指定 |
| G72 | 坐标计算功能的图形基准点 (起始位置) 指定 |
| G73 | 固定循环, 高速钻孔循环 |
| G74 | 固定循环, 反向攻丝循环 |
| G75 | 固定循环, 阶梯/啄钻循环 |
| G76 | 固定循环, 精镗 |
| G79 | 固定循环, 变节距循环 |
| G80 | 固定循环模态取消 |
| G81 | 固定循环, 定点钻/镗 |
| G82 | 固定循环, 沉孔钻/镗 (带停顿) |
| G83 | 固定循环, 深孔钻削循环 |
| G84 | 固定循环, 攻丝循环 |
| G85 | 固定循环, 镗削循环 |
| G86 | 固定循环, 镗削循环 |
| G87 | 固定循环, 后镗循环 |
| G88 | 固定循环, 多段镗削循环 |
| G89 | 固定循环, 镗削循环 |
| G90 | 绝对尺寸模式 |
| G91 | 增量尺寸模式 |
| G92 | 工件坐标系设定 |
| G93 | 逆时间进给 |
| G94 | 每分钟进给模式 |
| G95 | 每转进给模式 |
| G96 | 局部坐标系设定 |
| G97 | 坐标重新计算功能 |
| G100 | 取消由 G101-G110 选择的宏 MODIN 模式 |
| G101-G110 | G 代码宏 MODIN 类型 |
| G111-G120 | G 代码宏 CALL 类型 |
| G130 | 高速轮廓控制 OFF |
| G131 | 高速轮廓控制 ON |
| G133 | 恒线速控制 OFF |
| G134 | 恒线速控制 ON |
| G137 | 轮廓加工模式 OFF |
| G138 | 轮廓加工模式 ON |
| G139 | G00 特殊直线插补 OFF |
| G140 | G00 特殊直线插补 ON |
| G141 | 刀具开槽 OFF |
| G142 | 刀具开槽 ON |
| G143 | 旋转轴位置命令 (Super hi-NC 旋转轴控制下) |
| G145 | 图形基准点返回模式 |
| G146 | 图形终点返回模式 |
| G147 | 机床坐标系位置命令 |
| G148 | 车削功能 OFF |
| G149 | 车削功能 ON |
| G150 | 自动加减速 ON |
| G151 | 自动加减速取消 |
| G152 | 自动加速 |
| G153 | 自动减速 |
| G154 | 主轴路径控制 OFF |
| G155 | 主轴路径控制 ON |
| G159 | 到位检查禁用命令 |
| G164 | 车削中连续圆周运动停止命令 |
| G165 | 车削中连续圆周运动 (CW) 启动命令 |
| G166 | 车削中连续圆周运动 (CCW) 启动命令 |
| G167 | 转台与主轴控制 OFF |
| G168 | 转台与主轴控制 ON |
| G169 | 刀尖刀具长度补偿 ON |
| G170 | 刀尖刀具长度补偿及轴向补偿取消 |
| G171 | 轴向刀具长度补偿 ON |
| G174 | 圆柱侧面切削 OFF |
| G175 | 圆柱侧面切削 ON |
| G176 | F、S 代码忽略取消 |
| G177 | F、S 代码忽略 |
| G178 | 平面上第1轴方向固定螺纹切削循环 |
| G179 | 平面上第2轴方向固定螺纹切削循环 |
| G180 | 附件旋转偏移取消 |
| G181 | 附件旋转偏移, 前向 |
| G182 | 附件旋转偏移, 左向 |
| G183 | 附件旋转偏移, 后向 |
| G184 | 附件旋转偏移, 右向 |
| G185 | 附件旋转偏移, 下向 |
| G186 | 公差控制模式取消 |
| G187 | 公差控制模式 ON |
| G188 | 第2刀具长度补偿取消 |
| G189 | 第2刀具长度补偿 ON |
| G192 | 固定循环, 上表面检测取消 |
| G193 | 固定循环, 上表面检测 ON |
| G194 | 固定循环, 刀具断裂检测取消 |
| G195 | 固定循环, 刀具断裂检测 ON |
| G260 | 主轴挠度补偿 OFF |
| G261 | 主轴挠度补偿 ON |
| G266 | 限位开关检查 |
| G267 | 限位开关不检查 |
| G272 | 固定循环, 深孔攻丝与反向攻丝 |
| G273 | 固定循环, 高速深孔攻丝与反向攻丝 |
| G274 | 固定循环, 同步攻丝, 反向攻丝 |
| G281 | 固定循环, 小直径深孔钻削 |
| G282 | 固定循环, 深孔同步攻丝 |
| G283 | 固定循环, 高速深孔同步攻丝 |
| G284 | 固定循环, 同步攻丝 |
| G296 | G297 取消 |
| G297 | C 轴模式下的 S 命令 (S 命令视为主轴位置) |
| G300 | G301-G349 宏 MODIN 取消 (NC. P. B No. 34 bit 3:1) |
| G336 | I-MAP-A 功能, 定圆切削循环 (CW) |
| G337 | I-MAP-A 功能, 定圆切削循环 (CCW) |
| G501-G580 | 可在 MODIN 和 CALL 间切换的 G 代码宏 |
大隈铣床 M 代码
| M 代码 | 功能描述 |
|---|---|
| M00 | 程序停止 |
| M01 | 可选停止 |
| M02 | 程序结束 |
| M03 | 工件主轴正转 (CW) |
| M04 | 工件主轴反转 (CCW) |
| M05 | 主轴停止 |
| M06 | 立式主轴换刀 |
| M07 | 油雾冷却 ON |
| M08 | 冷却泵 ON |
| M09 | 冷却系统 OFF |
| M10 | A 轴夹紧 |
| M11 | A 轴松开 |
| M12 | 切屑气吹 ON |
| M15 | 第4轴旋转分度台 CW |
| M16 | 第4轴旋转分度台 CCW |
| M17 | 分度头分度 CCW |
| M19 | 主轴定向 (正向) |
| M20 | B 轴夹紧 |
| M21 | B 轴松开 |
| M22 | Y 轴夹紧 |
| M23 | Y 轴松开 |
| M24 | Z 轴夹紧 |
| M25 | Z 轴松开 |
| M26 | C 轴夹紧 |
| M27 | C 轴松开 |
| M30 | 程序结束 (复位) |
| M32 | 防护门关闭 |
| M33 | 防护门打开 |
| M40 | 高/中高/中低/低档位 |
| M41 | 高/中高/中低档位 |
| M42 | 高/中高档位 |
| M43 | 高档位 |
| M44 | AAC(F) 1 下一个附件清除 |
| M45 | AAC(F) 1 附件更换准备 |
| M46 | AAC(F) 1 无下一个附件 |
| M47 | AAC(F) 1 无下一个附件 |
| M48 | AAC(T) 下一个附件清除 |
| M49 | AAC(T) 附件更换准备 |
| M50 | 刀芯冷却低压 ON |
| M51 | 刀芯冷却高压 ON |
| M52 | 固定循环返回液面, 上限 |
| M53 | 固定循环返回液面, 指定液面 |
| M54 | 固定循环返回液面, R 点液面 |
| M57 | W 轴夹紧 |
| M58 | W 轴松开 |
| M59 | 切屑气吹 ON |
| M60 | 托盘交换命令 |
| M62 | 立式主轴换刀准备 |
| M63 | ATC 无下一把刀 |
| M64 | 下一把刀返回循环 |
| M65 | ATC 准备 |
| M66 | 立卧主轴连续换刀 (同一把刀) |
| M67 | 立卧主轴连续换刀 (不同刀) |
| M68 | 立式主轴刀具夹紧 |
| M69 | 立式主轴刀具松开 |
| M70 | 手动换刀 |
| M71 | 手动附件换刀 |
| M72 | 卧式主轴换刀准备 |
| M73 | 转角头, 前位置 |
| M74 | 转角头, 左位置 |
| M75 | 转角头, 后位置 |
| M76 | 转角头, 右位置 |
| M77 | 卧式主轴换刀 |
| M78 | 卧式主轴刀具夹紧 |
| M79 | 卧式主轴刀具松开 |
| M81 | W 轴自动定位 1 |
| M82 | W 轴自动定位 2 |
| M83 | W 轴自动定位 3 |
| M84 | W 轴自动定位 4 |
| M85 | W 轴自动定位 5 |
| M87 | 油雾/气吹 ON |
| M88 | 集尘器 ON |
| M89 | 集尘器 OFF |
| M90 | 立式主轴油雾循环模式 ON |
| M91 | 攻丝底孔切屑气吹循环模式 ON |
| M93 | 中压主轴中心出水/第2冷却 ON |
| M94 | 附件正转分度 |
| M95 | 附件反转分度 |
| M98 | 卧式主轴油雾循环模式 ON |
| M101 | 托盘 1 选择 |
| M102 | 托盘 2 选择 |
| M103 | 托盘 3 选择 |
| M104 | 托盘 4 选择 |
| M105 | 托盘 5 选择 |
| M106 | 托盘 6 选择 |
| M107 | 托盘 7 选择 |
| M108 | 托盘 8 选择 |
| M109 | 托盘 9 选择 |
| M110 | 托盘 10 选择 |
| M111 | 托盘 11 选择 |
| M112 | 托盘 12 选择 |
| M115 | 第5轴旋转工作台 CW |
| M116 | 第5轴旋转工作台 CCW |
| M118 | 主轴定向 (反向) |
| M119 | 主轴定向 (正/反向) |
| M120 | 工件冲洗 ON |
| M121 | 附件气吹 ON / 刀尖气吹 ON |
| M127 | 测头 ON |
| M130 | 切削进给主轴旋转条件 OFF |
| M131 | 切削进给主轴旋转条件 ON |
| M132 | 单块无效 |
| M133 | 单块有效 |
| M134 | 主轴转速覆盖无效 |
| M135 | 主轴转速覆盖有效 |
| M136 | 进给速度覆盖无效 |
| M137 | 进给速度覆盖有效 |
| M138 | 空运行无效 |
| M139 | 空运行有效 |
| M140 | 滑枕保持无效 |
| M141 | 滑枕保持有效 |
| M142 | 主轴过载检测无效 |
| M143 | 主轴过载检测有效 |
| M144 | 测头前进 |
| M145 | 测头后退 |
| M146 | 工件气吹 OFF |
| M147 | 工件气吹 ON |
| M148 | 工件夹紧 (夹具 1) |
| M149 | 工件松开 (夹具 1) |
| M150 | 冷却组指定, 立式主轴 |
| M151 | 冷却组指定, 卧式主轴 |
| M152 | 冷却组指定, 第3组 |
| M153 | 冷却组指定, 第4组 |
| M154 | 传感器气吹 OFF |
| M155 | 传感器气吹 ON |
| M157 | AAC(2工位), 无下一把刀 |
| M158 | AAC(2工位), 下一把刀清除 |
| M159 | AAC(2工位), 下一把刀准备 |
| M160 | PPC 托盘装载 |
| M161 | PPC 托盘卸载 |
| M163 | 长刀具, 无下一把刀 |
| M165 | 长刀具, 换刀准备 |
| M166 | ATC 有效刀具返回模式指定 |
| M170 | AAC(F), 附件更换 |
| M171 | AAC(T), 附件更换 |
| M172 | 长刀具, 换刀命令 |
| M173 | AAC(2工位), 附件更换命令 |
| M176 | 集尘模式, 气吹 |
| M177 | 角度头, 换刀 |
| M178 | 集尘模式, ON |
| M179 | 集尘模式, OFF |
| M181-M188 | 外部 M 信号 |
| M190 | W 轴自动定位 1 |
| M191 | W 轴自动定位 2 |
| M192 | W 轴自动定位 3 |
| M193 | W 轴自动定位 4 |
| M194 | W 轴自动定位 5 |
| M195 | W 轴自动定位 6 |
| M196 | W 轴自动定位 7 |
| M197 | W 轴自动定位 8 |
| M198 | W 轴自动定位 9 |
| M199 | W 轴自动定位 10 |
| M201-M220 | M 代码宏 |
| M230 | 刀具长度补偿方向, 直接使用 |
| M231 | 刀具长度补偿方向, 反向后使用 |
| M232 | 三维刀具长度补偿方向, 直接使用 |
| M233 | 三维刀具长度补偿方向, 反向后使用 |
| M234 | 同步攻丝档位选择: 低, 中低, 中高, 高 |
| M235 | 同步攻丝档位选择: 中低, 中高, 高 |
| M236 | 同步攻丝档位选择: 中高, 高 |
| M237 | 同步攻丝档位选择: 中高, 高 |
| M238 | 软件覆盖无效 |
| M239 | 软件覆盖有效 |
| M278 | 排屑器 OFF |
| M279 | 排屑器 ON |
| M280 | 工件计数器加 1 |
| M281 | 工件夹紧 (夹具 2) |
| M282 | 工件松开 (夹具 2) |
| M287 | 工件夹紧 (夹具 3) |
| M288 | 工件松开 (夹具 3) |
| M289 | 托盘识别 |
| M292 | 倒角 OFF |
| M293 | 倒角 ON |
| M294 | 固定复合循环, 切削模式 1 |
| M295 | 固定复合循环, 切削模式 2 |
| M296 | 固定复合循环, 切削模式 3 |
| M297 | 热变形量传输命令 |
| M300 | 忽略主轴旋转应答 |
| M301 | 忽略除主轴旋转外的 M 代码应答 |
| M302 | M301 应答确认 |
| M311 | 机器人请求 1 |
| M312 | 机器人请求 2 |
| M313 | 机器人请求 3 |
| M314 | 机器人请求 4 |
| M315 | U 轴连接 OFF |
| M316 | U 轴连接 ON |
| M317 | U 轴气吹 OFF |
| M318 | U 轴气吹 ON |
| M319 | 运行时间传输命令 (DNC-C) |
| M320 | 尾座前进 |
| M321 | 尾座后退 |
| M326 | 同步攻丝监控 OFF |
| M327 | 同步攻丝监控 ON |
| M328 | 主轴无刀联锁有效 |
| M329 | 主轴无刀联锁无效 |
| M331 | 第6旋转轴 CW |
| M332 | 第6旋转轴 CCW |
| M339 | 主轴中心出气 ON |
| M340 | 工件安装监控 ON |
| M341 | 工件安装监控 OFF |
| M342 | 工件安装确认气吹 ON |
| M343 | 工件安装确认气吹 OFF |
| M346 | B 轴旋转联锁有效 |
| M347 | B 轴旋转联锁无效 |
| M351 | AT 退回到 MG 上部 (MCV-A II 简易五面加工) |
| M352 | 适配器退回到 MG 上部 (MCV-A II 简易五面加工) |
| M354 | 切屑冲洗 OFF |
| M355 | 切屑冲洗 ON |
| M356 | MG 刀库摆动到换刀位置 |
| M368 | 油雾收集器 OFF |
| M369 | 油雾收集器 ON |
| M374 | 非接触传感器, 激光 OFF |
| M375 | 非接触传感器, 激光 ON |
| M378 | 冷却液流量检测, 监控模式 ON |
| M379 | 冷却液流量检测, 监控模式 OFF |
| M385 | 低压工件夹紧 (夹具 1) |
数控机床