


Fanuc CNC:使用角度与圆角直接编程轮廓——分步实例详解
概述
本文通过一个具体的 CNC 程序实例,演示如何在 Fanuc 系统中直接使用角度(A 参数)与圆角(R/C 参数)编程复杂轮廓,无需手工计算交点坐标。
工件图纸
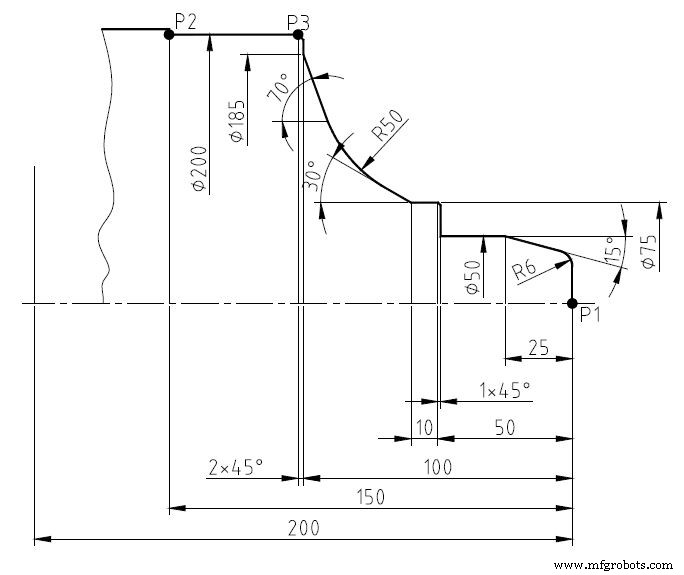
CNC 程序代码
O0012;
N10 G10 P0 Z-200;          (工件坐标系设定)
N20 T303;                  (选刀:车刀)
N30 G50 S2200;             (最大主轴转速限制)
N40 G96 G99 S230 F0.12 M4 M8 M200; (恒线速/进给/主轴/冷却)
N50 G0 X0 Z3;              (快速移动到起始点)
N60 G1 Z0;                 (P1:端面切削)
N70 ,A90 R6;               (第一角度:90°,圆角 R6)
N80 X50 Z-25 ,A165;        (第二角度:165° = 180°-15°)
N90 ,A180;                 (180° 直线)
N100 X75 Z-49 ,A90 ,C1;    (90° 角 + 倒角 C1)
N110 Z-60;                 (直线段)
N120 ,A150 R50;            (150° 角 = 180°-30°,圆角 R50)
N130 X185 Z-100 ,A110;     (110° 角 = 180°-70°)
N140 ,A90 ,C2;             (90° 角 + 倒角 C2)
N150 X200 Z-150 ,A180;     (P2:最终点)
N160 G0 X250 Z200 M30;     (退刀、程序结束)
关键点解析
角度参数(,A)
Fanuc 车削系统中,,A 表示相对于 Z 轴正方向的角度(逆时针为正)。编程时直接标注理论角度,控制器自动计算交点,极大简化了斜线、倒角、圆弧相切轮廓的编程。
圆角(R)与倒角(C)
R:在两线段之间插入指定半径的圆弧过渡。C:在两线段之间插入指定长度的倒角(45°)。
两者可与 ,A 组合使用,如 ,A90 R6 表示 90° 角处加 R6 圆角。
角度换算技巧
图纸常标注内夹角(如 15°、30°、70°),编程时需转换为相对于 Z 轴的角度:
- 165° = 180° - 15°
- 150° = 180° - 30°
- 110° = 180° - 70°
编程优势
- 避免手工三角函数计算,减少错误。
- 程序可读性强,便于后期修改。
- 适用于任意角度组合的复杂轮廓。
适用机型
Fanuc 0i/31i/32i 系列车削系统,以及兼容 Fanuc 语法的其它数控系统。
数控机床