


GTCNC-60TT 数控车床 G代码与 M代码综合参考手册
GTCNC-60TT G代码与 M代码
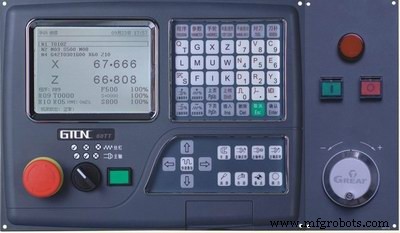
适用于 GREAT-60TT 或 GTCNC-60TT 数控车床的 G代码与 M代码参考表。
G代码列表
| G代码 | 功能描述 |
|---|---|
| G00 | 快速定位(快移) |
| G01 | 线性插补(直线切削) |
| G02 | 圆弧插补 顺时针 (CW) |
| G03 | 圆弧插补 逆时针 (CCW) |
| G33 | 螺纹切削 |
| G04 | 暂停/驻留 |
| G20 | 英寸制输入 |
| G21 | 公制输入 |
| G28 | X、Z轴返回第1参考点(机床零点) |
| G281 | X轴返回第1参考点 |
| G283 | Z轴返回第1参考点 |
| G26 | X、Z轴返回程序原点 |
| G261 | X轴返回程序原点 |
| G263 | Z轴返回程序原点 |
| G40 | 刀具半径补偿取消 |
| G41 | 刀具半径补偿 左偏 |
| G42 | 刀具半径补偿 右偏 |
| G60 | 精确定位模式 |
| G64 | 连续路径模式(切削模式) |
| G77 | 圆柱/圆锥 内外径 循环切削固定循环 |
| G78 | 螺纹切削固定循环 |
| G79 | 端面切削固定循环 |
| G70 | 精加工循环 |
| G71 | 圆柱粗车多循环 |
| G72 | 端面粗车多循环 |
| G173 | 复合轮廓粗车多循环 |
| G174 | 端面钻孔/攻丝多循环 |
| G175 | 内外径钻孔/开槽多循环 |
| G176 | 螺纹切削多循环 |
| G90 | 绝对值编程 |
| G91 | 增量值编程 |
| G52 | 设置局部坐标系 |
| G94 | 每分钟进给模式 (G94) |
| G95 | 每转进给模式 (G95) |
| G96 | 恒线速控制开启 |
| G97 | 恒线速控制取消 |
| G22 | 程序循环/子程序调用启用 |
| G800 | 程序循环/子程序调用取消 |
M代码列表
| M代码 | 功能描述 |
|---|---|
| M00 | 程序暂停 |
| M02 | 程序结束 |
| M30 | 程序结束并复位 |
| M20 | 程序结束,按参数设定次数重复执行(用于测试) |
| M03 | 主轴正转 (CW) |
| M04 | 主轴反转 (CCW) |
| M05 | 主轴停止 |
| M08 | 冷却液开启 |
| M09 | 冷却液关闭 |
| M10 | 卡盘夹紧 |
| M11 | 卡盘松开 |
| M55 | 尾座/顶尖夹紧 |
| M54 | 尾座/顶尖松开 |
| M23 | 润滑开启 |
| M22 | 润滑关闭 |
| M25 | 用户自定义 1 开启 |
| M24 | 用户自定义 1 关闭 |
| M71 | 用户自定义 2 开启 |
| M70 | 用户自定义 2 关闭 |
| M73 | 用户自定义 3 开启 |
| M72 | 用户自定义 3 关闭 |
| M75 | 用户自定义 4 开启 |
| M74 | 用户自定义 4 关闭 |
| M77 | 用户自定义 5 开启 |
| M76 | 用户自定义 5 关闭 |
| M79 | 用户自定义 6 开启 |
| M78 | 用户自定义 6 关闭 |
| M81 | 用户自定义 7 开启 |
| M80 | 用户自定义 7 关闭 |
| M83 | 用户自定义 8 开启 |
| M82 | 用户自定义 8 关闭 |
| M12 | 检测 0V 信号有效 |
| M13 | 检测 +24V 信号有效 |
| M18 | 检测 0V 信号有效 |
| M19 | 检测 +24V 信号有效 |
| M28 | 检测 0V 信号有效 |
| M29 | 检测 +24V 信号有效 |
| M14 | 检测 0V 信号有效则跳过 |
| M15 | 检测 +24V 信号有效则跳过 |
| M16 | 检测 0V 信号有效则跳过 |
| M17 | 检测 +24V 信号有效则跳过 |
| M97 | 程序跳转/跳过 |
| M98 | 子程序调用 |
| M99 | 子程序返回 |
| M41 | 主轴 1 档变速 |
| M42 | 主轴 2 档变速 |
| M43 | 主轴 3 档变速 |
| M44 | 主轴 4 档变速 |
| M317 | 清零 X轴机床坐标 |
| M319 | 清零 Z轴机床坐标 |
| M320 | 清零 X、Z轴机床坐标 |
数控机床