


先进折弯机与钣金设备——精密CNC解决方案
钣金机械品类中,CNC/NC折弯机是核心支柱之一。尽管现存大量不同折弯机,但核心部件高度相似。
我们将梳理核心部件,以及设备商为改进产品、提升折弯工艺而引入的创新部件。
采购CNC折弯机
无论品牌,每台机器都由床身、动梁、定梁、动梁驱动系统、刀具安装系统组成。此处已存在明显设计差异。
现代折弯机还配备后挡料系统、挠度补偿装置等辅助功能,均由CNC系统控制,并可执行其他实用功能。
折弯机主要部件
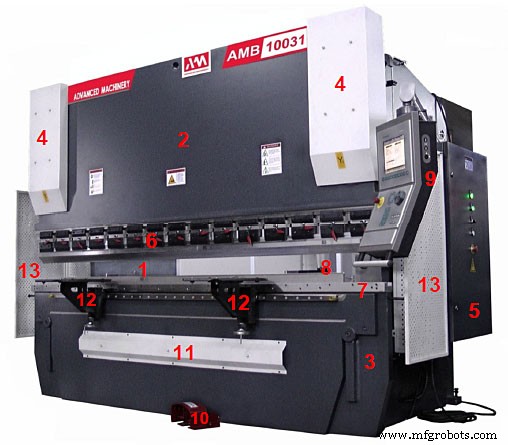
- 1) 机架
- 2) 上(动)梁
- 3) 下(定)梁
- 4) 上梁驱动液压缸(护罩下)
- 5) 电气柜
- 6) 上模夹紧系统
- 7) 下模安装系统
- 8) 后挡料
- 9) CNC控制面板
- 10) 控制踏板
- 11) 挠度补偿系统(护罩下)
- 12) 前托料架
- 13) 防护围栏
折弯机结构:机架框架
折弯机床身主要分两类:C型框架和O型框架。下面详细对比优劣。
C型框架折弯机
C型框架最常见。名称源于机器左右侧板形状,中间有供工件和刀具进出的开口,常称“张口”,其几何尺寸为喉口深度和高度。动定梁安装在前部,侧板间距小于梁长,决定了最大折弯长度和机器主宽度。
C型框架优势:
- 机器宽度较窄(通常等于或略大于折弯长度);
- 侧面安装大型重型刀具空间充足;
- 可从侧面取出复杂工件;
- 可双机联动(Tandem)折弯超长工件。
C型框架劣势:
折弯最大长度工件时,张口空间受限,工件可能顶到侧板;
高负荷下框架会“张开”,不仅垂直面位移,水平面也会位移,导致上下模工作轴线不重合。
O型框架折弯机
O型框架同样有两侧板,但尺寸更小,位于工作梁两侧,各仅有安装刀具的通孔。其特点与C型“完全相反”。
劣势:
同等条件下整机宽度更大;
侧面安装刀具开口受限,多采用上下安装式夹紧系统;
无法从侧面取出复杂工件;
无法组成双机联动。
优势:
侧板不限制全长工件;
承载侧板受力均匀,几何偏差仅在竖向,折弯更精准、可预测。
也有下梁移动式机型,整个驱动系统位于机器底部,结构简化、维护便捷,重心低、稳定性好。但日常使用中上模静止、下模随每次折弯上升,后挡料同步抬起,操作员也需托举工件,操作不便。绝大多数现代机型采用下梁固定、上梁驱动系统置顶的方案,更符合人机工程,现代设计可完美实现。
工业设备
- 数控冲床:现代制造业的降本增效利器
- 钣金冲压工艺全解析:原理、装备、应用与质量控制
- 钣金成形工艺与应用:现代制造的柔性基石
- 精密钣金折弯:高性价比与可靠的制造工艺
- 专业钣金加工:切割、成型与冲压的工业应用指南
- Trumpf激光焊接机:重新定义钣金加工的前沿技术
- 钣金加工安全生产指南:从业者与雇主必知的防伤避坑实操
- 折弯机 vs 折边机/折板机:钣金成型设备选型决策指南
- 折弯机与压力机:车间设备选型全解析
- 钣金折弯机五大核心优势:精度/效率/外观/省人/柔性的量化价值
- 压力机十大核心价值:自制成型/降废/冲孔/翻边/复合成型/量产/打样/自动化/柔性/作业成本可视化
- 折弯机三大工艺深度解析:压印/底弯/自由弯——如何按材料与精度选对工艺