


折弯机:吨位如何决定您的弯曲能力
折弯机过去常按“钢板弯曲厚度”分级,客户常询“¼″折弯机”,虽沿用至今但本质错误。折弯机规格以吨位×工作台长度标识(如175吨×10′)。吨位决定机床工作能力,而非被加工材料厚度。
全靠杠杆原理!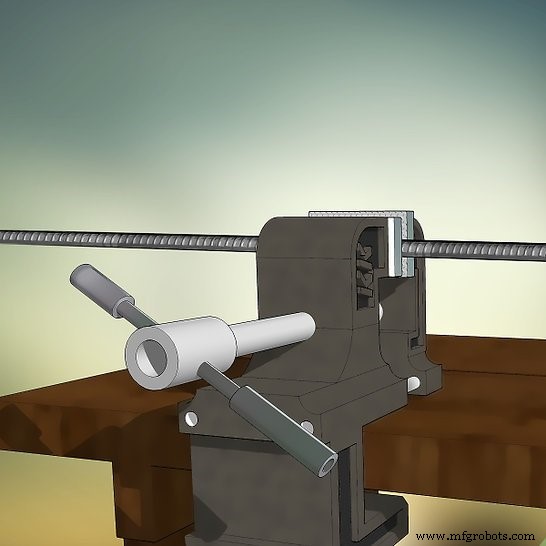
想象一根10英尺长的¾″钢筋,一端夹在台虎钳中。若在距虎钳6″处施力弯曲90°,极难甚至不可能仅凭人力完成。但若抓住另一自由端向后拉,弯曲轻而易举。折弯机正是利用吨位在V型模口上施加杠杆力:模口越宽,所需吨位越小;模口越窄,所需吨位越大。
算账
¼″ A36钢配2″ V模,需19.7吨/英尺,10英尺约197吨。过去据此误判200吨×10′为“¼″机型”。实则:
- 3″ V模弯同规格材料仅需139吨,150吨机型即可胜任
- 1.5″ V模则需300吨,超出200吨机型能力
结论:定义折弯机能力的是吨位(力),而非板厚。
还有隐性门槛……
模具也有承载极限。直角冲头配实心V模承载最高;大角度工具(高角度冲头)因刚性较弱承载大幅下降;最需警惕“鹅颈”工具(见图左),其避让反向弯曲的减弱结构极易因“超吨位”导致昂贵模具永久变形(点此查看折弯机模具全目录)。
另一铁律:全吨位加载长度不得小于立柱间距的60%。立柱跨度10′时,全吨位仅允许≥6′宽度的弯曲。短跨满载会导致工作台、滑块、模具永久变形(即永久性损坏)。
推荐使用Accurpress America提供的吨位计算器(及网站实用工具区更多资源)验算不同材料/模口组合。
Southern Fabricating Machinery Sales, Inc.拥有资源助您按材料与零件需求精准选型。致电813-444-4555或访问www.southernfabsales.com,让首选折弯机一次到位。
延伸阅读:
下压式vs上压式折弯机:孰优孰劣?
折弯机验收13步法
折弯成型技术必知要点
工业设备
- 自动冲压机:钣金成型的终极设备
- 数控折弯机:以智能制造重塑美制造业竞争力
- 工业制动系统全景图:类型、功能与维护洞见
- 风力发电机制动系统:设计原理、功能与效能解析
- 工业湿式制动器全解析:重型装备可靠制动的终极方案
- 盘式 vs 边刹:结构本质、性能对比与工业选型指引
- 专家级旋转设备维修——ISO 9001认证,攻克最硬骨头
- 机械车间必备的5大核心制造设备
- 折弯机 vs 折边机/折板机:钣金成型设备选型决策指南
- 压力机十大核心价值:自制成型/降废/冲孔/翻边/复合成型/量产/打样/自动化/柔性/作业成本可视化
- 折弯机三大工艺深度解析:压印/底弯/自由弯——如何按材料与精度选对工艺
- 支撑物联网革命的基础架构