


非圆车削:传动制造新纪元
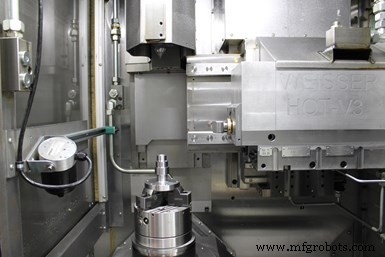
Weisser的Hyperspeed Oval Turning (HOT)"非圆"加工单元实现铝钢往复活塞、硬化凸轮轴、多边形轮廓或形状、汽车燃油泵等软硬加工应用。图片来源:Weisser
汽车变速箱持续进步。仍使用花键和收缩配合连接内部轴组件。但德国南部机床制造商Weisser研发部主管工程师Reiner Jörg表示,多边形联轴器或多边形轴毂连接是传动部件传统连接方法的良好替代。
"多边形联轴器非新事物,"他说。"为消除花键和键连接常见失效问题设计,通用多边形系统是应对苛刻机械连接的经验证优越方法:更强、更精准、寿命大幅延长,因有效载荷分布几乎消除点接触,最小化应力疲劳和变形。多边形扭矩容量超任何其他轴连接。力传递和载荷额定值优化,常可用更短轴连接节省宝贵空间。齿轮箱等小空间内加速质量减少有助前述燃油效率。"
尽管如此,他称汽车制造商尚未在变速箱采用多边形联轴器。原因之一是零件难加工。但Weisser非圆车削技术可改变这一现状,使制造商能在一台机床一次装夹车削成品多边形。此能力可使非圆车削成为生产传统汽车轴毂连接的典型轮廓铣削和磨削工艺的更高效替代。
自1993年推出以来,非圆车削用于铝钢往复活塞、硬化凸轮轴、多边形轮廓、汽车燃油泵软硬加工。现在,Weisser与多家OEM合作多个项目,展示更广泛采用此工艺如何使多边形联轴器替代传统轴毂连接成为可行。
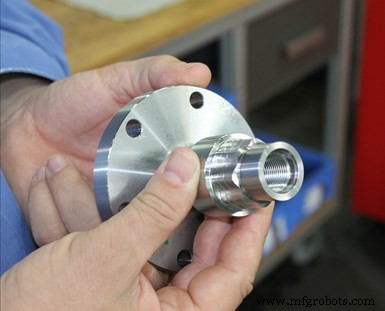
多边形轴消除花键和键连接常见失效问题。多边形扭矩容量超任何其他轴连接。力传递和载荷额定值优化,常可用更短轴连接节省空间。图片来源:Weisser
例如,公司Hyperspeed Oval Turning (HOT)非圆加工系统是集成到公司Vertor立式车床的独立单元。椭圆或非圆形状由工件主轴轴线与刀具直径生成进给轴相互作用产生。
刀具切削刃沿X轴方向移动,垂直于工件主轴轴线。切削刃可在此概念平面可变定位,生成径向和正面轮廓或半球非圆度。Weisser用直线驱动而非滚珠丝杠加速椭圆车削单元。
动态驱动功率部分用于质量加速,部分用作加工时作用于刀具切削刃的力。切削刀具可经径向振荡运动加速高达130 G。此加速极极端,甚至最新西门子和博世力士乐CNC,大多数应用仅涉及30-90 G加速。
"给定非圆度,工件最大允许转速与振荡驱动产生的刀具最大加速度相关。名义30 G加速便于最高精度和一流表面光洁度生成,"Jörg说。
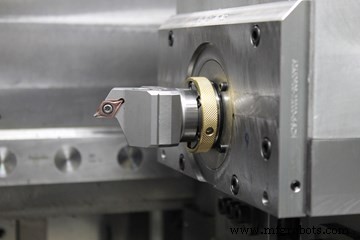
刀具切削刃运动方向沿X轴,垂直于工件主轴轴线。切削刃可在此概念平面可变定位,生成径向和正面轮廓或半球非圆度。图片来源:Weisser
尽管名义加速度高,特殊减震特性据称通过限制作用于机床基座结构的力确保精度。"我方系统通过将加速功转化为动能补偿加速力,消除机床振动实现高表面质量,"Jörg解释。"因集成切削力补偿,净切削力(被动力)几乎完全中和。"
一Weisser客户单装夹四刀路(含端面加工和倒角)不足一分钟加工多边形凸轮。1,500 rpm下,非圆车削单元产生每转0.1毫米进给、0.8-2毫米切深。零件精度达±10微米。
另一客户超越许多国际竞争对手,已用Weisser HOT技术将多边形联轴器集成新开发变速箱。"客户第七档用多边形轴替代花键轴,轴长从20缩至12毫米,因多边形扭矩容量超任何其他轴连接,"Jörg说。"可用更短轴连接节省宝贵空间。空间节省帮助优化一档传动比,解决原设计疲劳问题。"
推广HOT技术用于多边形轴毂连接,Weisser至今售出约100台集成非圆车削单元机床。现提供带自动换刀的Vertor C立式车床实现更灵活加工。据Jörg,可达精度目前受CNC能力限制。"若机床1,800 rpm运行,用非圆车削单元以一度分辨率加工,控制器每秒处理9,180信号。我们谈纳秒级分辨率。那是限制因素。但我们在进一步限制这些系统边界,迈向微米级公差加工。"
工业设备
- 2024年推动制造业服务化转型的三大趋势
- 更强“购买美国货”政策如何推动美国制造业
- “数字化原生”制造商为何在工业4.0时代领跑竞争对手
- 领先工业传动制造商:以可靠性能赢信赖
- 变速箱油详解:作用、重要性与保养指南
- Fagor 8050TC CNC车床系统:直观免培训,车削/端面/螺纹一键编程
- CTX 410/510:新一代通用车削机床
- 高精密斜床身车削中心:SL系列
- 从车削到铣钻:CNC 车床功能演进与 Jesel Valvetrain 实践案例
- 加工中心车削操作:Renishaw RAMTIC自动化产线实现车铣复合
- Haas ST-10Y紧凑型Y轴车削中心:4″ Y轴行程、动力刀具与四轴能力
- Samsung SL25ASY CNC车削中心:集成Y轴加工的精密车削中心