


车铣复合制造:一次装夹加工五个面
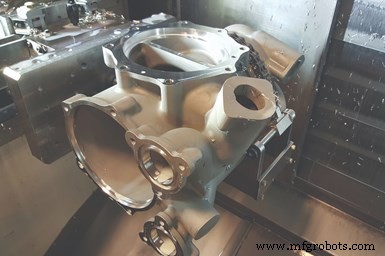
LeanWerks开发结合切削刀具、工装和零件探测技术的工艺,使其车铣复合机一次装夹加工该熔模铸件五个面。图片来源:LeanWerks
数年前,油田业务低迷促使犹他州Ogden的LeanWerks拓展航空航天和高速自动化等行业业务,建立更平衡客户群和稳定工作流。现注册AS9100C航空航天标准的合同车间,也开始调整现有加工产能以更适应新行业加工工作。
公司总裁兼联合创始人Reid Leland指出一例:喷气发动机燃油滤清器壳体铝熔模铸件。LeanWerks介入此工作时,其航空航天铸造客户因内部加工工艺慢、生产率低,交付进度落后近一年。结果,客户——安装此壳体的喷气发动机OEM——耐心耗尽,此工作延误导致积压令其他客户失望。因此,为减轻内部加工资源负担,铸造厂联系LeanWerks考虑承接那些铸件加工。
虽许多工程师指定熔模铸件因其相对其他铸造工艺提供形状复杂性和良好尺寸精度,但这些组件仍需加工实现高性能组件精准配合功能。然而此类毛坯零件变异性及棘手工装要求使一些车间避免接此类加工工作。
例如,燃油滤清器壳体需多加工操作:深孔铣削、镗削、端面、钻削、攻丝、内径开槽和三维轮廓加工。最初LeanWerks以为可用三轴铣床几次装夹和车削中心一次装夹完成。最终决定非最佳策略,因零件复杂基准体系下的严格位置公差因多次装夹无法达成。
相反,LeanWerks考虑如何利用Mazak Integrex i200S车铣复合机铣削能力最小化零件加工中被触碰次数。车间主要用此机生产油气行业高压泵作业所需锥形塞阀芯,如水力压裂和连续管应用。Integrex适合阀芯因能车削零件锥形外径和铣削内部横向流道。机床也可铣削流道相关O型圈槽,因孔锥面需五轴轮廓加工。
但在车铣复合机加工燃油滤清器壳体(无需车削)呈现多挑战。如A356.0航空级铸铝高硅含量对刀具磨损大。零件几何特征在所有面(含13英寸深铸件底部关键配件)有多角度特征,薄壁区域加工产生振动。加上复杂基准结构要求严格公差:部分宽间距特征真位置公差0.25毫米,其他较近特征尺寸公差±0.01毫米、真位置公差0.05毫米。
结果,LeanWerks基本采取三步使车铣复合机有效一次装夹加工熔模铸件五个面。第一步设计工装夹持铸件实现五面加工。工装设计关键部件是托架,接合铸件主体同时提供托架腿间及旁侧特征访问通道。为将铸件固定托架,托架腿间安装链条滑轮机构提供均匀分布夹紧力。
因车铣复合机Y轴行程不足以达所有特征,工装引入Setco燕尾滑块使托架和零件可滑动重新夹紧至可达位置,无需完全重新装夹。为确保刚性,托架通过定位销和焊接安装加固到钢底板。底板安装到燕尾滑块鞍座,滑块底座安装到机床现有三爪卡盘主爪上。
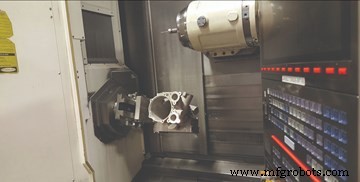
因工件尺寸车铣复合机Y轴行程不足以达所有加工区域。LeanWerks开发工装用燕尾滑块使装夹零件滑动重新夹紧至可达位置。后续探测程序确定重新定位零件真实位置。图片来源:LeanWerks
接着,车间集成触发式探测系统。触发探测必要,因每个毛坯铸件形态略有差异,用于缓解Y轴行程问题的滑动工装改变零件位置。探测使滑移后零件新位置被精确定义,后续刀具路径最佳拟合实际零件位置。
事实上,车间意识到需标准长度探针和延伸探针以达零件深处特征。因车铣复合机仅单探测通道,LeanWerks改装机床加装Renishaw RMI-Q无线接收器,在主控制面板安装可编程逻辑控制器(PLC)卡处理第二探针信号。短探针用25毫米测针,长探针用50毫米测针安装200毫米延伸杆。均用Renishaw RMP-60探针体。
探测程序用Renishaw Inspection Plus软件编程,生成代码加入机床程序适当位置。初始探测程序测量壳体内底部端口点和前部开口点定义零件中心轴。其他探测特征含面部小端口一定义零件旋转方向、主侧法兰内壁一定义零件Z轴位置。Mazak工件位置误差补偿(WPEC)软件模块允许初始探测程序真位置计算检测偏差随主轴分度移动随零件移动。初始探测后,额外探测确认相关特征和加工后表面位置。
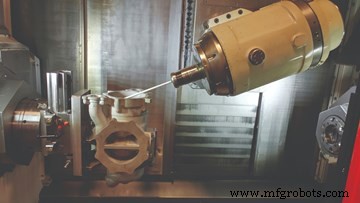
探测壳体深处特征,LeanWerks用50毫米测针配200毫米延伸杆。图片来源:LeanWerks
最后,零件所需深腔加工和磨蚀性铝材导致车间采用先进切削刀具技术。此工作用Rego-Fix powRgrip刀具系统。作为热缩替代,powRgrip是机械压装系统,含刀柄、精密筒夹、紧凑台式液压夹紧单元将筒夹和刀具压入刀柄。据Rego-Fix,系统能产生高夹紧力同时保持全指示读数<0.0001英寸。该系统刚性提升刀具寿命和切削精度。
此工作切削刀具须有大前角,极高转速、极浅切深运行。用Garr Alumistar立铣刀及小面铣刀,配未涂层高抛光高前角刀片。
LeanWerks也用Speroni STP Magis 400预调仪(Big Kaiser供应)预调此工作刀具。预调仪不仅允许刀具外部设置,更重要辅助资格认定和故障排查,因便于检查切削刃、验证成型刀具形状、测量跳动。
转折点
LeanWerks开发此工艺在车铣复合机加工熔模铸件工作,将生产率从每件10小时提升至2小时以内。结果,车间继续考虑如何以类似方式最大化现有产能能力,拓展各新行业工作。
工业设备