


MoManTech:B轴车铣复合机床“只铣不车”的极致应用
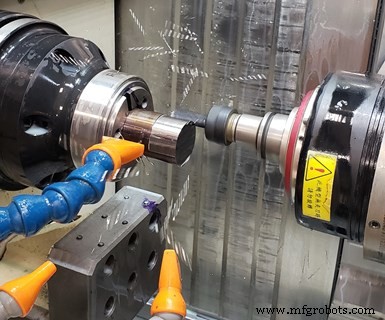
MoManTech第二台B轴车铣复合机床完全不做车削,专从棒料加工各类复杂棱柱状医疗零部件。(所有图片由MoManTech提供。)
笔者造访过多家位于偏远地区的先进机加工企业。因疫情旅行限制,未能亲访位于蒙大拿州Sheridan的MoManTech。但老板Kirt Johnston精准形容其地理位置:“まさにmiddle of nowhere(简直是鸟不拉屎的地方)。”
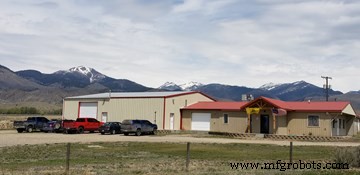
Kirt Johnston从印第安纳州拔根搬家至蒙大拿,收购小车间并扩建4000 sq ft,引入多元化先进CNC设备。
机缘巧合得知蒙大拿一700人口小镇有小车间待售,老板因健康问题欲退休。该1800 sq ft车间仅几台摇臂钻床、三台普通车床。但坐拥三英亩土地、绝美景色。长话短说:他买下并搬家,放弃稳妥工作拥抱未知。
“搬家”当真全家搬迁。头几年,妻子兼合伙人Michelle与两子(当时2岁、5岁)住在车间附属的800 sq ft公寓。
现况大不同。2004年7月搬入后,扩建4000 sq ft,增员增设先进CNC:铣床、车削中心、瑞士型车床、线切割、B轴车铣复合。
2012年首台B轴车铣复合让车间切入更复杂医疗业务。第二台亦然。后者为Absolute Machine Tools供应的QuickTech 9轴S42ATM车铣复合(带副轴),去年7月装机。最有趣的是:这台能车能铣的机床仅用于铣削。“我从未在它装过车刀。”Johnston说。如此用法实现100个零件号、两大零件家族的快速换型,同时保留从棒料加工棱柱件的选项以备不时之需。
一去不复返:只做铣削
ISO 13485认证的MoManTech专攻脊柱、创伤、大关节、牙科手术器械及植入体。多元能力使其成医疗客户近乎一站式供应商。除加工外,内设激光蚀刻/标记、超声清洗、柠檬酸钝化等二次工艺。还配塑料/金属3D打印机,主要打印车间工装(见文末侧栏)。
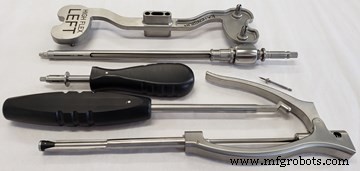
MoManTech加工各类医疗器械与植入体零部件。
QuickTech S42ATM为最近一次资本性设备投入。Johnston引价格与紧凑尺寸为主要选型理由。也赞赏其配全C轴副轴而非工件夹持装置用于背向加工。三轴副轴运动(可在X轴上下越过零件中心线)配合B轴铣削主轴提供更好工件接近性,亦是机床紧凑的原因。B轴10000 rpm、3hp,摆动范围190°(±95°从垂直向)。
机床棒料容量30mm。不用送料器,用拉料器将锯切3英尺长棒料拉入加工区,进一步省地。
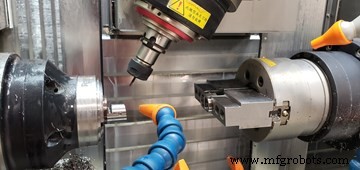
该车铣复合无背向工件夹持装置,改配全C轴副轴。
主副轴均为6000 rpm、5hp直驱电机,同步以保证背向加工传递精度。自动换刀库(ATC) 24工位,接HSK-40T刀柄。
现跑两大零件家族:钛植入体家族、不锈钢医疗器械家族。均需五轴加工(定位非全轮廓)及背向加工。典型批量5-25件。从圆棒料加工棱柱件使装夹比传统铣床(可能需专用工装)更容易。
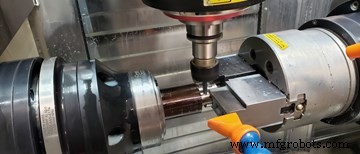
为省地,B轴车铣复合无送料器,棒料锯切3英尺长由拉料器拉入加工区。
Johnston利用ATC容量常驻大多数通用刀具,换型仅需对棒料端面定工件坐标及对新增刀具对刀,大幅压缩换型时间。Absolute Machine Tools还定制宏程序将主轴工件坐标传递至副轴,故仅需主轴对刀。
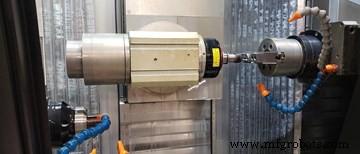
自定义宏程序将主轴工件坐标传递至副轴,故仅需主轴对刀。
从棒料高效加工棱柱件需深思零件如何“定向”于圆柱料体积内。Johnston尽量在主轴侧完成主体加工,留下易于副轴夹持的特征供背向加工——可能只需在副轴爪加工槽,而非定制夹具。多数零件单装夹完工,经副轴弹出至收集装置。
(大天空下)更多工作在招手?
5月初交流时,Johnston称业务未受疫情负面影响。反而因暑期工消失招到三人(一全职、两兼职大学生)。择期手术恢复或带来相关业务增量,可能催生新设备采购。说不定那台新车铣复合真能跑车削工件。
机械车间里的3D打印
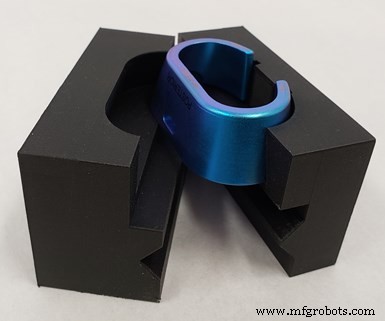
MoManTech打印的玻纤增强塑料工装,用于夹持五轴螺旋铣削零件。
MoManTech有两台Markforged 3D打印机:一塑一金属,均用熔丝制造(FFF)工艺。塑料打印:加热热塑性材料至近熔点挤出,喷嘴在构建板上XY移动逐层成型。Markforged Onyx基材(尼龙混切碳纤维)强度为ABS 1.4倍。可叠加玻纤、凯夫拉、碳纤维层增强。可嵌入金属螺纹嵌件:打印暂停置入嵌件,继续打印封装。车间常用此打印机制造塑料工装。激光标记机上几乎所有工装均用Onyx材料打印。
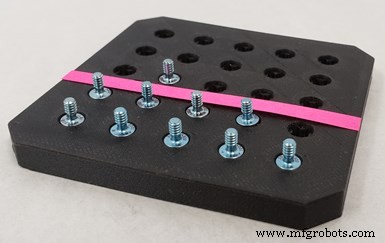
车间激光标记机用的塑料打印工装,含定位键确保零件朝向正确。
Metal X机型打印17-4不锈钢硬质工装,夹持复杂零件上铣床。Johnston称打印硬工装免去抽调人员离线加工工装。工装可设计后打印(过夜即可)次日投用。且鉴于某些零件几何极复杂,加工工装本来就难甚至不可能。
该打印机双料卷:一卷金属粉末+粘结剂塑料包覆,一卷陶瓷粉末塑料包覆。料卷经加热块熔化塑料挤出。先铺陶瓷层(用于离型及金属支撑),再打印不锈钢层。打印完成后烧结,金属粉末熔融成实体金属。
工业设备