


砂型铸造工艺详解:技术类型、流程与优势(第二篇)
砂型铸造:高性能金属零部件制造的经典工艺
第二部分:砂型铸造
砂型铸造是生产高性能金属组件的制造技术。这一古老铸造工艺将砂料围绕 3D 模型或模型压实成模,用于金属或合金铸造。
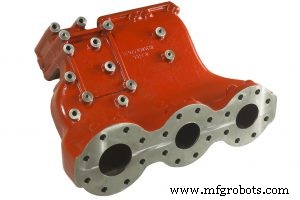
砂型铸造通常用于制造结构金属组件。常见产品:
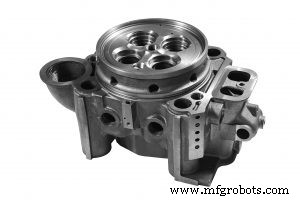
- 发动机缸体
- 缸盖
- 齿箱壳体
- 歧管
- 变速箱壳体
- 连杆
- 燃烧室
砂型铸造兼容多种金属合金,给用户材料选择灵活性。常用材料:球墨铁、灰铁、蠕墨铁、镍球墨铁、铝合金、青铜、钢材。
砂型铸造的不同类型
制造商用几种不同形式砂型铸造创造金属组件,各有独特特征。
湿型砂铸造 (Green Sand Casting)
湿型砂铸造是更常用、更高性价比的砂型铸造形式。铸造时熔融金属浇注入水和粘土结合砂制成的模具。湿型砂铸件尺寸限制较大,因铸件尺寸由模箱尺寸决定。
树脂砂铸造 (Resin Sand Casting)
树脂砂铸造因成本较高较少用,但提供更高精度复杂度、更好表面光洁度。树脂砂铸造在模具尺寸类型上灵活性更强,不受模箱尺寸限制。
对比湿型砂,树脂砂产生更强模具,适应广泛模具类型(取决于化学反应)。此外,熔融金属压力下提供更好尺寸稳定性。
砂型铸造工艺流程
砂型铸造将砂料围绕 3D 模型压实成模。压实模具后分开移除内部模型。模具重新合箱,熔融金属浇注型腔。金属冷却固化后移除周围砂模,新铸件呈现。
此多步骤程序包含:
- 制模
自动化设备创建砂料压实成模的模型。 - 熔炼浇注
组件用金属/合金熔化浇注压实砂模。熔融金属冷却固化成取模具形状。 - 金属冷却
熔融金属须完全冷却硬化后方可打开砂模。 - 取出铸件
金属完全硬化后移除周围砂模,显露新铸组件。 - 修整组件
修剪多余材料确保组件达成预期光洁度形状。 - 金属精整
客户可引入额外处理工艺为新铸金属组件添加特殊特征外观,使其装配就绪。
砂型铸造的核心优势
砂型铸造总体上相较其他铸造工艺提供诸多优势。对制造形状、尺寸、材料限制极少,可创建专用原型和量产组件。通用性延伸至单次生产零件数量,适配小批量和大批量生产。因生产成本更低,比其他铸造工艺更具成本效益。
自 1998 年以来,Impro 为跨行业客户提供高精度、高质量铸造金属组件。专家团队在多种铸造工艺(含砂型铸造)拥有丰富经验,确保为任何客户提供精准、可靠、一致的铸件,广泛应用。无论您的需求,我们提供耐用高效的运营挑战解决方案。
了解更多砂型铸造或其他铸造工艺,请立即下载电子书《铸造工艺对比》!
这是博客系列第二部分。请查看第一、三部分。
工业技术