
 亿迅智能制造网
工业4.0先进制造技术信息网站!
亿迅智能制造网

车床仍是精密制造主力,能通过旋转工件对抗固定刀具重塑从硬木到高强合金的广泛材料。以下是现代车床常规执行的七大主要加工工艺,每项植根行业最佳实践和工程专业知识。 1. 切削 切削是锋利刀片从工件分离材料的基本操作。凭借适当刀具几何和进给率,车床可高效修整过量毛坯、切削锥度、成型圆柱部件,实现高尺寸精度。 2. 钻削 集成钻头允许车床产出洁净、同心孔以适配紧固件。车床旋转运动确保一致孔深和对中,对机械汽车零件装配公差至关重要。 3. 砂光(表面精加工) 使用磨料附件,车床执行受控砂光获平滑均匀表面。此精加工步降低表面粗糙度、为后续工序预备组件、提升成品美观度。 4. 滚花 滚花通过压入带凸起滚
钉子是将细轴钉入物体、用扁平头创建紧密夹持的必需紧固件。虽大多数人熟悉基本力学,但许不知钉子有明显品种——主要为切割钉和线钉——各自通过不同制造工艺制成。 什么是切割钉? 切割钉,亦称方钉,溯源18世纪末。1795年,美国工程师Jacob Perkins专利生产法,涉及剪切扁平金属料成特征楔形头钝尖。结果为四面切割、方形截面、抗拔出平头钉。 什么是线钉? 线钉约半世纪后出现为更高效替代。通过拉拔金属线圈经系列精密模具逐渐减径至目标尺寸生产。线材再机切、成型为最终钉形,具利尖便于穿透。 切割钉与线钉差异 除制造技术外,切割钉与线钉在几关键方面不同: 尖端形状: 切割钉钝尖;线钉尖锐。 尺寸
铸造是将熔融金属浇注模腔凝固成实体零件的基础金属成形技术。基本原理相同,但方法选择决定模具能否复用——将铸造工艺分为消耗型和非消耗型两大类别。 什么是消耗型模具铸造? 消耗型模具铸造中,模具设计仅承受单循环熔融金属。因金属——常为铁、钢、铝——达2,800°F或更高,模具内部可遭热冲击、变形、完全破坏。因此每次浇铸后模具丢弃或重塑。典型例子包括: 砂型铸造 壳型铸造 熔模铸造(失蜡) 塑料(聚合物)模具 消失模铸造 虽这些模具传统意义上不可复用,但许多制造商回收重塑材料供下次使用,可减少浪费和成本。 什么是非消耗型模具铸造? 非消耗型,或可复用模具铸造采用坚固材料——典型为金属——可反
铬是元素周期表91种过渡金属之一。其光泽银灰饰面使其成为摩托车部件到高档餐具镀层的热门选择。以下五大关键事实凸显为何此金属在现代制造中不可或缺。 #1) 铬是不锈钢核心成分 不锈钢——常称inox——由铁、铬、碳合金化生产。视目标性能,铬含量通常11%重量起步。此关键元素赋予不锈钢耐腐蚀性和耐久外观。 #2) 铬防锈 铁易氧化,铬形成薄、隐形氧化层保护基体金属。不锈钢中,此自形成膜阻隔氧气水分,有效阻止铁锈蚀。作铬镀层时,同一保护机制延伸至部件表面。 #3) 位列最硬金属之列 莫氏硬度铬达9.0,超铁、不锈钢、钨、钛。虽极高硬度使其成耐磨应用理想,铬脆性可致高应力下开裂。 #4) 反射高比
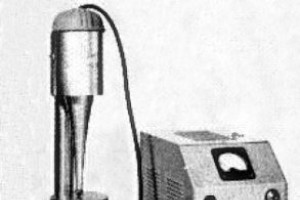
超声加工,亦称超声振动加工,是利用高频振动和磨料颗粒从工件去除材料的精密制造技术。通过产生快速微观振荡,刀具驱动细砂浆向表面冲击,有效磨除材料且无需热量或大刀具力。 超声加工如何工作 工艺核心是以典型20 kHz至200 kHz频率振动的超声刀具。激活时,刀具高速推进浆料——通常磨料颗粒水混合物——冲击工件。磨料微粒作为微观切削刃,通过冲击和磨料双重作用侵蚀材料。因能量以微小快速脉冲传递,工艺可成型甚至最脆弱或精细材料。 关键优势 材料通用性: 适用玻璃、陶瓷、石英、聚合物、多金属,含抗常规加工的硬脆基材。 无热应力: 过程产生可忽略热量,保护温敏组件完整性。 高精度: 达0.001 i
钢铁是现代制造基石,却在成分、性能、日常应用上显著不同。 什么是铁? 铁(原子序数26)是天然存在于地球的光泽延展金属。其铬色表面反射光、铁磁性允许吸引其他磁性金属。 超越工业用途,铁是人类健康关键矿物质。催化血红蛋白合成、运输氧气于红细胞。缺铁致缺铁性贫血,表现为疲劳、虚弱、气短。富铁营养源包括牛肉、鸡肉、牡蛎、豆类、扁豆、鱼、绿叶蔬菜、全谷面包、强化谷物。 什么是钢? 钢是铁碳为主铁基合金,约2.14%碳重量占比。虽共享多金属特质,钢非天然元素;通过铁碳融合、有时加其他元素定制性能制造而成。 加碳将铁转化为更硬更强材料。这使钢成结构梁、汽车车架、无数工程产品不可或缺。区别于铁,钢非饮食
紧固件世界中,六角形是事实上标准。从家具电器到汽车底盘结构钢,六角螺栓螺母无处不在。但为何这六边形成为通用选择? 精度与扭矩效率 六角紧固件提供六个平面,允许扳手或套筒以精准角度啮合。转动六角螺栓30°将工具从一平面移至下一平面,提供顺滑“咔哒”感,防止交叉驱动、确保扭矩一致施加。对比下,方形紧固件需90°转动对齐下一平面——力度四倍、更多出错空间。 仅六面在机械强度和可操作性间取得平衡。增加面数会增复杂性、增加负载下断裂风险;减少面数降低扭矩效率。 全球标准化 ISO 7048、DIN 934、ANSI B18.2.1等国际标准规定螺栓螺母六角形状,确保跨行业国界互换性。这种一致性意味着
制造业正从传统刀具切割向激光基方案演进。激光切割采用高能束精准汽化或熔融材料,创建最小热影响区洁净切口。 #1. 技术溯源超50年 尽管未来感十足,激光切割始于1960年代中期。Western Electric工程研究中心开创首台机器,成功激光切割金刚石表面微孔——展示超精密加工潜力。 #2. 部分系统兼具激光焊接 激光切割机分三大类: CO₂、Nd:YAG、Nd基系统。CO₂和Nd:YAG机型均可焊接,实现集成切割焊接工作流。Nd激光虽擅非重复任务,但无焊接能力。 #3. 透镜聚焦光斑至0.001英寸 光学透镜至关重要,将激光能量聚焦至小至0.001英寸(≈25 µm)光斑。这种紧聚焦提
Photo: Douglas W. Jones 铆接螺母,也称自攻螺母,是航空航天和高性能行业广泛使用的专用螺纹紧固件。通过在预钻孔周围扩张薄板金属,它们创建永久、抗振动锚点,超越传统螺母。 铆接螺母概述 不同于常规螺母,铆接螺母底部具窄内向环——称铆接环。驱入孔时,此环变形周围金属,使螺母“铆接”或自锁就位。结果为强力、连续结合,即使重载或温度极端下仍保持安全。 铆接螺母起源 虽铆接螺母存在数十年,首个自锁设计由美国发明家Albert Spokes于1958年专利(US Patent 2,899,930)。Spokes创新消除金属反面单独铆接作业,简化装配、降低人工成本。 铆接螺母如何工作
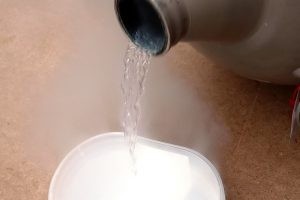
Photo: Cory Doctorow 金属加工中,轧制通过重型辊压缩金属实现均匀厚度和改善力学性能。虽热轧和冷轧常见,更先进技术——深冷轧制,或称深冷轧制——将工艺推向极端温度以解锁额外收益。 什么是深冷轧制? 深冷轧制是在深冷温度下进行的轧制工艺,典型范围–238°F至–460°F (–150°C至–280°C)。这些温度下,金属显著变硬变脆,允许在常规轧制典型硬度损失之外实现卓越应变硬化。 深冷轧制如何实施 工艺始于将金属坯料浸液氮,快速降温。材料达目标深冷范围后,送入一或多组辊。序列——预冷、轧制、受控回温——镜像传统轧制但关键温度差改变材料微观结构。 深冷轧制关键优势 增强应变
磨床是利用旋转砂轮从工件去除材料的重型设备。不同于铣床用旋转刀具对静止零件切削,磨床砂轮磨削静止工件表面,产出精密光洁度或大量去除材料。 台式磨床 台式磨床围绕工作台式框架设计,通常配两砂轮:一粗磨去料、一精磨修光。直接安装工作台,提供操作员易接触、快速设置,成需兼顾速度精度车间主力。 带式磨床 带式磨床用涂覆磨料砂带对工件运行。砂带连续运动允许高效去料、创建光滑理想表面。虽最常用于金属件,带磨也可用于塑料、复合材料等。 平面磨床 平面磨床具可调磨头,可降至工件再在砂轮下前后移动。此配置实现精准去料同时保持平整均匀表面。因能快速大量去料,平面磨常为重切削应用首选。 齿轮磨床 齿轮磨床专为极
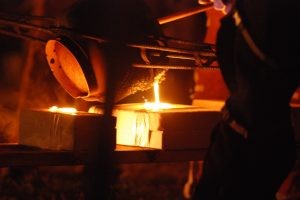
钢铁,世界上最通用材料,是铁碳合金。典型成分约97%铁、1%碳——加微量元素——钢铁提供跨无数行业所需强度和耐久性。北美地区,美国钢铁协会报告每年超三分之二钢铁回收,彰显其可持续性资质。 为何炼钢始于生铁 每个钢铁产品始于生铁。铁碳精确配比定义钢铁性能:高碳产出更大硬度强度,但也增加生锈敏感性和焊接难度。平衡这些元素是达成目标性能关键。 冶炼生铁 生铁通过在可超3,000°F巨型炉中冶炼铁矿石生产。高温熔融矿石,使铁与炉渣及其他杂质分离。结果为更洁净、精炼铁,作为炼钢基础。 添加碳 冶炼过程中,加入定量碳。碳加入将纯铁转化为钢铁,增强强度耐久性。确切用量取决于目标钢级。 添加石灰石 石灰石
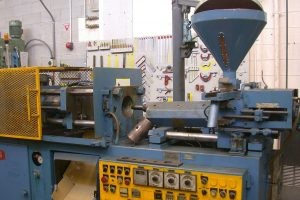
注塑成型始于19世纪末,仍是现代制造基石,生产海量塑料零件。通过加热原料塑料颗粒至熔融,再注入精密设计模腔,制造商实现高精度和重复性。 注塑成型基础 注塑成型依赖集成料斗、加热器、往复螺杆、喷嘴、模具的专用机器。这些组件协同将熔融塑料转化为精确复刻模腔几何的零件。 送料进入机器 颗粒装入机器料斗,落往复螺杆上。螺杆旋转动作和内置加热器熔融颗粒,产生均匀粘性聚合物,随之导向喷嘴。 锁模 熔融塑料填满模腔后,机器锁紧模具。施加压力保持材料就位,防止收缩、确保尺寸精度。 冷却固化 填充模具在受控温度下保持计算周期,允许聚合物冷却硬化同时保持模具形状。 顶出成品 固化后,模具开启,零件由弹簧顶针自
制造界中,车削是核心加工工艺,用固定刀具在车床上去除工件材料。工件装夹旋转,刀具切削精准材料段。金刚石车削以金刚石尖端刀具提升此经典法,实现前所未有精度和表面质量。 金刚石车削如何工作 基本原理镜像传统车削:车床夹持零件,固定刀具啮合。差异在于切削刃。金刚石尖端——天然或合成——固定于刀具。金刚石无与伦比硬度允许极小磨损切削,产生高性能组件必需的极度光滑表面。 多数金刚石车削操作用单点金刚石刀具,称单点金刚石车削(SPDT)。此配置实现亚微米表面粗糙度和精确尺寸控制。特种应用中,带轮廓头多点金刚石刀具单次通过创建复杂几何。 关键优势 精度至上时金刚石车削不可或缺。CNC控制允许制造商编程纳
穿孔是在材料上创建一系列孔洞的精密制造技术。左图演示实心基材穿孔过程,产生均匀阵列穿孔以增强功能性。 穿孔材料提供透气性增加、简化分离、允许光和流体通过——这些优势在许多应用中必不可少。 实现穿孔有三大主要方法,各适配不同材料和生产目标。 #1) 针辊 针辊是高产量产线主力。配备阵列针钉(加热或冷却)的圆柱辊经过材料,创建等距孔洞。加热针加速中等硬度基材(如热塑性塑料、复合材料)切割。 #2) 冲模 冲模是金属穿孔传统方法。冲头和凹模剪切工件,在金属和合金上产生洁净、均匀孔洞。 但工艺产生显著废料:中央条料常被丢弃或回收。仅保留外侧穿孔边缘供使用。 #3) 激光 激光穿孔因无可匹敌精度激增
焊接是基础制造技术,通过加热金属部件至熔融态,再固化形成坚固结合。虽核心原理——熔融融合——跨所有焊接方法一致,但技术人员通常用两种手持风格执行:前送焊或后送焊。理解两者区别助您为各作业选正确技术。 前送焊详解 前送焊,又称推焊,指将焊枪置于填丝前方。操作员在工件右侧持枪约30度角,直指熔池。此取向提供更深熔深,使焊枪更有效熔化硬质致密材料。代价是前送焊常产生更多熔渣飞溅,若控制不精准易引入电弧不稳定。 后送焊详解 后送焊,或拉焊,反转枪丝顺序:先持填丝,后跟焊枪。枪角度约15度从右侧,填丝从左侧送入。此设置产生更稳定电弧和更均匀填丝分布,成就更洁净焊缝、减少飞溅。因一致性能,许多专业人士
元素周期表上有118种确认元素。虽多数归属金属类,但显著少数为非金属,位于图表右侧。除位置外,金属和非金属展现独特物理化学特征,影响日常应用。 什么是金属元素? 金属以形成正离子能力和金属键框架定义。这赋予其共享特征——高导电性、光泽、延展性——使其成为建筑、电子、工业必需。常见例子包括铁、铜、银、汞、铝、金、铂、锌、镍、锡。 什么是非金属元素? 非金属缺乏金属键,通常不形成正离子。因此导电性较差,外观常暗淡,化学行为多变。代表性非金属包括氢、氦、氮、氧、氟、氯、硫、氩、氙、氡、磷。虽数量较少,非金属在生命、技术、环境中扮演关键角色。 金属与非金属元素差异 所有金属共享关键特征:高效导电导
酸洗是金属加工处理——非食品腌制——使用酸基溶液(称酸洗液)去除金属物体和工件表面杂质和污染物。浸入液中,表面氧化皮、水垢和其他残留物溶解,留下更清洁、光滑表面。 酸洗优势 正确执行时,酸洗提供均匀、无瑕疵表面。它是低成本、直接的工艺,有效解决腐蚀产物、氧化皮和其他表面沉积。酸洗液酸性腐蚀掉不需要材料,产出更清洁、美观金属。 珠宝行业常用酸洗去除铜和纯银焊接或热处理中形成的难看氧化铜。虽氧化层不损结构完整性,但造成变色外观,制造商可用酸洗消除。 区别于许多其他精加工技术,酸洗提供无可比拟一致性。工艺不留不均匀着色或瑕疵,确保每件达到统一外观。 酸洗局限 酸洗技术要求高,尤其涉及不同金属时。
钕磁铁以卓越磁力著称——常超铁氧体磁铁十倍以上。但这份强势伴随脆弱性:暴露于氧气和湿气会随时间触发腐蚀。保护涂层作为屏障,封隔磁芯与环境要素,延长使用寿命。 镍 镍是钕磁铁行业首选涂层。薄镍层天然抗氧化,适合磁性组件和电镀应用。施加后,镍形成坚固屏障保护底层钕免受腐蚀。 铬 铬,或铬镀层,提供类似益处。铬在不锈钢中(约11%重量)赋予防锈抗氧化性。钕磁铁铬涂层服务同一目的——隔绝氧气湿气同时保持磁性能。 铜 铜虽像铁易腐蚀,但不生锈。这使其成为保护钕磁铁实用、具成本效益的选项。铜层作为牺牲屏障,防止磁芯直接暴露于腐蚀剂。 金 金是化学惰性最强涂层。提供超越抗氧化保护且不腐蚀。但高成本及机械
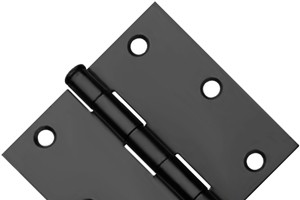
选择铰链时,安装类型决定其如何固定到两块木材或金属上。门铰链典型安装于门扇和门框,但其他应用需不同安装方案。以下拆解行业五大最常见铰链安装类型。 #1 面装铰链 面装铰链中,铰链节——形成铰链枢轴的互锁板——位于铰链面上方。此设计将枢轴线置于安装材料上表面,赋予铰链清晰视觉线条,外观常更稳健。 #2 平装铰链 平装铰链为面装逆向设计。其铰链节位于铰链面下方,使铰链线与材料表面齐平。这产生平滑、近乎隐形的轮廓,适合追求低轮廓的橱柜或装饰工程。 #3 锻压安装铰链 锻压安装结合面装和平装元素。铰链节交错分布——部分在铰链面上方、部分在下方——创造平衡枢轴,在保持流线外观同时承受更重载荷。 #4
工业设备


