亿迅智能制造网
工业4.0先进制造技术信息网站!
亿迅智能制造网

钨以银白色泽称霸金属界。凭借极致强度、导电性与卓越热稳定性,驱动从尖端机械到日常用品的广泛应用。即使资深材料科学家,也可能对这元素鲜为人知的奇迹感到惊讶。 #1 全金属最高熔点 钨熔点超3,000°F(3,422°C),远超所有其他金属。对比铝仅1,221°F(663°C)。这超凡韧性令钨在汽化大多数材料的环境中依然保持固态。 #2 最高抗拉强度 除耐热外,钨抗拉强度亦居首位——约50,000–60,000 psi。仅超60,000 psi压力才能破坏其结构完整性。 #3 白炽灯丝核心材料 白炽灯依赖钨丝。其高熔点与导电性使其在红热温度下发光,完美展现钨电性能的实战应用。 #4 关键合金化
锻造与成形是重塑金属——从铁、钢到铝、青铜——的基石工艺。虽同操控金属,但方法与结果根本不同。 锻造:冲击力的极致施加 锻造施加受控高压冲击——通常来自锤或压力机——使金属工件变形。工艺溯源1100年代铁匠首用动力锤成形金属。现代锻造含多种方法,各针对特定尺寸变化: 拉长锻造 —— 延伸部件长度。 镦粗锻造 —— 缩短长度同时增大直径。 挤压锻造 —— 促进多向金属流动成就复杂形状。 因依赖冲击力,锻造优化晶粒流向,提升力学性能与疲劳抗力。 成形:受控机械变形 成形利用轧制、挤压、拉伸、压制等机械手段重塑金属,不增减材料。工件质量不变,仅几何形态改变。按施加应力类型分类: 压缩成形
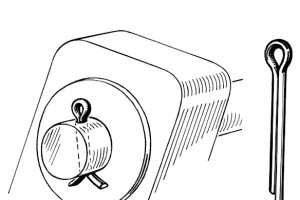
工业与汽车领域,螺栓在振动、载荷或温变下易松动。防松最可靠方案之一即使用开口销。究竟何为开口销?如何锁住紧固件? 开口销基础 开口销(split pin)是锁定螺栓或杆件的简易高效紧固件。呈窄U形金属件,带喇叭状圆形头。形状允许其穿过螺栓预钻孔,随后将两叉向外扭开,锁住销钉——与螺栓——于原位。 开口销工作原理 使用时先将销穿过螺栓孔。就位后用钳子或专用工具将叉向外扭开。此向外扭转形成楔紧,同时抵抗轴向与旋转力,使螺栓极难退出。设计保证销紧贴螺栓头,提供低轮廓且坚固的锁定机制。非所有螺栓兼容开口销。仅预钻孔螺栓可容纳。许多厂商专门生产配套开口销螺栓,免去钻孔并保证配合。若须改装现有螺栓,钻
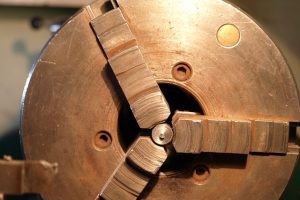
制造企业采用多种加工技术将原料或半成品转化为成品。车削与铣削为最广泛使用的两大方法。两者均利用机床去除工件材料,重塑尺寸与几何,但实现方式根本不同。 什么是车削? 车削为车床操作:旋转工件接触固定切削刀具。随工件旋转,刀具从外表面去除材料,逐渐形成目标形状。 镗削同样在车床进行,原理相同但针对部件内部。车削去外圆材料,镗削通过加工内壁扩大预钻孔。 什么是铣削? 铣削使用铣床:切削刀具旋转,工件保持静止。旋转刀具从工件表面去除材料,概念类似车削但旋转主体反转。 铣削典型分为面铣与外圆铣。面铣靠近刀具刃角切削,外圆铣沿刀具直径切削。两者工件均静止、刀具切削。 总结 车削与铣削为依赖切削刀具成形
并非所有螺丝都用传统十字槽。十字槽虽最常见,但存在其他类型,如JIS——日本工业标准(Japanese Industrial Standard)缩写。JIS螺丝广泛用于日本制造的电子产品等。若不熟悉此替代紧固件,可能困惑其与十字槽有何不同。 什么是JIS螺丝? JIS螺丝为带JIS头的螺纹紧固件。其共享十字槽的四槽设计,但安装或拆卸JIS紧固件需专用JIS批头。虽外观相似,两种风格不可互换,需不同螺丝刀头。 JIS螺丝诞生于十字槽发明(1930年代中期)后不久。亨利·菲利普斯发明革新制造,日本工程师响应开发出相似但不同的头型,即今JIS。设计保留基本形状,但含细微差异使其独特。 与十字槽螺
制造企业常用模具将金属成型为精准坯料与板坯。传统铸造长期服务此目的,但连铸(strand casting,即连续铸造)自1950年代发明以来,以更快、更通用的替代方案崛起。 什么是连铸? 连铸将熔融金属在连续自动化流程中转化为固态坯料或板坯。区别于旧工艺一次性浇注入模,连铸通过一系列铜衬通道输送熔融金属,实现受控冷却与快速生产。 工作流程 1. 注入中间包熔融金属先注入中间包(tundish),该储槽调节流量与温度,而后金属进入结晶器。 2. 冷却通道金属经铜衬模具通道。铜的高导热性促进均匀冷却,形成固态外壳而核心保持液态。 3. 喷雾与凝固喷雾装置向成型铸坯喷洒细雾水,加速表面冷却确保光
接头是每台机器、产品、工件的基础。两个或更多表面结合即形成接头。在众多接头类别中,机械接头专为连接运动部件设计。有的临时、有的永久,但皆为工业设备核心。究竟何为机械接头?如何区别于其他接头? 机械接头定义 机械顾名思义,即连接一个或多个机械表面的连接件。高速车床、铣床等设备包含数百甚至数千运动部件。凡这些部件相接之处,通常采用机械接头。其核心特征:专为连接机械元件而设计。 机械接头提供受控运动范围。机械部件设计为运动;若被刚性固定接头束缚,会卡死或锁死。机械接头在保持部件稳固连接的同时允许预期运动,从而维持功能性并防止机械失效。 常见机械接头类型 虽同旨于连接机械部件,形态多样。销轴接头(
焊接通常依赖热熔合金属。磁脉冲焊接(MPW)却利用强大电磁脉冲,以超1,100 mph速度碰撞工件,实现无热连接。 磁脉冲焊接原理 1970年代首创,MPW为固态工艺,采用电容器专用装置产生短时高能电磁脉冲。所致磁场迫使工件高速碰撞,在界面形成冶金结合。 磁脉冲焊接优势 无热影响区 —— 规避金属加热导致的脆性与弱化。 无腐蚀接头 —— 过程无残留水分或化学污染,焊件耐腐蚀。 无需填充材料 —— 电磁冲击单独形成强结合,省去填充合金。 高产量能力 —— 年产能达500万焊点,适配大规模产线(来源:Wikipedia)。 安全无毒 —— 无烟无气排放,绿色工艺保障工人健康。 MPW兼具速
从汽车缸体、发动机缸体到园艺家具、自行车车架,压铸是跨行业生产复杂高精度零件的首选工艺。流程始于精心设计的模具。熔融金属(通常为锌、铝、镁、铜、铅、锡)加热至液态,高压注入模腔。冷却固化后脱模,许多情况下无需后续机加工即可出厂。 压铸优势 1. 材料适应性广:锌的高延展性与强度使其成为大批量生产的高性价比之选,压铸亦适配轻量铝、高强镁、坚固铜合金。 2. 表面质量优异:高压充填确保模腔完全填满,获得光滑、尺寸精准表面,常可省去二次抛光或机加工。 3. 后序加工减少:近净成形出模,可跳过或缩短二次操作,缩短周期、降低人工成本。 压铸挑战 1. 资本密集:高压压铸专用设备昂贵,中小企业准入门槛高
螺栓螺丝在振动下逐渐松动的困扰众所周知。即便初看牢固,长期机械应力仍会导致松动,危及安全可靠性。解决之道在于螺纹锁固胶——专门设计用于“锁死”紧固件的胶粘剂。 什么是螺纹锁固胶? 螺纹锁固胶(又称螺纹锁固剂)是一种特种胶粘剂,固化于螺栓或螺丝螺纹周围。固化后形成抗松动结合键,即使在高振动环境下也能保持锁紧。该产品由美国工程师 Vernon K. Krieble 于 1950 年代中期首创,后由其公司 Loctite 商业化。如今众多厂商提供针对不同应用的多规格产品。 工作原理 区别于普通胶粘剂,螺纹锁固胶含甲基丙烯酸酯单体,赋予两大关键特性: 厌氧固化——无氧固化,可在空气难以渗透的深盲螺
现代制造中,车床、铣床等重型机床运行时常产生振动。这些动态扰动——通常称为颤刀——会削减刀具寿命、破坏表面光洁度,并加速机床磨损。 什么是加工振动? 加工振动指刀具与工件界面产生的快速、不可控振荡。刀具接触材料时,系统不平衡或阻尼不足均可触发振荡,形成自我维持的“颤刀”循环。 表面缺陷:直观证据 颤刀最直接表现是颤刀纹——切削刃反复冲击工件形成的细微脊线或波浪纹。这些表面瑕疵降低产品美观度,可能破坏功能公差。 机械退化与早期失效 持续振动使机床部件长期承受应力。轴承、主轴、刀架可能松动、开裂、疲劳,若不加干预将导致非计划停机甚至灾难性故障。 有效抑振策略 夹紧可靠——确保工件与刀具坚固夹持
从摩托车、自行车车架到乐器、炊具,无数产品采用粉末喷涂外观。粉末喷涂将干燥颗粒物(粉末)沉积于工件表面,经热固化形成坚硬保护壳。粉末喷涂究竟有哪些优势? 优势一:VOC 排放大幅降低 相比液基涂料,粉末喷涂挥发性有机物(VOC)排放极少。无溶剂意味着作业者接触有害化学品大幅减少,环境排放锐减。EPA 估算粉末涂料 VOC 含量较传统喷漆可降低 90%。 优势二:涂层厚度高度一致 静电吸附使粉末均匀覆盖复杂几何表面,杜绝喷漆常见“流挂”与“闪锈”问题。厚度一致性转化为可预测性能与完美外观。 优势三:固化速度极快 喷涂后 180–200°C 下 10–20 分钟即可固化(视配方),远快于液体漆数
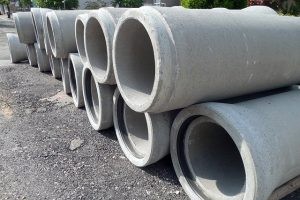
离心铸造(又称旋铸)利用旋转产生的离心力,从金属、合金甚至混凝土中制造中空圆柱形部件。将熔融或湿态材料导向旋转模具内壁,可在铁、铝、不锈钢、钢筋混凝土等广泛材料中实现壁厚均匀、尺寸精度极高的成型。 离心铸造实施流程 液态原料(熔融金属或湿混凝土)浇入垂直或水平旋转的模具。随模具加速,离心力将材料均匀压向模具内壁,消除气孔。固化后停机脱模,成品经检验、精整或直接使用。 因材料直接沉积于模壁,成品天然中空,减轻重量、节省材料。亦免去内芯,消除许多其他铸造法常见的废料来源。 离心铸造优势 • 大型复杂形状:可生产常规铸造难以实现的大型中空件——如混凝土管道、重型金属环。 • 模具可复用:不同于一次
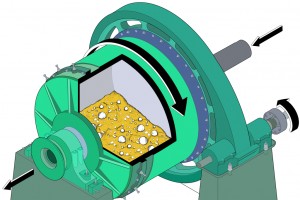
提到铣床,多数人联想到立式旋转刀具的传统机型。此类传统铣床广泛用于重塑工件。然而铣床类型繁多,球磨机即其中之一。球磨机究竟是什么?与传统铣床有何不同? 球磨机概述 如图所示,球磨机是利用钢球研磨去除材料的磨矿设备。由水平或垂直旋转的中空筒体组成。因筒体内装满钢球而得名。物料加入后,钢球在筒内翻滚碰撞。 球磨机工作原理 球磨机靠钢球研磨物料。铁矿、颜料、陶瓷等物料加入筒体,启动旋转(水平或垂直轴)。随筒体转动,钢球弹跳撞击物料,冲击力将物料研磨成更细、更少粗糙的介质。 球磨机必须达到临界转速。临界转速指钢球开始沿筒壁旋转的速度。未达临界速度时,钢球停留筒底,对物料几无冲击作用。 球磨机 vs
钉子与螺丝是建筑木工两大基础紧固件。核心区别:钉子光杆,螺丝带螺纹可更强锁合。尽管螺丝抓握力更强,钉子凭借多重优势仍主导建筑领域。 高性价比 钉子最大优势在于便宜。典型两层住宅建设常用超 1 万颗钉子,同等项目用螺丝因单价高数量大减。选钉子可在不妥协结构强度前提下大幅降低材料成本。 抗拉强度与耐久性 螺丝锁合更紧,但钉子抗拉强度更优。无螺纹意味着无细薄易断金属截面——这是螺丝常见失效模式。这种固有韧性使钉子特别适合框架、地板等高应力场景。 安装效率 钉子可直接锤击或气钉枪打入,无需预钻导向孔。螺丝通常需预钻或用电钻定位。这一额外步骤意味着更长工时、更高工具依赖。 拆卸便利性 需更换构件时,拔
超精加工——又称微加工或短行程珩磨——是将工件表面精度提升至磨削或常规珩磨之上的先进金属加工技术。通过移除极薄材料层,形成独特交叉纹理,显著改善苛刻应用中的表面性能。 超精加工如何工作 工件磨削至首道光洁度后进行超精加工。超细砂带或砂石(典型粒度 5–8 µm)高速受控运动接触表面。磨料高速可控运动去除微量材料并印制均匀交叉纹理。该工艺不仅提升尺寸精度,还改善零件力学与化学性能。 超精加工 vs 抛光:核心差异 抛光靠摩擦获镜面光滑表面,超精加工刻意制造纹理表面。超精件手感有纹路,光线漫反射而非镜面反射。因此,需无反射、低摩擦表面的密封件、轴承、光学元件常选超精加工。 超精加工优势 更严公

薄板金属——钢、铜、镍、锡、钛及其他合金——硬度与强度远超木材。因其刚性,普通螺丝无法紧固。专用紧固件——薄板螺丝,专为在建筑制造中牢固咬合、锁紧薄板金属而设计。 薄板螺丝的独特之处 普通螺丝仅靠近尖端有螺纹,薄板螺丝则具贯穿全长的全螺纹杆。该设计使螺丝入孔即刻咬合金属,避免普通螺丝攻入硬质表面时的“卡滞”现象。 薄板螺丝工作原理 连续螺纹形成切削刃直接切入金属。拧入时螺纹自行切出微小自持路径,无需预钻孔(自攻型)或仅需最少预处理(标准型)即可锚固。此动作提供坚固可靠保持力并大幅提速安装。 标准型 vs 自攻型薄板螺丝 两大类别: 标准型(需预钻)——钝头,需预钻导向孔,入座后螺纹切入金属
壳型铸造(又称壳模铸造)使用树脂覆砂制模。熔融金属浇注入模腔,模具气化形成硬壳。虽听似复杂,实则仅六步标准化流程。 #1 制备模型 第一步制作模型。通常由两块金属(铁或钢)按成品铸件形状定制。 #2 制备模具 模型制备完成后制作模具。两模型件加热后涂脱模剂,放入装有树脂覆砂的砂箱(dump box)。模型件随即被覆砂包裹。 #3 模型组装 组装上下模型件。视模型类型可能有锁紧机构。组装锁紧后置入砂箱(flask),随后进行熔融金属浇注。 #4 浇注熔融金属 第四步将熔融金属浇注入模腔。可用钢、铁等多种金属合金。金属加热液化后浇注,形成硬化壳体。 #5 冷却固化 熔融金属须冷却形成硬壳及铸件。
化学气相沉积(CVD)是一种精密制造技术,在真空环境下将高纯薄膜沉积于基底。从太阳能电池到半导体晶圆,CVD 在新一代电子与可再生能源器件制造中扮演关键角色。 CVD 工作原理 典型 CVD 中,气态或气溶胶前驱体引入密封腔室。低压环境使分子向加热基底迁移。到达表面后发生化学反应,气体转化为固态薄膜,留下均匀、致密的涂层。 常见 CVD 变体 基本原理一致,前驱体输送方式不同: 气溶胶辅助 CVD——前驱体随气溶胶雾滴输运,增强传质,利于复杂几何沉积。 直接液体注入 CVD——液态前驱体注入加热腔汽化后在基底反应。 等离子体增强 CVD——等离子体提供额外能量,降低沉积温度并改善膜质量。
不锈钢是现代制造的中坚材料——从汽车发动机到日用手工具、重工设备无处不在。虽随处可见,鲜有人知其背后的精密冶金工艺。本文梳理不锈钢生产关键阶段,聚焦铬元素角色及赋予材料卓越耐腐蚀性的精准合金设计。 什么是不锈钢? 常称“inox”,不锈钢以铁为基,添加铬、碳以达目标性能。成分随牌号变化,典型 18% 铬、0.2% 碳的 304 不锈钢平衡了强度、延展性与防锈性。铬哪怕含量不高,也能形成钝化氧化层,保护基体铁免受氧化,大幅延长合金寿命。 生产工艺流程 厂商工艺虽异,核心流程包含以下明确步骤: 原料配料:高纯铁矿、铬矿或废钢、受控碳量按目标牌号称重混合。 熔炼:混合料入电弧炉(EAF)或感应炉
工业设备