亿迅智能制造网
工业4.0先进制造技术信息网站!
亿迅智能制造网
熔融挤出成型(Fused Filament Fabrication,简称FFF)是现代3D打印的基石。最早于1980年代末获专利,它让从爱好者到工业制造商的任何人,都能用简单的耗材丝工作流,将数字设计转化为有形实体。 什么是FFF? FFF,即熔丝自由成型,通过将加热塑料丝直接挤出到成型平台,逐层构建物体。耗材从线轴送入,在打印机热端熔融,按模型G代码指令精准沉积。 FFF如何工作? 流程始于存储在打印机控制板的三维模型。热端达到耗材熔点——常见PLA或ABS为190–250°C——材料变粘流并经喷嘴流出。打印机电机驱动喷头水平移动、成型板垂直移动,铺设连续层。耗材冷却后硬化为实体结构,可从平
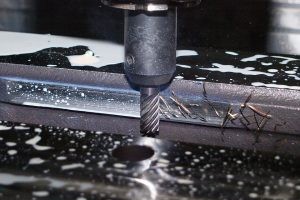
单程镗削是一种专用加工技术,利用金刚石刀具一次通过扩大预制孔。区别于传统钻削,刀具仅通过孔一次,即可获得光滑高质量表面,且刀具磨损极小。 制造商通常在CNC铣床或专用镗削精加工单元上执行此操作。工件夹紧固定,旋转金刚石刀沿预定半径精准切削。 单程镗削的优势 卓越刀具寿命 — 金刚石刀尖锐度可保持数年,免去常规镗刀频繁更换之苦。 速度与效率 — 单次通过缩短加工时间,较多程法大幅提升吞吐率。 材料适应性广 — 钢、铝、镀铬面、陶瓷、高性能塑料均有效适用。 表面质量优 — 获得低振动光滑表面,减少后续抛光需求。 单程镗削的局限 盲孔限制 — 标准金刚石刀具锥度设计可能阻碍盲孔全深加工。此类应

3D打印通过3D打印机逐层堆积构建物体。CAD软件创建的数字模型上传至机器,喷头从底层开始在成型板上沉积材料。当打印机运动系统或材料沉积不同步时,层与层会发生错位——即层位偏移。 什么是层位偏移? 层位偏移指两层或更多层未能对齐。本应垂直平滑堆叠的物体,某层发生偏移——常向左或右——导致最终件表面不平、变形,偏离CAD规格。 层位偏移的核心成因 1. 打印速度过快 速度过快迫使挤出机移动超出热床承受能力。高速运动导致欠挤出或失步,引发层偏移。降至打印机可靠维持的速度常能恢复对齐。 2. 皮带松动或磨损 多数FDM打印机X/Y轴由皮带驱动。长期使用张力下降、皮带拉伸。松弛皮带让滑块在挤出时漂移,
板材——扁平的热轧或冷轧薄板——是现代制造的基石。企业通过成型与切割制造从车辆零件到航空航天部件的一切产品。最常用的三大板材材料为钢、铝、黄铜。虽均提供坚实基底,但各自独特的物理特性直接影响性能、成本与适用场景。以下详细对比助您选材。 钢板材 钢是全球最普及的板材材料。其高强度,配合耐腐蚀性——尤其是合金铬形成的不锈钢——使其成为结构应用首选。钢板亦具高延展性,成型加工易于成形。 板材常用钢牌号: 304不锈钢316不锈钢410不锈钢430不锈钢 铝板材 铝以轻量化替代钢材,同时保持优异耐腐蚀性。低密度减轻重量,在海洋、航空航天、汽车等重量敏感领域转化为性能增益。虽铝也会腐蚀,但在潮湿或盐雾环
如今3D打印已成现代制造基石,从原型到量产无处不在。但即使资深技术人员,也可能对这项逐层制造技术的某些细节感到惊讶。 #1 — 诞生于1970年代,成长于1990年代 虽然首台商用3D打印机出现于1990年代,但概念最早见于1974年《新科学家》杂志,由David E. H. Jones提出。他设想一种可直接从计算机模型文件组装物体的机器——为整个行业奠基。 #2 — 多材料打印已成常态 现代3D打印机可在单次构建中分层沉积多种材料——热塑性塑料、复合材料、甚至导电墨水。这让制造商能在单个零件中嵌入不同特性,省去装配环节、缩短交期。 #3 — 3D扫描与打印的结合 CAD模型仍是多数打印机的标
制造业常通过压缩力重塑与定尺工件。在各类锻造工艺中,旋压成型——一种拥有数百年历史的冷加工工艺——依然发挥关键作用。虽有更新、更快的方法,旋压仍是许多产线的可靠选择。 什么是旋压成型? “旋压”源自古法语“swage”。工艺将金属工件在压缩压力下强制通过模具,使材料采纳模具几何形状。多余材料被修剪,留下符合模具尺寸的零件。该方法因高精度、无需加热即可成型复杂形状而备受推崇。 旋压成型的类型 旋压成型主要分两类:管材旋压 — 类似挤出,工件穿过直径更小的模具,按需变薄或扩径。径向旋压 — 多模具依序作用。工件被锤击通过各模具,逐步精修形状。模具呈管状,故亦称管材旋压。 手工与机械旋压 历史上旋压
层压物体制造(LOM)是一种前沿增材制造技术,在制造业快速原型制作中表现卓越。它以惊人速度将计算机模型转化为实体原型,助力工程师验证设计意图、识别制造约束、加速产品开发周期。 什么是LOM? LOM由Helisys Inc.开创,核心特征是使用堆叠的胶粘层压片材——通常为纸张、塑料或金属薄片。不同于挤出原料的常规增材工艺,LOM将预切割的层压片逐层叠加。每层通过薄胶膜粘结,使打印机能高精度逐层构建复杂几何。 LOM核心步骤:CAD软件设计三维模型。将模型切片为系列横截面。按切片切割并粘结层压片。堆叠粘结层形成最终实体。 LOM的优势 LOM为制造商提供多重引人优势:速度快 — 得益于快速分层工
无论木工、金属加工还是复合材料装配,螺丝都是最基础的紧固件。其螺纹切入材料,实现精准定位与可靠锁紧。在众多螺丝类型中,沉头螺丝因其平齐表面效果备受青睐。 什么是沉头螺丝? 沉头螺丝(又称平头螺丝)具有锥形头部,拧入后与工件表面齐平。头部向尖端锥缩,使螺丝“沉入”材料。螺纹外露提供咬合力,平顶则隐藏紧固件。 关键设计特征 安装后平齐表面的扁平锥形头部 标准螺纹提供强力机械咬合 提供多种规格与材质(钢、不锈钢、黄铜) 典型应用场景 因头部内陷,沉头螺丝适用于: 门窗框架 — 避免凸出头部损坏铰链或刮伤家具 木工接合 — 实现光滑表面,便于后续喷漆或饰面,无可见螺丝头 汽车与航空航天部件 —
在增材制造领域,打印热床是将数字CAD设计转化为实体对象的基石。无论是原型验证、批量生产还是概念验证,热床的表面特性、平整度与粘附性能决定每一次打印的成败。 什么是3D打印热床? 3D打印热床,亦称成型平台,是打印机喷头逐层沉积材料的平坦表面。大多数熔融挤出成型(FFF)设备依赖加热床或固定成型板,在整个构建过程中支撑打印件。 常见热床材料 铝或钢 — 质轻、导热好,常涂覆涂层增强粘附。 聚碳酸酯或PETG板 — 具柔性,成品易取出。 玻璃 — 提供绝对平整表面与光滑底面效果。 粘附性为何关键 即使最先进的打印机,若首层无法粘附也会失败。不粘表面导致材料位移,引发翘边或打印失败。多数热床经
金属注射成型(MIM)融合了塑料注塑的设计自由度与金属零件的高强度、高密度特性。该技术由企业家Raymond Welch于1970年代开创,将细金属粉末与聚合物粘结剂混合,制成复杂、高密度的精密部件。 金属注射成型如何工作 工艺始于预混原料:金属粉末、聚合物粘结剂与粘结助剂的混合物。原料造粒后送入料斗加热至聚合物软化,熔融混合物在高压下注入精密模具型腔。冷却固化后脱模,部件经历脱脂与烧结循环:聚合物粘结剂燃烧分解,金属颗粒熔融致密,最终获得接近理论密度的近全密度组件。 MIM的核心优势 高密度:零件密度可达理论金属密度的99%,赋予卓越强度与耐磨性。 复杂几何:可制造微型铰链、涡轮叶片、汽车
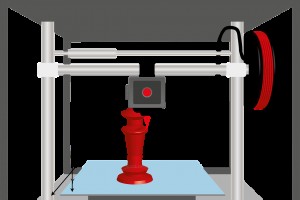
正确操作时,3D打印机可制造高精度部件,但翘边是常见缺陷。翘边表现为表面不平、边缘上翘,影响美观与尺寸精度。通过合理设置参数和环境控制,该问题在很大程度上可预防。 什么是翘边? 翘边又称卷边,指刚挤出的层收缩不均,导致打印件边缘翘起或倾斜。大尺寸或开口结构件最明显,因底层长时间暴露在冷空气中。 翘边的主要成因 冷却不均 — 某区域冷却过快,差异收缩迫使打印件变形。 挤出机温度过高 — 材料挤出后过热,急剧收缩向内拉扯。 环境气流干扰 — 气流或风扇吹过热床,导致局部加速冷却。 如何预防翘边 核心在于针对耗材设定正确温度。每种材料有推荐范围:PLA通常190–210°C,ABS需220–25
制造领军者依赖精密金属成形工艺将板材塑造成功能部件。卷边与接缝均涉及板材边缘弯曲卷制,却服务不同目的、产出不同接头特征。 什么是卷边? 卷边为精整操作:将板材边缘折回自身,形成与基材齐平的双层接缝。折边由卷边机或手工具绕模具滚压成型。因两层直接贴合,卷边提供光滑低轮廓边缘,适配对美观与低摩擦要求极高的应用。 板材提供多规格(厚度)。高规格板材更厚、更难成形,但合适卷边工装可覆盖宽规格谱——从薄屋面板(20号)至重型结构件(8号)。 主要卷边风格: 闭合卷边:折边紧贴底层,形成无缝齐平光洁度。 开放卷边:折边间留微小气隙,减轻材料应力、改善排水。 什么是接缝? 接缝为接头成形工艺:同样卷
供应链断裂、供应商表现不佳或价格飙升迫使企业寻新源时,本能是拿图纸直接询价。成功却要求更系统化路径。 第一且最关键步骤:获取当前采购的精确实物。金属制品随时间演变;有时有版本号记录变更,常则无。微小增量修改累积导致零件不再“符合图纸”。某些案例中,曾功能正常的组件因配合件变更不再适配或正常工作。新供应商可能宣称“符合图纸”,终端用户却发现不可用。甚至降本变更也会埋隐患。本质上您面对三个版本:今日生产件、原始图纸描述件、终端用户实际需求件。对齐这三者至关重要。 次步:咨询质量部门过往因图纸合规被拒记录。这种部落知识极少传递,却是新供应商避免重蹈覆辙的关键。例:长周期件含螺纹杆上涂乐泰的尼龙锁母
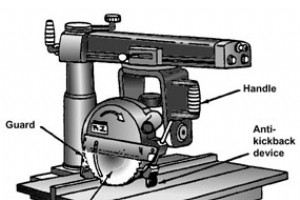
木工常依赖专用机械精准切割成型木材。摇臂锯作为20世纪中叶车间主力,将圆锯片与可动臂结合,让工匠在单一平台完成纵切、横切、斜切等多样切割。 起源与设计 Ray DeWalt于1920年代初发明摇臂锯,为首台提供真正通用、台式锯的机器。圆锯片安装于可枢转臂上,可摆动360°,电机驱动锯片最高3,000 rpm。护罩与手柄提供操控与防护。 木工为何钟爱它 1930s–1960s电动工具稀缺期,摇臂锯填补关键空白。操作简单、小型车间负担得起、能兼做纵切与斜切——斜切锯无法做到。同一机器完成直纵切与精准斜切,节省时间、减少浪费。 现代局限 今日摇臂锯面临多重劣势,推动专业人士转向新机型: 成本与
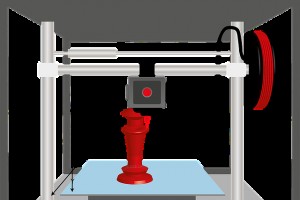
越来越多制造企业采用3D打印保持竞争力。Statista报告全球超23,000台商用级3D打印机在役,凸显技术影响力持续增长。传统机械仍为原料转成品核心,但3D打印为生产线带来独特优势。以下五大关键收益使3D打印成为制造商不可或缺工具。 1) 设计定制化 3D打印让制造商定制产品近乎每个细节。设计先于CAD软件创建,数字文件再上传打印机。此无缝工作流支持快速迭代与高度个性化组件——完美契合利基市场与小批量生产。 2) 更快原型 快速原型是产品开发基石。有3D打印,团队可在小时而非天/周级从概念达成实体模型,加速测试、反馈与量产前最终调整。 3) 减少材料浪费 区别于切削去除多余材料的减材法
3D打印机构建速率差异大,主要取决于配置打印速度。对制造商,提升吞吐量直接转化为更高生产力与更低单件成本。多数消费级与工业级打印机暴露速度设置,允许操作员在机械极限内微调性能。 什么是3D打印速度? 打印速度衡量3D打印机向生长物体沉积材料的快慢。典型以毫米/小时(mm/h)表示,即一小时运行内铺设的丝材或树脂长度。沉积200 mm/h的打印机比仅40 mm/h的快五倍。 3D打印速度测量 实践中多数机器用mm/h为标准度量。如典型熔沉建模(FDM)单元约100 mm/h。精心调优——优化喷嘴温度、层高、运动剖面——许多FDM打印机可推至400–500 mm/h,较基线提升五倍。 DLP与

3D打印作为现代增材制造基石,重塑企业快速低成本制造复杂零件的方式。尽管普及度攀升,误解仍在流传。下文澅清五大广泛误区。 #1 它是新技术 3D打印渊源可追溯1970年代。英国化学家David W. Jones 1977年首述工艺,1980年代初首批商用系统问世。虽1990年代大爆发,但技术已研发数十年。 #2 所有3D打印机都沉积材料 熔沉建模(FDM)打印机通过挤出热塑性丝材构建物体,但其他系统——如选择性激光烧结(SLS)——用激光熔融粉末材料。SLS中打印头不沉积材料,而是选择性熔融粉末层成形零件。 #3 3D打印机天生昂贵 成本随技术变化。高端SLS机器可达六位数美元,但消费级F
熔丝制造(FFF)已成制造业生产定制尺寸形状零件的首选技术。通过将数字设计模型送入加热喷嘴,3D打印机分层堆叠塑料构建实体。虽高效通用,许多操作员仍困扰于常见缺陷:拉丝。 拉丝概览 拉丝,亦称淌料或渗料,是FFF打印高频缺陷。表现为挤出丝材形成的细微发丝状细丝粘附零件边缘,导致整体尺寸微增、表面光洁度下降。 拉丝常见成因 喷嘴温度过高为首因。丝材加热超最佳范围,长时间处于半流体态,在回抽或空移动中从喷嘴渗出,形成可见细丝。 打印速度亦有影响。快速移动阻碍挤出机完全回抽丝材,导致少量材料从喷嘴落下。降速或微调回抽设置可缓解。 结语 拉丝是FFF打印常见问题,给成品增添多余材料。通过精细管理温

成型技术是现代制造基石,通过向模腔填充材料、冷却成型复制模具形状制造复杂零件。两大广泛工艺——旋转成型与旋铸——共享旋转模具原理,但材料与加热方式不同。 旋转成型 旋转成型中,加热模腔填充材料——典型为聚合物或复合材料——随后模具绕一或多轴缓慢旋转。离心力将材料压贴内壁,形成均匀无缝壳体。关键特征: 模具与材料同步加热。 旋转保证均匀分布与壁厚。 常用于储罐、储存容器、大型中空件。 旋铸 旋铸将自固化树脂浇入模腔并旋转。区别于旋转成型,模具不加热;树脂原地固化,在离心力下与模壁结合。此工艺产出: 得益树脂自固化特性的精准尺寸控制。 无需加热模具,循环时间缩短。 适配高强度、抗冲击组件
激光切割免去实体刀具。聚焦光束汽化材料,产生洁净精准切口,无传统工具机械磨损。 工业界两大主流激光源为CO₂与Nd:YAG(常简称为Nd)。理解其技术差异,对针对特定材料与应用选型至关重要。 CO₂激光切割 CO₂激光通过电流通过含二氧化碳气体混合物产生10.6μm红外光。气瓶可含氢、氦或氮,但CO₂为主要载体。光束经高反射镜反射聚焦至工件。CO₂激光以通用性著称:可切割塑料、复合材料、木材、玻璃甚至薄金属,切边质量极佳。 典型功率30W–2000W,长波长被大多数非金属材料强吸收,适合高速大批量生产。 Nd:YAG(Nd)激光切割 Nd:YAG激光以掺钕钇铝石榴石晶体为增益介质。发射波长
工业设备