
 亿迅智能制造网
工业4.0先进制造技术信息网站!
亿迅智能制造网

车削是制造业塑形金属零件的基础加工技术。区别于铣削,它用固定刀具从旋转工件上切削材料,逐步雕琢最终几何。以下五大知识点揭示车削的重要性与细节。 #1 车削采用世界最古老加工工具之一 车削在车床上进行——水平机床夹持并旋转工件而刀具固定。车床历史可追溯至公元前1300年,是工业史上最古老精密工具之一。至今仍是生产高质量轴、主轴等回转体零件的核心设备。 #2 车削支持金刚石刀具 先进车床可装配金刚石刀具,即金刚石车削。金刚石为已知最硬材料,此类刀具擅长加工极硬合金与精密光学件,助力制造激光光栅、望远镜反射镜、高端工业透镜。 #3 车削产生切屑 车削中刀具切下细小金属碎屑称切屑。虽为自然副产物,但须
您是否注意过成品3D打印件上隐约可见的重复线条?那些线条称为振纹(或鬼影)——一种常见表面缺陷,会破坏即使最高精度打印的质量。理解振纹成因与消除方法,是追求完美表面的打印机用户必修课。 什么是振纹? 振纹是打印件表面出现的细微波浪状伪影,呈细长鬼影线条。典型成因是打印机运动系统在速度或方向突变后产生振动。由此振荡使喷嘴略微错位沉积材料,形成特征性“鬼影”图案。 典型成因 加速度与Jerk设置过高 — 运动急变触发机身振动。 打印速度过快 — 高位移速度增加惯性、放大振荡。 阻尼不足或机身单薄 — 轻量或设计不佳机身将振动传递至打印头。 床粘附不良 — 首层粘附不牢导致喷嘴滑移,产生振纹。 温
鳄鱼剪(亦称鳄式剪)是专用切割机,能对板材、钢筋、型钢、管材实施精准、干净切割。其独特铰链“嘴部”设计,让强力液压缸将直刃直接压向工件,确保切割一致且不产生切屑。 鳄鱼剪工作原理 核心为铰链框架:上臂持切割刀片,下臂压平工件。液压缸驱动时,刀片垂直落入材料,干净切断。该几何结构提供优异控制性与安全性,优于常规剪切机。 工业常见用途 制造商青睐鳄鱼剪用于高精度、低废料任务。典型应用含: 切割窄幅或异形板材面板 钢筋混凝土建设中切断钢筋 修剪结构框架用钢/铝型钢 管道与暖通空调工程中切割管段 虽非为巨幅板材设计,但工具在小型重型工件清洁切边上表现卓越。 优于其他切割方法的优势 液压动力:气缸
3D打印革新了快速原型,但当目标为制造微米级部件时,需专用技术——3D微制造。这类专用打印机融合传统3D打印精度与激光/紫外技术,构建往往肉眼不可见的物体。 什么是3D微制造? 3D微制造使用专用打印机逐层构建微米级零件。1微米等于百万分之一米;1英寸含25,400微米,凸显该工艺可达精细度。可达特征尺寸低至数微米,使该技术成为现代电子与生物医疗器械不可或缺。 微制造为何重要 消费品罕见微米级零件,但几乎每个电子设备内部组件——智能手机、电视、电脑、穿戴设备——均依赖微米级电路与互连。常规制造无法产出这些精细图案,微制造成为量产高密度、高性能芯片与传感器的唯一可行路径。 微制造如何工作 流程始
金属冶炼后常通过成形提升强度、耐久性、延展性等物理属性。传统金属加工多依赖热力,冷加工——在室温或接近室温下进行——提供独特优势组合。本文定义冷加工金属、梳理主要工艺、解析其为何常优于热加工替代方案。 什么是冷加工金属? 冷加工金属指在再结晶温度以下发生塑性变形的工件——即加热时形成新晶粒结构的温度点。如钢的再结晶范围约750–1300°F(400–700°C)。在该阈值或以下重塑金属,冷加工保留原始晶粒结构同时诱导应变硬化。 四大核心冷加工工艺 工业界采用四大主流工艺在近环境温度下操控金属: 压缩(轧制): 工件经辊缝压缩,减薄或改变截面。 拉拔: 金属棒材穿过模具,增长减径。 剪切: 直
3D打印已成现代制造基石,是行业最广泛使用的原型方法。无论优化产品设计还是验证新概念,流程通常遵循建模、打印、后处理三核心步骤。下文拆解各阶段,助您理解数字文件如何转化为有形原型。 阶段一:建模 物理对象构建前,必须先以数字形式存在。工程师与设计师用专业CAD软件构建详细三维模型。几何完成后,导出为适合增材制造的格式——常见为立体光刻(STL)或增材制造文件(AMF)。 建模阶段须验证文件常见缺陷以免影响打印。现代CAD自动标记孔洞、自相交、非流形边、法线反向等问题。早期发现修正可避免昂贵返工,保障打印顺利。 阶段二:打印 拿到干净STL/AMF文件,设计上传至3D打印机。机器解析数据,在成型
硫化橡胶基础 硫化橡胶指经受控热与硫处理硬化的橡胶。固化过程中弹性体链交联,同时提升强度与弹性。结果是材料抗撕裂、变形、磨损能力远超未处理橡胶。 硫化橡胶如何制造 生产遵循关键步骤: 硫化浴准备 — 橡胶浸入含硫及选定添加剂的溶液。亦可加颜料调色、促进剂加速反应。 成型 — 因硫化橡胶已具韧性,故在硫化浴后成型,确保材料成型。 热固化 — 成型橡胶在专用腔室以300–400°F(150–200°C)加热。热与硫完成交联反应,产出均匀耐用制品。 冷却与精整 — 固化后冷却稳定结构,再进行最终修边或检验。 硫化橡胶 vs 传统橡胶 对比天然或未改性合成橡胶,硫化橡胶提供显著优势: 强度提升
主流3D打印逐层沉积固态材料,但液体增材制造这一新兴分支采用液态聚合物构建物体。通过加热硅橡胶或其他弹性体,打印机挤出液体并固化为坚韧零件。 什么是液体增材制造? 液体增材制造是一系列使用液态前驱体而非粉末或丝材固态的3D打印方法。过程仍依赖计算机生成CAD模型,但挤出头输送液态树脂或硅胶,沉积后固化或硫化。 工作原理 1. 设计 — 工程师或设计师在CAD软件创建数字模型。 2. 准备 — 文件切片分层并发送至可处理液态介质的专用打印机。 3. 加热与挤出 — 打印机内部将硅橡胶或其他液态聚合物加热至流体状态。加热材料经精密喷嘴推送至成型平台。 4. 固化 — 每层落下后,或冷却硬化、或经化
金属型铸造——亦称无砂铸造——依赖可复用钢或石墨模具生产复杂高质量零件。因模具复用,工艺在多循环中提供严密尺寸控制与优异表面光洁度。向永久模具注入熔融金属的四大主要技术: #1 — 重力金属型铸造 重力铸造中,预热模具(通常300–400°F)接收熔融金属,依自重流入型腔。预热降低金属粘度、促进均匀充填,缺陷率低于其他永久模法。 #2 — 熔模/空心金属型铸造 熔模铸造为空心件设计的特种变体。熔融金属注入型腔但允许部分凝固——在模具内壁形成壳体。壳体定型后脱模,留下空心芯。 #3 — 低压金属型铸造 低压铸造引入温和气体压力(3–10 PSI)驱动熔融金属入模。压力虽小,但确保型腔充填完全、减
您探索过粘结剂喷射3D打印——亦称粉上滴墨打印吗?这项增材制造技术已成原型与成品制作的首选替代,尤其在速度、成本、材料通用性关键时。下文拆解其科学原理、工作流与独特优势。 粘结剂喷射3D打印基础 1990年代由麻省理工学院(MIT)研究者发明,粘结剂喷射是粉末基工艺,用液体粘结剂逐层粘结粉末材料。打印机在粉末床上沉积细流粘结剂;粘结剂落点处粉末颗粒随干燥结合,逐步构建实体物体。 粘结剂喷射3D打印如何工作 1. 设计 — CAD软件创建数字三维模型。 2. 切片导出 — 文件切片为水平层并发送至打印机。 3. 打印 — 打印机铺设新粉层,选择性喷射液体粘结剂至目标区域。 4. 结合 — 粘结剂
焊接是通过加热熔融金属实现连接的主流制造工艺。加热使金属熔化成液态,表面相互扩散混合,冷却后硬化成结合。冷焊却在工件温度不升高的前提下实现类似结合。 冷焊概述 冷焊——亦称接触焊——在常温或近常温下连接金属部件,在制造方法中属罕见。工艺在真空室内进行:两个相同金属表面被压合。无大气氧与高真空减少表面氧化物,使界面原子扩散实现连接,无需外部热源。无焊枪、电弧、填充材料。 工作原理 实操中,金属件并排置于密封腔室。施压后,真空将洁净金属面压为紧密接触。此条件下,界面原子可迁移,形成类似常规焊缝的固态结合,但无热致变化。 冷焊的优势 保留材料性能 — 无热输入,合金强度、硬度、延展性不变。 节能
橡胶垫成型虽名含“橡胶”,实为精密金属加工技术。它利用工程化橡胶垫弯曲成形板材,不损伤表面光洁度。 理解橡胶垫成型 作为深拉成型一种,橡胶垫成型擅长通过可控压缩力弯曲板材。区别于切削工艺,它在实现复杂轮廓的同时保全金属表面完整性。 工艺流程 板材夹持于精密模具(下)与一系列橡胶垫(上)之间。压力机启动时,垫推动板材入模,按目标形状成形。橡胶的顺应性保护金属表面,实现高质量光洁度。 橡胶垫成型的优势 护表面 — 适合成品或抛光板;软垫避免划痕与凹痕。 材料通用 — 适用不锈钢、高碳钢、铝及其他合金。 厚度范围广 — 适配4mm以内板材,覆盖广泛制造需求。 需考量的局限 工艺虽精密但成本较高。
3D打印普及迅猛,全球市场规模从2012年44亿美元增至超210亿美元。技术赋能大厂与爱好者制造原型与成品,但也潜藏隐蔽且昂贵的缺陷——鬼影(振纹)。 什么是鬼影? 又称振纹,鬼影表现为打印件表面隐约可见的波纹状线条。远观近乎不可见,近看则露出错位凸起线条,暴露精度缺失。 鬼影的影响 鬼影损害尺寸精度与表面质量。精密驱动行业中,微小偏差即可报废零件,导致返工与材料浪费。影响非仅美观;可改变零件功能几何,使其在预期应用中失效。 常见成因 振动: 喷头高速运动产生共振振动,导致挤出机位移,耗材沉积位置偏移。 皮带松动: 张力过低或不均导致位置漂移,产生鬼影伪影。 机械设计不足: 低质量机身或轴承
压铸仍是现代制造基石,能以卓越尺寸精度生产复杂金属部件。虽存在替代成形法,压铸通过将熔融金属注入精心设计的模具型腔,实现无可匹敌的精度。以下五大洞见揭示这一核心工艺。 1. 依赖熔融金属 所有压铸技术始于熔融金属。材料加热液化后被强力注入模具。此步骤确保零件获得目标形状与内部结构。 2. 追溯至19世纪 虽常被视为现代技术,压铸可追溯至19世纪初。首套实用系统现身印刷业,美国专利局很快授予便携式压铸机专利。如今,该法是精密金属件的全球标准。 3. 金属选择通用性强 压铸适配广泛合金谱系。铝因轻量、高性价比、低熔点成最常用选择。其他金属——锌、钢、镁、铜、铅、黄铜——亦可压铸,各自带来独特机械或
在高性能工业增材制造领域,选择性热烧结(SHS)与选择性激光熔化(SLM)是创造复杂高强度零件的关键技术。虽不如熔融沉积建模(FDM)主流,但SHS与SLM在材料性能与尺寸精度至关重要的商业化生产中不可或缺。 什么是选择性热烧结? SHS由德州大学研究团队于1980年代开发,通过选择性加热预铺粉末床构建物体。热打印头向特定区域输送可控热量,使粉末颗粒——常为热塑性或金属——相互结合。区别于沉积法,SHS不挤出材料,仅熔融现有粉末,从而精准控制零件几何与材料用量。 SHS适用于中等结合强度足够、且需控制工艺成本或设备占地的场景。适合制造轻量功能原型或无需全密度的小批量生产件。 什么是选择性激光熔
3D打印跨越从趣味玩具到高性能汽车零件,通过逐层堆积固态材料而非墨水制造三维物体。机器人挤出成型——亦称机器人材料挤出——是工业界广泛采用的专用变体。究竟什么定义了机器人挤出成型?它如何区别于其他3D打印方法? 机器人挤出成型概述 机器人挤出成型,即机器人材料挤出,通过打印头沉积原料层构建物体——类似熔融挤出成型(FFF)。打印机直接挤出材料,逐层构建最终部件。 如同所有增材工艺,机器人挤出成型始于CAD模型。工程师在CAD设计零件,导出文件至系统。打印机读取几何数据,按指定坐标铺料。 机器人挤出成型与FFF的区别 两者同为逐层沉积原理,关键差异在于沉积后行为。FFF材料加热后须冷却固化才能铺
纯钛抗拉强度已媲美钢,经精选金属与元素合金化后,性能更上层楼。钛合金融合超高强度、可调刚度与优异耐腐蚀性,成为航空航天、医疗器械、国防领域的核心材料。 什么是钛合金? 钛合金以钛为基,融入铝、钒、钼等金属,或氧、氮等非金属元素。合金元素按精确比例添加,经熔炼、铸造、受控冷却锁定目标微观结构。 钛合金如何分类? ASTM国际标准提供牌号体系(1–38级)。每级对应特定成分与力学性能组合。常见分类: α合金 — 以铝或氧稳定,成形性好、强度适中。 近α合金 — 含少量β稳定元素,平衡强度与延展性。 β合金 — 高β相含量,赋予极高强度与高温性能。 例如,1级最软、延展性最佳,适合冷成型;38级
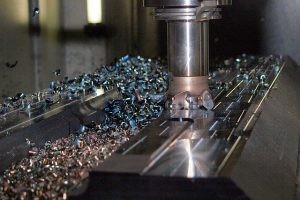
铣床凭借旋转刀具,能快速高效地从硬质工件上切削材料。工件固定后暴露于切削刀具下。铣床与车床的区别在于旋转刀具:车床刀具固定,铣床刀具随压入工件而旋转。虽遵循同一原理,但铣床存在多种类型。 立式铣床 立式铣床以刀具垂直布局为特征。刀具置于垂直主轴,可升降。下降时压入工件切削;上升则脱离。立式铣床仅指刀具垂直布局。 卧式铣床 卧式铣床刀具水平布局。与立式铣床同理,通过旋转刀具切削工件。区别在于刀具水平跨主轴移动并压入工件。 床式铣床 第三类为床式铣床。特征是使用立柱。仍有主轴持刀,但主轴固定于立柱。立柱可升降使刀具触达工件。床式铣床本质是立式铣床变体,唯一区别在于是否有立柱。 箱式铣床 亦称箱式铣
制造商越来越依赖3D打印机直接从CAD文件生产原型。快速成型——这一节省工时的方法——已成传统工艺的首选替代。聚焦速度,它在保持质量与设计保真度的前提下实现近乎即时的生产。 #1 起源于1970年代 与普遍认知相反,快速成型非现代发明。其根源可追溯至1970年代贝尔实验室,工程师Joseph Condon制造出首台能从数字文件制造电路板的3D打印机。 #2 美国市场规模超3亿美元 美国主导快速成型领域,2020年市场值超3亿美元,远超其他国家。分析师预测随更多美企整合该技术,增长将持续。 #3 熔融挤出成型(FFF)是最主流方法 在十余种快速成型技术中,FFF——亦称熔丝自由成型——最流行。通
3D打印通过逐层添加材料将数字设计转化为实体零件。主流设备多用挤出法,而粉末床熔融(PBF)采用截然不同路径:用高能激光或电子束熔融细金属或聚合物粉末。 什么是粉末床熔融? PBF从在成型板上均匀铺设薄层粉末开始。计算机控制的激光或电子束按CAD模型扫描表面,选择性加热区域。粉末达到熔点或烧结点时,颗粒结合固化成层。每层完成后铺新粉,循环直至物体完成。 核心PBF技术包括: 选择性激光烧结(SLS) — 粉末在熔点以下温度熔融结合。 选择性激光熔化(SLM) — 粉末完全熔融,产出近净成形金属件。 电子束熔化(EBM) — 真空密封电子束实现高温金属熔融。 PBF为何区别于传统3D打印 常
工业设备


