亿迅智能制造网
工业4.0先进制造技术信息网站!
亿迅智能制造网
制造工厂依赖精密切割技术将原材料转化为成品。分切复卷即一种可控剪切操作,将大卷材分切为窄幅、更易管理的卷材。 分切复卷概述 分切机对母卷(原始宽幅卷材)进行修边分切,刀具或切割面作用于卷材边缘,去除多余材料的同时保持芯材完整性。 原卷分切 vs 复卷分切:有何不同? 按工作流分两大模式: 原卷分切:母卷不展开直接通过分切机。减少搬运,适合连续生产。 复卷分切:先展开、修边、再复卷成新卷。虽产生废料(称多料或废卷),但可从单一母卷分切多规格,灵活性更高。 分切复卷优势 材料通用性强:塑料、纸张、金属、合金等几乎所有平板或半平板材料均可加工。 高速自动化:分切机自动化减少人工,缩短周期、提

铜管广泛用于给排水与 HVAC,兼具强度、耐久性与天然耐腐蚀性。100% 可回收的生命周期使其成为现代基建的可持续之选。 据铜发展协会数据,铜 100% 可回收,凸显其环保优势。 1. 原料冶炼 高温炉中将原料铜加热至 2,400°F(1,300°C)以上。熔化过程不仅使金属液化,还驱除镍、锌、硫等微量杂质,得到符合管材生产标准的高纯铜液。 2. 管材铸造 熔融铜注入精密管模。冷却凝固时金属充填每一细节,精确复刻成品尺寸。脱模后进行尺寸精度检测。 3. 精整与质检 脱模后经历系列精整工序:按需螺纹或定尺切割,经校准水与认可溶剂严格清洗去除残留氧化皮与焊剂。最终每根管材按严格尺寸与表面光洁度公
金属加工中,防锈防腐保护层至关重要。磷化处理是保护钢、铝、银、锡、镉等部件最可靠的方法之一。 什么是磷化处理? 磷化处理利用磷酸在金属表面形成致密晶体磷酸盐层。酸液引发表层可控微腐蚀,生成的磷酸盐晶体作为屏障,阻隔基体金属进一步氧化。 磷化处理的重要性 通过形成均匀高密度磷酸盐涂层,工艺可: 降低生锈腐蚀敏感性,尤其在潮湿或海洋环境。 提升后续涂装或油漆附着力。 增强耐磨性、降低摩擦,对运动部件至关重要。 便于清洁与装配前表面处理。 分步工艺流程 表面预处理——彻底清洗去除油污、灰尘、氧化皮,保证磷化均匀沉积。 磷化槽浸泡——工件浸入磷酸溶液(通常含磷酸、钠/钾盐、添加剂)。严格控制温
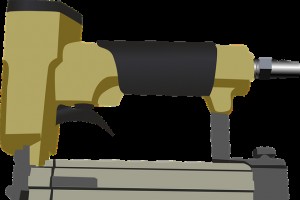
钉枪(又称钉枪)是将钉子打入工件的手持动力工具。动力源通常为压缩空气、易燃气体或电磁力。相比传统锤击,钉枪能快速便捷地完成钉接。即使熟悉钉枪,以下六大事实仍可能让你惊讶。 #1 钉枪诞生于 1950 年代 首批钉枪现身 1950 年代,最初供建筑公司用于地板铺设。早期机型每分钟可打 40–60 发,弹仓容量约 400–600 发(据 Wikipedia)。 #2 部分钉枪以爆炸动力驱动 所谓火药动力钉枪,利用少量易燃气体产生可控爆炸推动钉子。此机制区别于常见的气动或电动系统。 #3 部分钉枪需“撞击”触发 并非所有钉枪扣动扳机即发射。“撞击式”要求操作者扣住扳机、快速敲击工件,工具感应冲击后
在制造领域,铣削与磨削是两大基石加工方法,均通过移除工件材料成形。虽目标一致,但运作机理迥异,服务于广泛金属、合金、复合材料的不同场景。 什么是铣削? 铣削是在铣床上进行的可控切削过程。旋转刀具对夹紧静止的工件施加压力,逐步去除材料。按刀具朝向分两大类: 面铣:刀具切削刃在刀具角部啮合,生成平面或复杂轮廓。 周边铣(侧铣):刀具圆周切削刃啮合,适合深槽、齿轮齿、复杂型腔。 什么是磨削? 磨削使用砂轮(磨石、角磨机、砂轮机或专用磨床)通过高频冲击与摩擦磨蚀工件表面。除去除材料外,磨削在抛光、平整粗糙表面、实现成品严格公差方面表现卓越。 如何选择工艺 需精确切削、深槽、复杂几何且需旋转刀具时
螺丝是建筑、制造、日常维修的紧固基石。驱动系统——即螺丝头部啮合工具的槽型——决定连接可靠性。选对驱动型式不仅能确保紧固,还能最大化扭矩、减少磨损、保护螺丝头不受损。 #1 十字槽 十字槽由美国工程师 John P. Thompson 于 1930 年代发明,凭借自定心十字形占据市场主导。四刃设计增加啮合面积,传递高扭矩且防滑出。广泛用于汽车、电气、消费电子装配。 #2 一字槽 又称槽型驱动,仅单一直槽。扭矩传递低于十字槽,但需沉头或仅有一字螺丝刀可用的场合最适用。常见于家具、橱柜、木工。 #3 内六角 六边形头部配合六角扳手(Allen key)。设计提供优异扭矩传递,降低脱扣风险,是机械
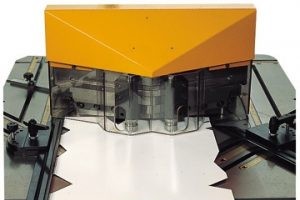
Photo: Williambeke 缺口加工是一种精密金属成形技术,通过冲床选择性去除板材边缘材料,获得目标尺寸与几何形状。 缺口加工原理 缺口加工是利用冲床进行的剪切操作。工件夹紧后,冲头驱动模具从外边缘剪切去除材料,获得与冲模轮廓匹配的精准工件。 常见缺口加工方式 不同方式针对零件不同部位: 管材缺口——去除空心管端部或侧面多余材料。 端部缺口——精确切削管端,形成平整端面。 侧面缺口——沿管侧切割,便于后续弯曲或装配。 缺口加工优势 通过选择冲模配置,可创建复杂定制形状。 适用铝、不锈钢、钛合金等多种金属。 提供严格尺寸公差与可重复结果,满足高精密工程需求。 注意事项与局限
从钉子、螺栓到桥梁、框架构件,镀锌铁是现代建筑的基石材料。虽溯源 17 世纪,近年因其可靠、高性价比,成为传统钢材及其他合金的优质替代,人气飙升。 什么是镀锌铁? 镀锌铁是在普通铁表面覆盖一层保护性锌层。锌作为牺牲阳极,优先腐蚀以保护基体铁,从而维持构件结构完整性。这层简单而强大的屏障阻隔水分与氧气接触基体,有效阻断导致锈蚀退化的氧化过程。 镀锌铁 vs 普通铁 普通铁为 100% 铁,无保护层。镀锌铁则通过工业工艺刻意添加锌层。锌层兼具物理屏障与牺牲阳极双重功能:即便涂层受损,剩余锌仍持续保护铁基体,直至锌层耗尽。 镀锌工艺 两大主流镀锌方式: 热浸镀锌:铁件浸入 450–480°C 熔
与铣床不同,车床通过旋转工件、配合静止刀具实现切削、打磨、滚花、钻孔、车削。工件夹紧后旋转,刀具去除材料。车床溯源古埃及(约公元前 4000 年),现代金属车床已成精密制造核心装备。 金属车床详解 金属车床专为加工金属及合金(钢、铝、铜、铁等)设计。通过固定刀具、旋转工件,可高精度、高重复性地完成车削、钻孔、打磨、滚花等操作。 木工车床适合软质材料,而硬质或韧性合金必须用金属车床。其提供的刚性与切削力,能在重载下保持尺寸精度。 常见金属车床类型 1. 对头车床——双主轴设计,加工前自动对中,适合高精度装夹。 2. 工具室车床——重型高精度机型,首选小批量、高精密零件及复杂刀具制造。 3. 塔
镗削是扩大工件现有孔的精密加工工艺。无论在车床、铣床或专用镗床上进行,目标一致:在保持周边材料完整的前提下,实现孔的精准、洁净扩大。 什么是单次镗削? 单次镗削让刀具仅通过孔一次。该技术早期用于铸铁件,省去了以往多次通过导致表面质量与尺寸精度下降的问题。关键在于金刚石镀层刀具——其磨料表面可单次剥离材料。 什么是多冲程镗削? 多冲程镗削采用分级策略,经多次连续通过逐步去除材料。每冲程刀具略微深入,逐渐达目标直径。刀具形式多样:有砂粒镀层刀头(如细砂纸),也有金刚石粉末刀具(硬度更高)。适合极高精度或大直径扩孔需求。 总结 单次与多冲程镗削均扩大现有孔,核心差异在于通过次数。单次镗削在铸铁等材
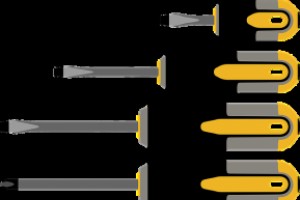
螺丝刀是安装、拆卸、拧紧、松开螺丝的基础工具。长而宽的杆部啮合螺丝头,通过旋转调整螺丝位置。虽设计基础,但其演变与品类蕴含诸多趣闻。 #1 起源可追溯至中世纪 考古证实螺丝刀最早见于 15 世纪,德国、法国有文献记载。自此传遍欧洲,最终走向全球,成为无数行业的必备工具。 #2 支持六种以上驱动类型 十字槽(Phillips)虽最常见,但螺丝刀适配六种以上驱动型式。除十字槽外,还有一字槽、方头(Robertson)、Supadriv、Fearson、日本工业标准(JIS)等。每种驱动型式匹配特定螺丝配置,确保最佳扭矩与咬合。 #3 手柄材质多样:木、金属、塑料 手柄材质随用途与偏好而异。木柄手
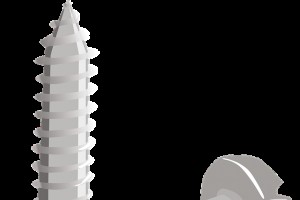
螺纹加工主要有两大工艺:挤压攻丝(内螺纹成形)与滚压攻丝(外螺纹成形)。两者均形成螺纹,但目的、工艺及作用对象截然不同。本文拆解各工艺细节,凸显制造与工程决策的关键差异。 什么是挤压攻丝? 挤压攻丝是一种在工件内部(如螺母或预钻孔)成形内螺纹的精密工艺,不切削金属。专用挤压丝锥经机床压入材料,迫使金属流动成螺旋形状,形成光滑、高强度内螺纹,与螺丝外螺纹配合。 主要优势: 金属纤维流线未被切断,疲劳抗力显著提升。 尺寸精度高、公差严密。 刀具磨损远低于切削攻丝。 什么是滚压攻丝? 滚压攻丝是在接近室温下进行的冷成形工艺,在螺丝或紧固件上形成外螺纹。无螺纹螺杆压入预成形滚压轮,金属被迫流动成
吹塑成型是一种精密制造技术,通过压缩空气或惰性气体吹胀加热塑料熔体,制造中空塑料制品。材料膨胀形成型腔,冷却定型,获得轻量且坚固的制品。 挤出吹塑 挤出吹塑是行业主力工艺。熔融塑料经环形模头挤出形成管状“型坯”。压缩空气在圆筒模具内吹胀型坯,制得均匀中空件。冷却(通常常温)后脱模修整。 可连续(连续挤出)或间歇(批次式)生产。连续模式适合水瓶等大批量制品;间歇模式适合特殊形状或小批量试制。 注吹塑 注吹塑始于常规注塑。熔体注入模腔,可旋转芯杆插入熔体,旋转引入微小气囊吹胀材料形成中空段。制件在同一模具冷却后取出。 虽不如挤出吹塑普及,但擅长生产小型复杂中空件——如医用注射器、气雾罐、微型饮料
在制造业中,粉末喷涂与传统喷漆是两大主流表面处理技术。两者均在金属或其他基材上形成保护层,但在材料、施工方式、性能表现上本质不同。了解这些差异,有助于制造商在耐久性、美观性、环保合规性之间做出最佳选择。 什么是粉末喷涂? 粉末喷涂利用静电喷枪将干燥细微粉末颗粒喷涂于工件表面。喷涂后工件进入固化炉,粉末熔融(热塑性)或化学交联(热固性),形成均匀坚硬的外壳。全程无液体溶剂,挥发性有机物(VOC)排放极低,是液体涂料的环保替代方案。 主要优势: 涂层厚度优越:单次喷涂即可达 1–2 mm,提供卓越耐磨、耐腐蚀保护。 色彩一致性高:颗粒特性使覆盖均匀,无刷痕。 环保效益显著:零 VOC 配方,废
滚压抛光是一种精密变形工艺,通过光滑刀具摩擦工件表面来改善表面质量。虽不如磨削或珩磨知名,但滚压抛光能消除表面微观缺陷、提升光洁度,具有独特优势。 1. 可获得极高表面光洁度 抛光刀具滑过表面时,将微观凸峰压平,形成媲美传统抛光的效果。光洁度取决于施加压力、材料硬度和刀具几何形状。汽车零部件中,滚压可将粗糙度从 Ra 1.6 µm 降至 Ra 0.2 µm。 2. 球头滚压:高性价比替代方案 球头滚压使用硬化钢球或陶瓷球在槽道中滚动,通过重复运动使工件表面发生塑性变形,形成均匀光洁表面。因刀具成本低、调试快,厂商常用其替代珩磨或抛光。 3. 可能无意中发生 许多加工过程中,运动部件与静止表面
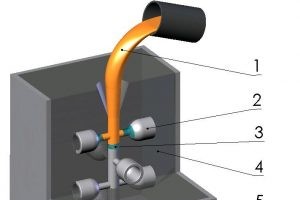
在气化型铸造领域,消失模铸造与全模铸造是生产复杂金属零部件的两大主流工艺。两者均依赖浇注熔融金属时模型气化的原理,但在模型材料、型砂构造及典型应用上存在显著差异。 什么是消失模铸造? 消失模铸造以发泡聚苯乙烯(EPS)为模型,置于型砂中。熔融金属浇注时,模型受热气化,留下的空腔瞬间被金属填充。该工艺免去了单独制芯或涂料步骤,可获得光滑表面和高尺寸精度。 什么是全模铸造? 全模铸造使用蜡模,外包覆型砂芯。浇注前蜡模完全烧尽,型砂作为型腔材料。该工艺可生产各种形状,模具成本低,是大批量复杂零件生产的常用方法。 关键差异 模型材料:泡沫 vs. 蜡。 型砂形式:均用型砂,但消失模依赖整箱型砂,全
端面加工是一种通过选择性去除工件端面或台肩材料,以达到精确尺寸和光滑表面的加工工艺。根据所用机床不同,端面加工可在车床或铣床上进行。 车床端面加工 车床端面加工(又称车端面)利用车床的固定刀具,工件旋转。刀具在单一平面内切削,减小工件直径并形成平整、对称的表面。因车床能保持严格公差,最适合轴类、主轴、轴承等圆柱形或回转体零件。 铣床端面加工 铣床端面加工在铣床上进行,刀具旋转而工件静止。铣刀通常具多刃,可单次通过去除更多材料。此法适合不规则形状或平板类零件的平面加工,如板件、大型底板等。 核心差异一览 机床运动方式:车床——工件旋转、刀具固定;铣床——工件固定、刀具旋转。 刀具几何:车床用
铝是一种原子序数为 13 的银白色金属,因其轻量、高强度和天然耐腐蚀性的独特组合,在制造业中得到广泛应用,从汽车零部件到厨房用具无处不在。然而,大众对这种多功能金属仍存在诸多误解。 误区一:铝很稀有 事实上,铝是地壳中含量最丰富的金属元素,约占地壳成分的 8%。虽然它极少以单质形式存在,但可从近 300 种矿物(主要是铝土矿)中提取。这些矿床的广泛分布,使得自 19 世纪末以来全球铝产量激增。 误区二:铝会生锈 锈蚀是铁及其合金特有的腐蚀形式。铝不含铁,因此不会生锈。它可能发生一般腐蚀,尤其是在恶劣环境或表面处理不当的情况下。不过,铝表面会自行形成一层致密的氧化膜,能长期抵抗氧化。 误区三:
熔模铸造——常称失蜡铸造——是备受推崇的金属成形工艺,在汽车、航空航天、运动器材、医疗器械等行业应用日益广泛。工艺虽具显著优势,但也存在制造商采纳前必须权衡的特定挑战。 什么是熔模铸造? 熔模铸造先雕刻与最终形状一致的蜡模。蜡模涂覆陶瓷浆料,干燥后形成刚性外壳。陶瓷层硬化后,熔化排出蜡,留下镜像原模的型腔。熔融金属注入型腔填充凝固,形成蜡模的近乎完美复制件。取出清理后,若必要经极少机加工即可完成。 熔模铸造优势 1. 卓越表面光洁度:熔融金属直接替代蜡模,获得极光滑表面,常省去后续机加工,降低下游成本。 2. 复杂几何能力:区别于许多常规铸造法,熔模铸造可复刻内腔、精细特征等复杂形状,不牺
制造企业依赖连接与成形工艺将原材料转化为成品。虽同旨于创造可用部件,但二者为根本不同的技术范畴。 什么是连接工艺? 连接工艺将两个或更多部件融合为新的整体——如从分散零件组装消费品。几乎所有材料均可连接,每类材料有多种方法。如木架可钉或螺栓连接,薄板可焊或锡焊。 连接需专用工具/设备施加力或热实现结合。常见技术包括: 焊接钎焊软焊胶粘钉接拧螺钉螺栓连接铆接冷压连接订书钉压配合 什么是成形工艺? 成形工艺通过施加热、压或两者结合,将单一材料变形为新形状或尺寸。材料物理特性允许其在不增减材料前提下重塑。常见技术包括: 管材弯曲锻造冷轧热轧挤压压制弯曲剪切冲压镦粗铁压 核心区别:连接融合多部件,
工业设备