亿迅智能制造网
工业4.0先进制造技术信息网站!
亿迅智能制造网

感应焊作为利用电磁感应产生局部热量的高频工艺,正成为追求速度、精度与一致性的制造商首选。通过感应线圈导入射频能量,直接加热工件——省去外部热源,最大限度降低能量损耗。 #1 极致能效 相比传统电弧或电阻焊,感应焊耗电可降30%–40%。这转化为更低运营成本与更小碳足迹——大规模制造商与可持续发展导向企业高度重视此优势。 #2 精准聚焦热源 热量严格限定在目标区域,保护周边材料免受热变形。此精度使感应焊成为水/燃气管道系统的理想选择,此类场景要求清洁无泄漏接缝,且过量热量可能破坏管道结构完整性。 #3 跨材料通用性 从铁基金属到铝、不锈钢甚至特定复合材料,感应焊均可连接。非磁性塑料常掺入铁基
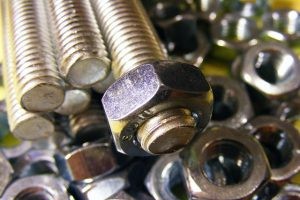
紧固件形态繁多,螺钉最为人熟知。凭借螺旋螺纹,螺钉能咬合材料将两个或更多部件锁固。虽共享基本原理,但机用螺钉具备独特特征,区别于其他紧固件。本指南详解机用螺钉独特性、定义标准及精密作业选用理由。 机用螺钉基础 依美国机械工程师学会(ASME)定义,机用螺钉直径不超过0.75英寸。螺纹可粗可细,关键判据为尺寸上限;更大者通常归类为结构螺钉或滞后螺钉。 机用螺钉还具备均匀螺纹:从头至尖螺距与直径恒定,保证在攻丝孔或螺纹嵌件中可预测啮合。相比之下,锥度螺钉(常见于自攻或滞后应用)向尖端直径渐增。 核心优势 精密与通用 —— 小规格适配狭窄空间与精密部件,如电子、汽车总成。 材质多样 —— 不锈
模切是将金属板、塑料或木材压制于精密设计模具上成形的成熟制造工艺。该工艺常采用液压或电力驱动,可获整齐边缘与严苛公差,且废料极少。 历史渊源 20世纪初兴起,模切先在鞋类等消费品领域落地。数十年间,凭借通用性与可重复性,演进为金属加工、塑料成型、木工制造的核心工具。 模切关键类型 全切 —— 穿透材料全厚度。 穿孔 —— 形成大量浅孔,用于透气或装饰图案。 压痕 —— 留浅槽便于折叠。 直剪 —— 获整齐直边,毛刺极少。 压折线 —— 形成可控折痕,便结构化装配。 设备概览 每台模切设备需配专用冲头与定制模具。视应用而定,重载作业用液压驱动,高速轻量作业用电驱动。无论动力源,模具始终是
许多专业人士混淆“制造”与“生产”,交替使用。虽均涉及将投入转化为成品,但两者为范畴与聚焦不同的独立过程。 什么是制造? 制造是利用专用机械与工装,将原材料通过结构化多步骤流程转化为成品的工艺。制造环节中,原料经切割、定尺、成型、装配成为有形最终产品。自工业革命以来,机械化生产首次实现大规模产出,该转型历程演变剧烈。 制造涵盖多种具体技术,包括: 制造 预制 快速制造(如3D打印) 敏捷制造 精益制造 柔性制造 CNC制造 什么是生产? 生产是更宽泛概念,涵盖将任何类型投入——有形或无形——转化为最终产出。制造局限于物理材料,生产则整合资金、劳动力、知识产权甚至时间作为核心投入。 实践
激光雕刻已成为珠宝、钥匙扣、砧板到服饰等多品类产品添加个性化细节的首选工艺。区别于依赖油墨或涂料的传统方法,激光雕刻利用聚焦激光能量加热表面,形成精准永久标记。 #1 速度与简易性确立激光雕刻优势 制造商青睐激光雕刻,因其以最少人工干预实现快速、可重复结果。经标定设备可在秒级完成复杂图案雕刻,效率远超手工或化学蚀刻。 #2 聚焦光斑微至亚毫米级 先进光学系统将激光聚焦至直径常小于0.5毫米光斑。此精度让设计师能实现宽光束技术无法达成的精细细节。 #3 热量仅在激光接触表面处产生 激光本身发光非发热。能量撞击材料瞬间转化为热,引起局部熔化或汽化形成雕刻。 #4 设备可动激光亦可动工件 视应用
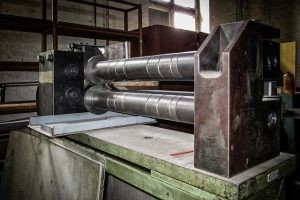
机床压力机(常称成形压力机)是施加受控压力重塑或重设工件尺寸的强力工业设备。由熟练工装技师操作,可执行从简单切割到复杂弯曲的多种加工任务。虽核心原理同为“加压成形”,但机构、能力与典型用例差异显著。下文拆解四大最常见类型及其工作原理。 冲床 冲床是制造业最熟悉的压力机。利用液压或C型机身冲头冲裁清晰孔或压花。经典C型依靠单液压冲头,门式(portal-frame)采用中心安装冲头以获更高精度与载荷。现代冲床可为手动或CNC控制,支持快速换型与重复精度。5–1,000吨吨位跨度,是汽车、航空航天、家电生产的核心设备。 冲压机 冲压机不打孔,而是迫使工件贴合模具成型。工件夹持于垫板上,夹在冲头
对制造商而言,车床是精密加工基石。通过工件旋转配合固定刀具,可获得光滑表面、精准直径与复杂造型。溯源古埃及,车床是车间最经久不衰的工具之一。 车床如何运作 所有车床共享同一核心原理:工件旋转,刀具静止。这与铣床(刀具动、工件静)形成对比。旋转运动使刀具均匀切削,实现高速、高精度表面。 关键部件包括主轴箱,夹持工件并驱动旋转;尾座,支撑长重工件提供第二支点。二者构成车削工艺的骨干。 常见车床类型 木工车床 专攻木材,典型转速500–1,000 RPM,擅长碗、轴、装饰件。 金属车床 加工铝、钢等硬质材料,需更硬更锋利刀具,常配更高主轴转速以达严苛公差。 玻璃车床 专用于光学元件,实现不损完整
电气系统安装或升级时,导体材料选择关乎安全、可靠性与成本。铜、铝是住宅与商业布线两大主流金属,各有优劣。下文拆解其关键特性、实战表现与行业规范。 铜布线:经验证的标杆 铜主导配电70余年,优势在于: 抗拉强度高 —— 铜抗拉强度比铝高约40%,降低安装或振动下断裂风险。 热膨胀系数低 —— 受热膨胀小于铝,减少接头与分接点松动。 导电率优 —— 两者导电性均佳,但铜电阻略低,长距离布线压降更小。 长期可靠 —— 铜布线历经考验,耐用安全,无需额外连接器或转接即满足严格国家电气规范(NEC)。 基于上述特性,铜常为新建与大改造首选,尤其在安全与寿命至关重要的场景。 铝布线:低成本但挑战多
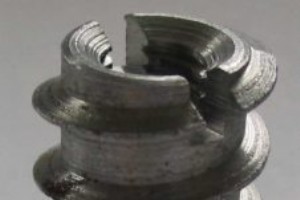
图片来源:Alexander Patrik 六角螺母虽主导日常五金,但许多场景需异形螺母。嵌入式螺母为内外双螺纹圆柱体,可拧入或敲入材料,再以螺栓锁固。虽外观陌生,却是多种紧固难题的可靠方案。 什么是嵌入式螺母?
遭遇锈死螺丝或螺栓会让任何项目停摆。紧固件多为铁合金(尤钢),极易氧化。锈蚀形成后,将螺丝与螺纹孔牢牢锁死,拆卸变成棘手难题。以下提供可靠、分步骤的方法,助您安全高效攻克顽固紧固件。 1. 渗透除锈剂首选 针对表面锈蚀,优质渗透剂如WD‑40 Specialist、Liquid Wrench或PB Blaster是第一道防线。大量喷涂螺丝头,浸泡10–15分钟。渗透油破坏锈蚀结合,松动紧固件。等待后尝试用螺丝刀或冲击起子拧动。若仍卡滞,进入下一步。 2. 加热膨胀金属破锈 加热使金属膨胀快于周围材料,降低摩擦。用丙烷焊枪或热风枪轻柔加热螺丝头30–60秒。稍冷却后尝试拧动,必要时重复。注意
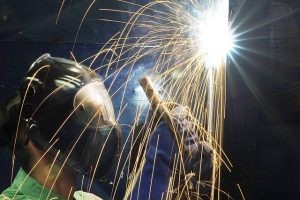
点焊,全称电阻点焊,是连接薄金属板的快速、节能工艺。通过铜合金电极施加大电流脉冲,接触区升温至熔点,在毫秒级时间内形成固态焊缝,将板材熔合。 点焊核心机理 典型点焊装置中,两铜合金电极夹紧工件,受控电流通过接触区。电阻热、机械压力与精准电极几何结合,产生局部高温,仅在接头界面熔化金属。断电后电极保持压紧,熔融金属冷却凝固成坚固结合。 工艺分三阶段: 电极施压 —— 电极定位并压紧金属板。 电流脉冲 —— 短时大电流(典型0.01–0.63秒)加热接头。 冷却释放 —— 电极持续接触待焊缝冷却,随后抬起,留下封闭点焊。 行业青睐点焊的理由 速度极快 —— 单点焊接仅需毫秒级,支撑大批量产
在精密制造中,车削与镗削是塑造金属与木材零件的基石工艺。二者虽同属“固定刀具去除材料”基本原理,但作用部位不同,且使用不同机床。 什么是车削? 车削是加工旋转工件外表面的工艺。车床夹持工件旋转,切削刀具(通常为锋利刀片)切入材料。随工件旋转,刀具以受控均匀方式剥离材料。车削是制造轴、主轴、齿轮等圆柱特征的首选方法。 子工艺:锥度车削、球面车削、硬车削、螺纹车削。 典型刀具:单刃、多刃或三刃刀具。 应用:汽车轴承、航空航天紧固件、定制机加工件。 什么是镗削? 镗削是从预存孔或孔腔内部去除材料。与车削不同,工件无需整体旋转;切削刀具作精确径向运动。镗床可为车床、普通铣床或专用镗床。刀具似钻
熔焊——通过熔化连接材料——已演化出多种专用工艺。以下为五大最广泛采用的方法,各具独特热源、作业环境与行业应用。 #1 电弧焊 电弧焊利用最高可达6,000°F(约3,300°C)的电弧。应用场景极广,从汽车维修到海上钻井平台,配合专用设备甚至可水下作业。 #2 激光焊 激光焊聚焦高能光束产生局部热量熔化接头。其高精度与高速度使其成为航空航天与电子制造的首选。 #3 感应焊 感应焊通过快速变化的磁场产生热量,热源与工件无直接接触。这种非接触方式广泛用于自动化金属成型与大批量生产。 #4 氧燃料焊 氧燃料焊燃烧可燃气体与氧气产生超4,500°F(约2,500°C)火焰。仍是现场维修、造船及大
从铁、铝到铜、钛,金属支撑着现代生活。无论建筑、车辆还是电子产品,这些材料无处不在。本指南梳理六大核心冶金术语,助专业人士精准把握材料特性。 #1 铁基(Ferrous) 冶金中“铁基”指以铁为主要成分的合金。纯铁常见,但常与铜、镍、锰等元素结合以改善性能。当铁占成分显著比例时,该合金即归类为铁基合金。 #2 非铁基(Non‑Ferrous) “非铁基”金属含铁极少或不含铁。此类合金如铝、铜、黄铜、钛等,具有重量轻、耐腐蚀、导电性好等特点。铁基金属因强度高而广泛应用,但非铁基材料在重量敏感或导电场景中不可或缺。 #3 强度 强度衡量金属抵抗应力下永久变形的能力。通过多参数量化:屈服强度(塑
传统钻削依靠旋转切削工具物理剪切工件材料。摩擦钻削则利用摩擦产生的热量软化并去除材料,实现更洁净、更快速的加工。 什么是摩擦钻削? 摩擦钻削(又称热摩擦钻削)采用耐热硬质合金制成的特制锥形钻头。钻头在轴向压力下旋转,与工件摩擦产生局部高温,熔化基材,使钻头以极小阻力推进。 工作原理 将锥形钻头对准预定孔位。钻头旋转产生热量软化路径上材料,轴向力驱动钻头深入,软化材料经钻头排屑槽排出,留下洁净孔壁,几乎无切屑。 历史渊源 法国工程师Jean‑Claude de Valière于1920年代初首创摩擦钻削概念,其开创性的摩擦切削研究奠定了现代工具基础,尽管早期原型尚未高效实用。 核心优势 极
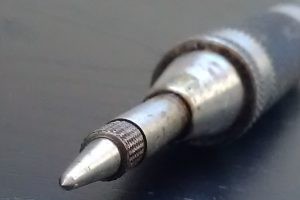
图片来源:Txikillana 冲子工具是木工作业中的基础组件。不同于金属加工中的大型冲床,冲子工具是一种小型精密金属杆,用于切割、成型或为后续加工预备木材。常配合锤子、木槌或凿子使用,可实现整齐切割、去除材料或精准定位钻孔点。 冲子工具结构解析 典型冲子工具由一根细长金属杆组成,一端为锋利的斜角尖,另一端为钝圆头。操作时将尖端抵住工件,用锤击打钝端,冲击力驱动尖端切入木材,形成干净精准的切口或压痕。这一基本原理贯穿所有冲子工具品类。 空心与实心冲子工具 按内部结构分为空心与实心两类。空心冲子内部有腔体,适合打造起始孔或穿孔;实心冲子结构致密,更适合去除材料、打入销钉或铆钉,以及钻孔定中心。
在金属加工中选择切割工艺时,深入理解等离子切割与激光切割在原理、性能及安全性上的差异至关重要。两者均具备高精度,但各有优势与适用场景。 激光切割:聚焦光能的精准切割 激光切割始于20世纪60年代中期,利用高度放大的光束聚焦至微米级光斑。计算机数控(CNC)系统引导光束运动,可实现复杂造型与严格公差。常见的三种激光类型包括: CO₂激光 —— 适用于多种有色金属及塑料的切割与雕刻。 Nd:YAG激光 —— 能量密度高,适合切割较厚的铁基材料。 Nd(钕)激光 —— 光束质量优异,适用于精密工件的精细切割。 因切割作用仅限于激光光斑,热影响区(HAZ)极小,几乎无熔渣产生。激光切割不产生电
Photo: Emok 珩磨是精加工金属和合金组件表面的关键加工技术。从汽车活塞、航空涡轮叶片到高性能刀具、精密齿轮,一致光滑饰面对性能、耐久性、制造效率至关重要。 什么是珩磨? 区别于高速运行的研磨,珩磨用缓慢、受控磨料动作去除工件表面微观颗粒。珩磨石——由树脂或环氧粘结磨料工具——对抗零件同时成形抛光。结果为降低粗糙度、提升尺寸精度表面。 珩磨石如何工作 珩磨石,或珩磨头,由磨料颗粒(典型氧化铝、碳化硅、金刚石、立方氮化硼)经粘结剂熔合。粒度决定饰面:低粒度石粗加工表面,高粒度石精磨。操作中,石低速往复运动,温和磨除材料。因颗粒粘结,石可轻微挠性适应零件几何。延长寿命,许多制造商涂薄蜡层
铬镀——俗称铬电镀——是将薄铬层沉积于金属表面的精密电镀技术。从汽车轮毂到手术器械,此饰面兼具耐腐蚀性和高光外观。 铬镀基础 核心上,铬镀是电化学过程。工件浸入含铬基溶液——典型铬酐混合液——施加电流。电流驱动铬离子至工件表面,还原形成均匀金属涂层。 分步工艺 1. 预处理:工件精细清洗脱脂,去除油、氧化物、污染物以免破坏附着力。 2. 入槽:清洗后工件置入铬酐槽。槽液化学严格控制确保沉积一致性。 3. 电镀:施加电荷,启动铬离子还原及表面沉积。 4. 后处理(可选):许多制造商抛光打磨镀件以达期望光泽光滑度。 装饰铬 vs 硬铬:选择正确饰面 铬镀常按沉积层厚度分类: 装饰铬 —— 典

Photo Stephan Courtois 旋转成型,亦称旋铸,是生产各形状尺寸高品质中空塑料件的多功能制造工艺。注塑成型擅长制造实心部件,但均匀壁厚和中空内腔需求时力有不逮。旋转成型通过热和旋转均匀涂覆模具内部填补空白,产出轻量、坚固、具成本效益零件。 旋转成型基础 典型旋转成型循环中,干粉或预成型树脂倒入中空、常为圆柱或球形模具。模具加热至树脂熔点同时绕两垂直轴旋转。热熔融树脂,离心力将其均匀铺展于模具内壁。树脂达所需厚度后,模具冷却,成品顶出。 旋转成型起源 技术追溯19世纪中叶。1855年,英国工程师R. Peters提出用热和旋转运动成型塑料——概念很快被军事和海洋工业采纳,用于
工业设备