


专家指南:焊接接触嘴与喷嘴效能最大化
接触嘴和喷嘴将消耗大量时间和金钱,深挖如何最大化其价值至关重要。本文助您深度掌握焊接接触嘴与喷嘴知识。
接触嘴
接触嘴负责导引焊丝、将电流从导电管(焊枪颈管)经填充丝传至工件。掌管电流传递与焊丝定位。
理解如何让接触嘴保持最佳性能,对焊接应用至关重要。
材料选择关键,因焊枪耗材是焊接回路中工件前的最后一道导电关口。选对材料能产出更高质量焊缝。
主流材料:铜、铍铜、铜锆、镀银、重载镀银。
- 铍铜:耐用性好,但作为耗材生产有毒,工程师避而不用。
- 纯铜:导电极佳,但硬度不足,电弧特性优 → 焊接质量好、少返工。但更换频率远高于铜锆,增加停机、降低焊接单元吞吐。
- 铜锆:硬度更高,导电性稍弱。
- 镀银接触嘴:微米级镀银,极硬且导电。寿命比标准铜嘴长 9 倍。钻孔工艺带来更低飞溅粘附、更光滑孔壁,热/电流传递更优。
BINZEL 接触嘴参考规格:
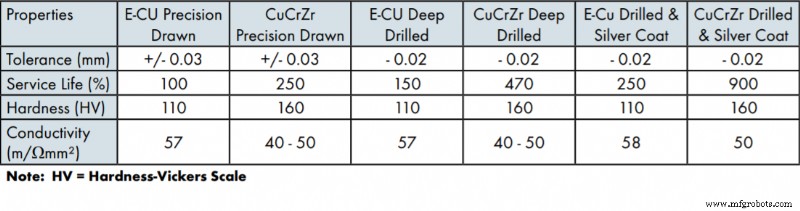 图片来源:《Abicor Binzel 机器人焊接焊枪权威指南》
拉拔 vs 钻孔接触嘴抉择
拉拔:常见工艺,公差控制较差、变异大。长铜棒拉拔挤出成型后冷却。省去钻孔步骤,成本更低。
钻孔:从实心坯料索引钻孔加工孔径,孔径完整性更高。钻孔接触嘴寿命长于拉拔件。
核心差异: 接触嘴尺寸完整性与重复性是拉拔与钻孔的真正分水岭。
例:0.045" 拉拔接触嘴孔径与表面光洁度误差更大。焊丝自带铸造弯曲,仅接触孔壁高点 → 单侧磨损。拉拔工艺重复性和精度不如钻孔。公差误差致 0.045" 孔径可能 0.049" 或 0.042"。不一致导致劣质引弧、返工、吞吐下降,甚至焊丝翻转偏离焊缝造成废品。
喷嘴
喷嘴最常见问题是飞溅堆积。劣质喷嘴短时间内大量堆积飞溅。见下图。
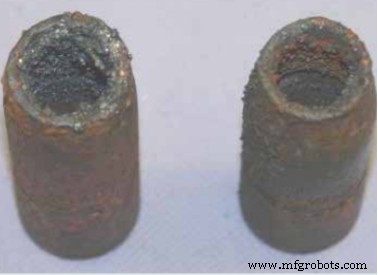
图片来源:《Abicor Binzel 机器人焊接焊枪权威指南》
材料选择同样关键。材料耐热性越强,喷嘴内飞溅堆积越少。见下图。
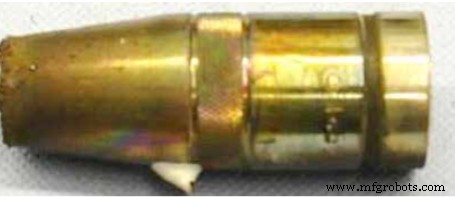
图片来源:《Abicor Binzel 机器人焊接焊枪权威指南》
纯铜或黄铜喷嘴不如镍/铬镀层等硬质镀层喷嘴耐用,后者凭借抗飞溅耐热特性寿命更长(对比上图黄铜喷嘴与下图镀层喷嘴)。
通常选用抗飞溅、抗氧化的硬质导电材料如镍,减少修刃循环、最终提升生产力。
套筒式 vs 螺纹式喷嘴
喷嘴分套筒式和螺纹式。成本效益分析核心在于停机成本:损失吞吐、延缓 ROI。
- 套筒式:拆装被认为更易,但随时间松动导致焊缝气孔。不适配焊枪修刃。
- 螺纹式:风险降至极低。细牙和粗牙两种。两者均优于套筒式,因不易失效。
细牙喷嘴安装拆卸较难(咬死),处理飞溅碎屑也较难。粗牙喷嘴基本不受飞溅碎屑影响。
立即联系 RobotWorx!
总结关键决策点:拉拔还是钻孔接触嘴?材料硬度导电性?更换频率?喷嘴材质?螺纹还是套筒?喷嘴更换频率与成本?
来源:https://cdn2.hubspot.net/hubfs...
工业机器人