
BMC 成型工艺:注塑、转移与压缩成型详解
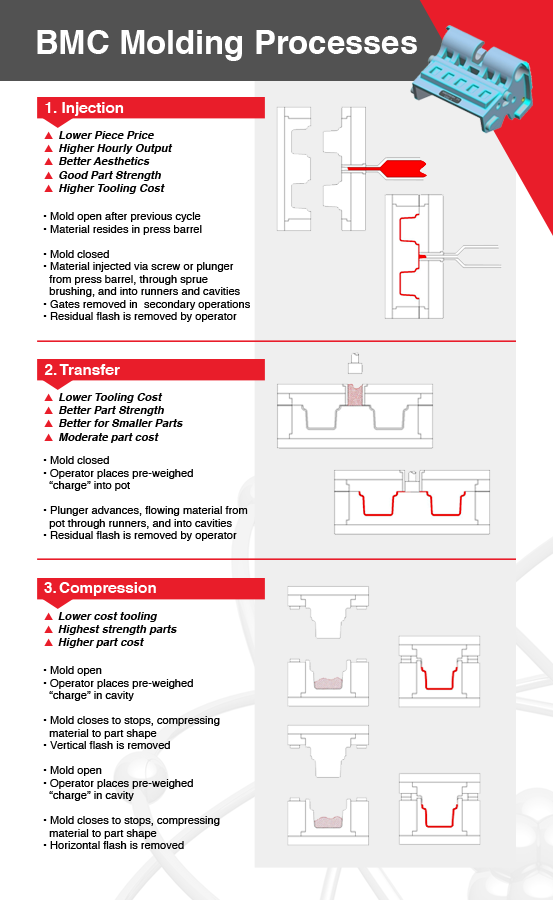
团状模塑料(BMC)是热固性复合材料,在热与压力下顺应模具成型。三大主要 BMC 成型方法——注塑、转移、压缩——依据零件具体要求选择。
Mar-Bal 作为领先的一站式解决方案提供商,供应面向高性能复合材料的先进 BMC 材料。以下是各 BMC 成型技术的简明概览:
复合材料

 亿迅智能制造网
团状模塑料(BMC)是热固性复合材料,在热与压力下顺应模具成型。三大主要 BMC 成型方法——注塑、转移、压缩——依据零件具体要求选择。
Mar-Bal 作为领先的一站式解决方案提供商,供应面向高性能复合材料的先进 BMC 材料。以下是各 BMC 成型技术的简明概览:
复合材料
热塑性塑料是制造日常零部件最常用的材料之一,选择它们的理由多样,从高强度到耐用性皆有涵盖。ABS注塑成型是当前最流行的塑料注塑工艺之一。该工艺中,ABS在105℃(221°F)液化,冷却后可再次加热。热塑性塑料如ABS能承受这种温度变化而不损坏,因此广泛应用于制造业。本将全面解析ABS特性及应用。什么是ABS塑料?ABS全称丙烯腈-丁二烯-苯乙烯,是一种不透明、抗冲击的非晶态热塑性塑料。它是注塑成型最热门的之一,由名称中的三种单体聚合而成。因其非晶态结构,没有真正的熔点。苯乙烯赋予塑料光亮、不渗透的表面;聚丁二烯则提供宽温域的优异韧性。通过改性ABS化学结构,可针对特定应用提升各项性能。ABS
面对「3D 打印还是开模注塑」的抉择?本文从工艺原理、量产临界点、改模灵活性、交期、设备投入五大维度深度对比,给出分场景决策框架。 核心工艺差异 维度3D 打印 (增材)注塑成型 (减材/成型) 成型原理逐层挤出/光固化/烧结堆积熔体高压注入模腔冷却固化 可视化过程全程可见,层层生长可监控注塑后不可见,开模前不可见 模具需求无需模具必须制造精密模具(钢/铝),分型面设计关键 设计变更修改 CAD/切片即时生效,零成本改模周期长、费用高(修模/重制),不利快速迭代 单件周期小时级(含切片/打印/后处理)秒/分钟级(模具就绪后) 前期投
我们有时会收到关于热塑性弹性体 (TPE) 与热固性弹性体有何不同,以及各种TPE中哪种最适合特定零件的问题。热塑性零件与热固性零件最根本的区别之一,在于零件成型时发生的化学反应。 关键在于键合……化学键 热塑性弹性体 (TPE) 与热固性弹性体的分子连接方式不同。另一区别是TPE可在传统注塑机上加工。树脂加热至熔点以上,注入模具成型,再由模具冷却固化为最终形态。 同时,液态硅橡胶 (LSR) 等热固性弹性体在较低温度下注塑成型,然后模具的高温使聚合物发生化学交联。这增强了分子间的键合。 两者的一个巨大区别是:因为成型过程中不发生交联,TPE零件可回到熔融状态,从而允许回收利用。 TPE还提供
什么是电弧焊? 电弧焊利用电源在焊枪电极与工件间产生电弧,电离气体柱导电产生高温(约 6500°F)熔化金属。电极(焊条/焊丝)导电并熔化提供填充金属。熔池(“熔池”)随电极移动凝固,形成冶金结合,强度接近母材,区别于非熔合连接。 金属过渡两种方式:表面张力过渡(熔滴接触熔池被吸入)与喷射过渡(电磁捏力抛射熔滴,适合仰焊)。 电弧焊电源 基础电路含电源、离子化路径、引弧装置(高压击穿或接触引弧)。可用直流(正/负极性)或交流,选择取决于工艺、电极、保护气氛、母材。电源配必要控制,经工作电缆连接工件。 电弧保护 高温金属化学活性高,需保护气体覆盖电弧与熔池,防止污染,保证焊缝强度,减少焊后清理