


注塑成型缺陷预防全攻略:成因分析、对策与质量保障体系
注塑成型以高效、快速、尺寸形状灵活、自动化程度高著称,制件尺寸精度优异。但多类缺陷持续威胁产品质量。
本文系统梳理注塑缺陷类型、成因与解决方案,构建质量防控知识库。
注塑缺陷、成因与对策分类解析
缺陷成因复杂,涉及工艺、材料、维护、存储等环节。预防可简单如调整工艺参数,也可深度至更换设备、重构模具。以下按成因归类详解:
类别一:工艺参数导致的缺陷
工艺参数不当是首要缺陷源,通过调温、调压、调速等即可规避:
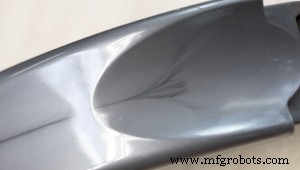
1. 流痕
狭窄区域出现波浪状纹理,颜色略异于周边,也呈环带状分布于浇口附近。虽不影响结构强度,但消费品外观不可接受。
成因
- 模温/料温过低
- 注射压力/速度偏低
- 浇口/流道尺寸过小
- 不同流向冷却速度差异
对策
- 提高注射压力、速度、料温
- 增大浇口与冷却水道距离
- 增大喷嘴直径
- 采用热流道或缩小主流道
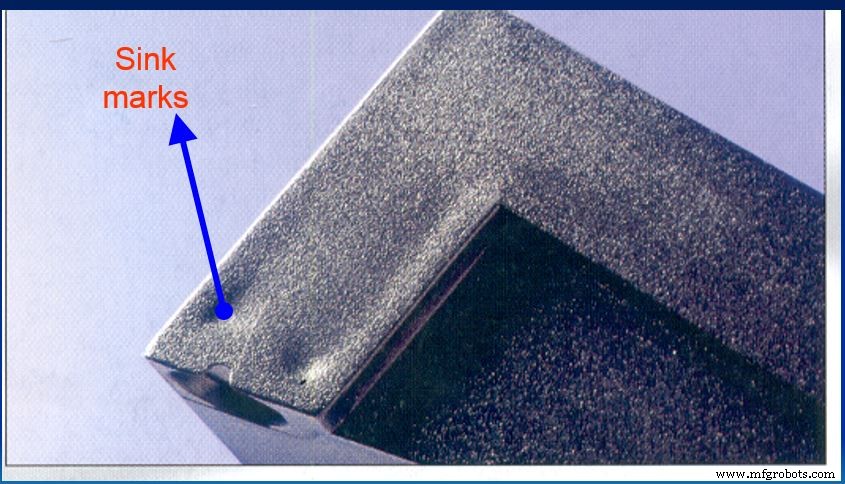
2. 缩痕
平整表面出现微小凹陷。内部收缩拉扯表层内陷形成。
成因
- 保压/注射压力不足
- 冷却/保压时间压力不足
- 熔体/模温过高
- 制件结构设计不合理
对策
- 减薄厚壁、控制相邻壁厚均匀
- 延长保压时间、增大保压压力
- 增加冷却时间
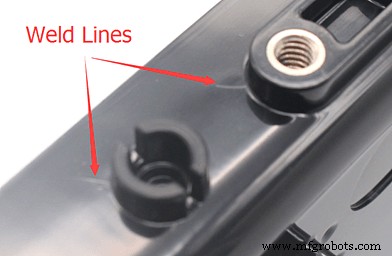
3. 熔接线
熔体分流后在表面汇合形成痕迹,因结合弱降低制件强度。
成因
- 熔体温度过高或过低
- 壁厚不均
- 镶件、孔位、多浇口结构特征
对策
- 提高熔体流动性
- 调整浇口位置、增设排气槽
- 减少脱模剂用量
- 提高熔体温度
4. 烧焦痕
表面黑色/锈色变色。一般不影响强度,但降解级烧焦属严重缺陷。
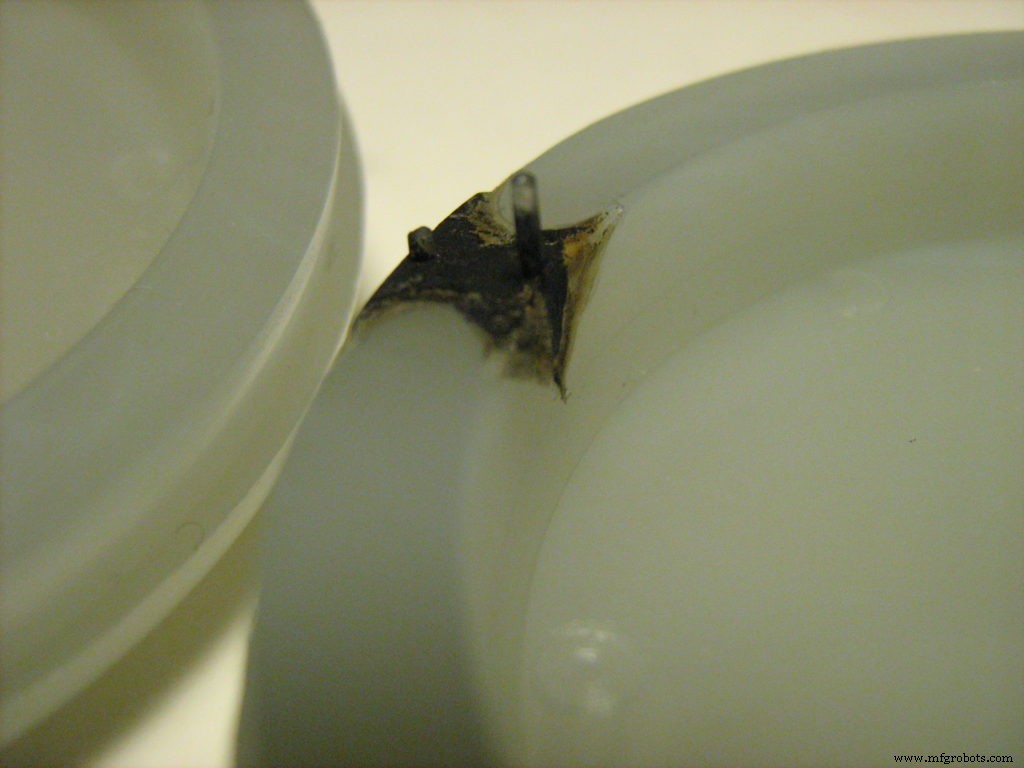
成因
- 型腔气体排不出
- 熔体温度过高
- 螺杆转速过高/注射速度过快
- 浇注系统设计缺陷
对策
- 降低熔体/模温
- 降低注射速度
- 增设排气系统(浇口/排气槽)
- 缩短成型周期
类别二:材料与存储导致的缺陷
材料本身或存储不当引发,从外观瑕疵到强度受损、安全隐患:
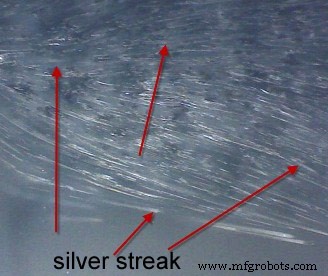
5. 变色/色条
制件颜色偏离设计,局部或条纹状。不降低强度但破坏外观。
成因
- 料斗/喷嘴残留料粒/树脂
- 上批次不同材质模具残留
- 色母热稳定性差
- 色母混合不均
对策
- 生产间隙彻底清洗料斗、模具、喷嘴
- 用清洗料清除残留色母
- 保证色母均匀混合
- 确保色母热稳定性达标
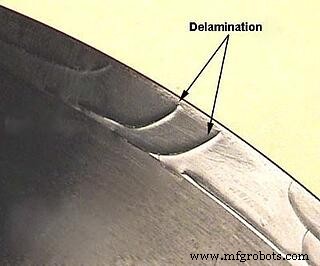
6. 分层
表面薄层易剥离,严重降低强度。
成因
- 不相容聚合物混合
- 脱模剂过量
- 环境湿度过大
对策
- 确保材料相容性
- 清除模具一切杂质
- 流道/浇口倒角消除尖角
类别三:模具设计与维护导致的缺陷
模具设计缺陷与维护不善属后期问题,解决成本高、难度大:
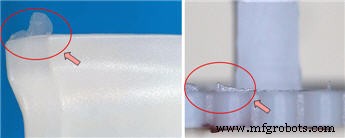
7. 飞边
又称"毛刺/溢料"。多余材料在分型面/顶针处形成突起,因熔体溢出预定流道进入模板间隙或顶针孔。
成因
- 原料缺陷
- 合模力不足
- 排气系统设计管理不当
对策
- 设计模具保证按需合模
- 优化排气口尺寸
- 重构模具优化流道
- 增加合模力
8. 欠注
熔体未完全充填型腔,制件不完整。如货架缺棱、叉子缺齿。属重大缺陷,影响外观与功能。
成因
- 浇口堵塞/过窄限制流动
- 料粘度过高
- 模温过低阻碍充填
- 夹带气体
- 注射压力不足
对策
- 重构模具扩大浇口/流道
- 选用低粘度料或提高注射压力/速度
- 提高模温防止过快冷却
- 增设/扩大排气口
结语
上述缺陷多会降低产品吸引力并冲击利润。但多数可通过前期工艺设计规避,其余仅需调整材料与存储条件。
注塑前期工装投入大,模具设计一次成功至关重要。RapidDirect 专注高品质注塑服务!
我们洞悉缺陷成因,顶尖技术实力全程规避风险。高性价比服务覆盖量产与快速原型。上传设计文件即刻获取报价。
FAQ - 注塑缺陷
如何预防制件缩痕?缩痕源于过厚截面、非均匀设计、浇口位置不当。遵循材料推荐壁厚,保证料流从厚向薄区域流动。
注塑缺陷能完全避免吗?能。遵循规范制造与存储技术,选用最高效工装工具即可规避。
注射速度对预防缺陷重要吗?注射速度显著影响塑料二次加热,合适的最优注射速度是防缺陷关键。
复合材料