


注塑模具表面纹理全攻略:SPI 标准、工艺分类与选型要点
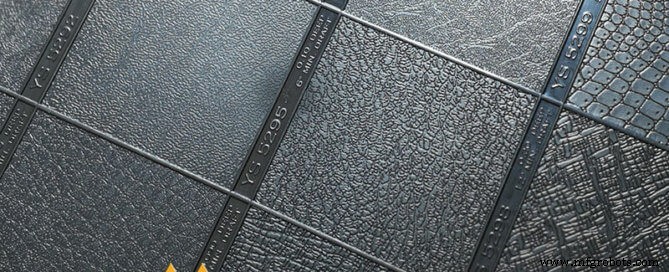
塑料件量产前常需后处理提升外观。模具表面纹理工艺正是关键一环——它同时服务功能性与美观性,直接决定产品的看、感、用体验。
制造商使用专业术语描述模具纹理。本指南将带您系统掌握模具表面纹理知识。先明确核心概念。
什么是表面纹理?
制造领域中,表面纹理是实体表面的三维微观地貌。绝对平整无特征表面不存在,每个表面都有纹理。
纹理呈现为规则重复纹理或随机无序纹理。纹理化本质是在产品表面构建阵列图案。
描述表面纹理的三大专业术语:
- 纹理方向:表面纹理的主导方向,由加工工艺(铣削、打磨、研磨等)决定。
- 波纹度:刀具大范围运动引起的周期性振动痕迹,如 CNC 刀具旋转留下的特征痕迹。
- 粗糙度:刀具与表面相互作用产生的随机混沌切削痕迹。
模具表面纹理的四大核心价值
设计师选择纹理兼顾美观与功能。制造难免瑕疵,纹理可化腐朽为神奇:
- 提升外观:遮盖流痕、缩痕、烧焦痕等缺陷,起伪装修饰作用。
- 消除流痕:纹理厚度可消除塑料流动痕迹,同时增强制件强度。
- 改善手感防滑:提升摩擦系数,握持更稳,提高使用安全性与易用性。
- 增强强度与附着力:抗运输磕碰、抗指纹污渍,漆膜附着力更强,利于后续二次成型。
模具表面纹理工艺分类
抛光纹理(SPI A 级)
最高等级,呈镜面高光。旋转工具无规则随机抛光,波纹度无方向性,全角度视觉一致。
砂纸纹理(SPI B 级)
往复砂磨形成线性划痕,半光泽。320-600 目砂纸,成本低于抛光但完美遮盖模具缺陷。
油石纹理(SPI C 级)
油石砂粒同为 320-600 目,但切削更激进,表面更粗糙、平整度更低,留哑光效果。擦除加工痕迹最快途径之一。
喷砂纹理(SPI D 级)
玻璃珠/砂喷射形成粗糙面。随机无方向性,形成平哑光效果。
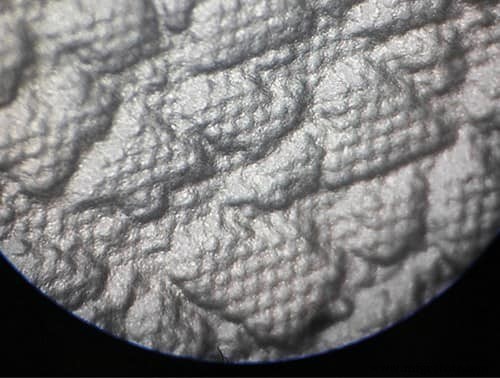
EDM 电火花纹理
电火花加工形成类火花腐蚀纹理,工艺选择取决于材料特性与特征需求。
缎纹纹理
快速形成平整面,耐久性优于喷砂,有效遮盖焊痕、缩痕。
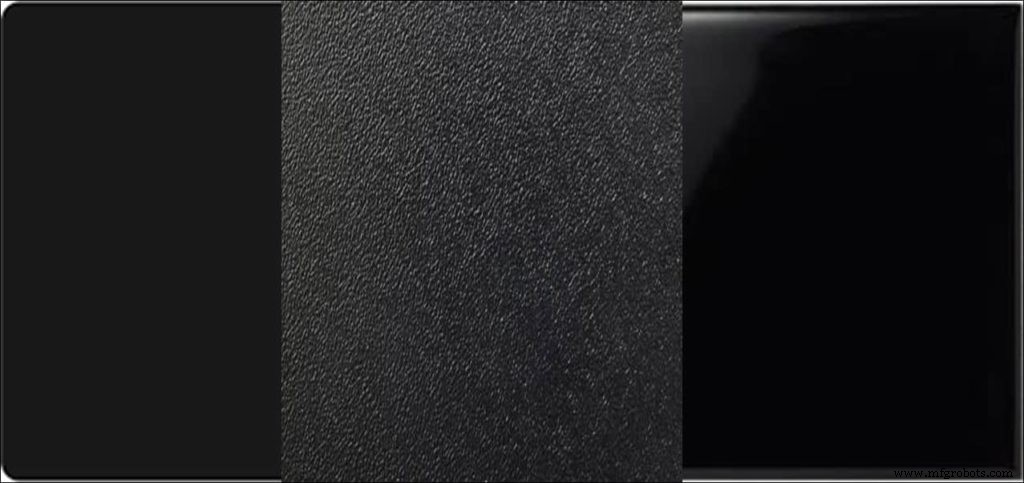
SPI 表面处理标准体系
SPI(美国塑料工业协会)制定美国塑料行业表面标准。12 个等级分 4 类,各类允许偏差不同:
高光镜面(A-1/A-2/A-3)
硬化钢模经细钻石粉悬浮油抛光呈镜面光泽。昂贵但表面极致光滑,用于透镜、镜面等光学件。
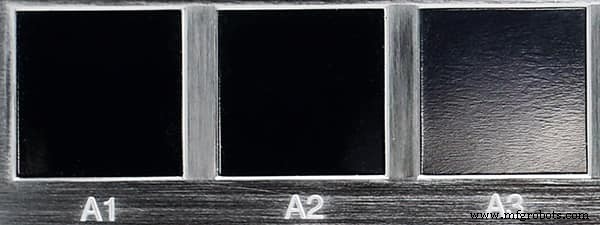
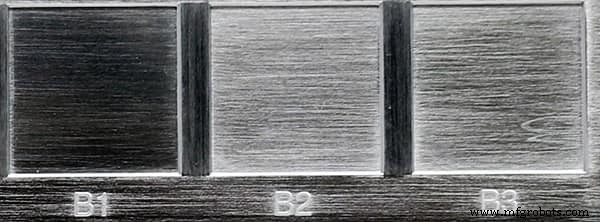
半光(B-1/B-2/B-3)
硬质工具钢模经超细砂纸/砂布抛光,有光泽且不显注塑缺陷。
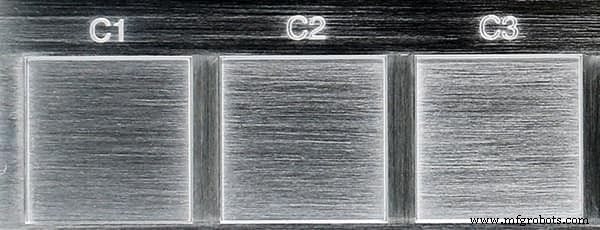
哑光(C-1/C-2/C-3)
钢模经细石粉抛光,不显刀纹加工痕,适合压铸件/热固性工业件。
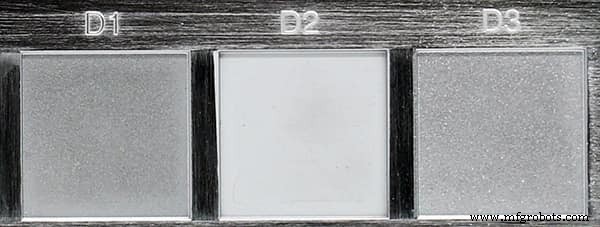
纹理面(D-1/D-2/D-3)
细石粉打底 → 氧化铝干式喷砂/玻璃珠喷射。赋予良好手感防滑,有效隐藏注塑缺陷与指纹。
模具纹理选型关键决策因素
纹理选择受件质量要求、材料化学性质等影响。需与设计工程师充分沟通,平衡性能与美观。
美观与功能平衡
纹理服务外观与功能双重目标。明确美观等级需求选定 SPI 等级,同时确保功能不受负面影响。
材料特性匹配
熔点等物化性质影响材料对特定纹理的成型能力。添加剂亦影响最终效果。选纹理前必评估材料适配性。
温度与注射速度
熔体注射速度直接影响表面质量。高光需高速注射快速充填型腔,减少缺陷显现、提升外观。
结语
模具表面纹理关乎产品功能与美观双重表现。掌握纹理分类、SPI 标准与选型因素至关重要。本文系统解析纹理工艺、标准体系与决策要点。
建议与专业注塑企业合作。RapidDirect 深谙塑料制造中表面纹理的重要性,资深工程师助您攻克设计难关,在合理交期内达成品质目标。我们覆盖塑料表面处理图谱与 SPI 全谱系,以优质服务为先。
FAQ - 模具表面纹理
如何选择表面处理?综合考量功能、美观、成本。功能是核心准则,确保纹理不损害零件核心功能。
为何塑料件通常需要纹理?纹理助融合加工区域与基体、提升易用性安全性、增强附着力与强度。
复合材料