


3D 打印翘曲全解析:成因、补救与 10 大预防技巧
3D 打印是一种精准、适合制造复杂设计产品的增材制造工艺。然而,许多用户(尤其是新手)常遭遇多种缺陷。3D 打印翘曲是常见缺陷之一。翘曲成因复杂,让许多人感到沮丧。本文将探讨 3D 打印翘曲的概念、成因、可能补救及预防方法。
3D 打印翘曲概念
翘曲是指零件从预期形状发生扭曲变形。理解 3D 打印翘曲,须理解 3D 打印工艺及其与打印耗材的关系。3D 打印涉及从加热喷头挤出液态耗材到加热(大多数情况)打印平台。接触平台时,液体冷凝为固态。3D 打印耗材在相变过程中保持力学性能。但它们会经历膨胀和收缩(物理效应程度取决于耗材)。膨胀收缩过程中的温度变化确保膨胀差异。若挤出耗材在收缩期间突降温,会拉扯前一层,导致翘曲。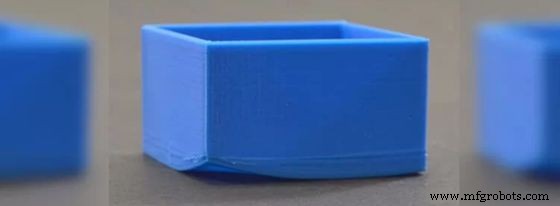
翘曲在 3D 打印件中的表现:
- 翘曲最明显于底层,因其承受后续层导致的宽温度范围。
- 其他层也可能因后续层在冷层上冷却产生的拉起效应而翘曲。
- 过强的底层粘附也可能导致翘曲。
翘曲还有其他表现形式,下文详述。
导致 3D 打印翘曲的原因
3D 打印翘曲的主要原因是挤出期间的温度差异。但还有其他原因。以下是打印过程中必须警惕的几个高频成因。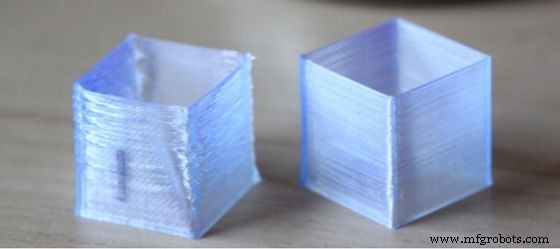
1. 温度差异
挤出期间,加热耗材经历膨胀和收缩。温度差异可延长或缩短膨胀。若挤出耗材骤冷,会导致翘曲。这是最常见的翘曲原因,由冷却不均、通风不良、冷却风扇转速不足、错误选择打印耗材引起。
2. 底层粘附不良
3D 打印首层必须妥善粘附打印平台。若未实现,后续层收缩会拉起首层,导致翘曲。底层粘附不良可能源于:
- 平台调平不正确
- 胶水使用错误/缺失
- 喷头高度错误
- 挤出量不足
- 打印平台脏污
3. 切片设置错误
切片软件根据物体朝向、材料和期望分辨率计算打印路径。因此,错误的切片设置会导致零件错误,引起构建板脱离和 3D 打印翘曲。
4. 打印速度过快
打印过快导致以下问题,进而引发翘曲:
- 塑料耗材卷曲而非平铺。
- 打印快也会导致层骤冷。且会导致塑料层变脆。
如何修复翘曲的 3D 打印件?
修复翘曲 3D 打印件几乎不可能,尤其是对精度、公差要求高的产品。但对公差要求不高的产品,唯一补救是用热风枪重新加热零件并轻推复位。最常考虑的补救是重新打印模型,但这应在考虑下文技巧后进行。
预防 3D 打印翘曲的 10 个技巧
鉴于修复翘曲极难,必须在打印前了解预防方法。这也能降低 3D 打印服务成本。以下是打印前后可采纳的多个技巧以获得高质量打印。
1. 调平打印平台
调平平台可获得喷头到平台的完美距离。一方面,喷头过近会刮伤平台(不导致翘曲);另一方面,喷头过远会导致挤出耗材在落到平台前冷却,降低粘附并引发翘曲。可通过纸张测试或打印测试调平平台。
2. 首层提高打印平台和喷头温度
加热平台和喷头可确保挤出耗材具有更高粘度、更好粘附平台。首层确保打印温度升高约 5°C。但请注意这取决于所用材料。
3. 使用加热腔体
加热腔体通过保持温度稳定、减少收缩程度,确保 3D 打印其他部分不翘曲。并非所有打印机都有加热腔体,但可 DIY 一个。
4. 使用裙边与边缘
裙边和边缘也是预防翘曲的附加项。裙边是牢固附着于基础层的额外层,压住层并改善平台粘附。边缘附着于外边缘,起相同改善粘附作用。
5. 配置切片设置
也可通过配置切片设置预防翘曲。有两个可用设置。一是增加首层层高以增大接触面积,提高平台粘附。另一是扩大首层线宽,增加挤出压力,提高粘附、减少卷曲几率。确保配置不影响壁厚和其他参数。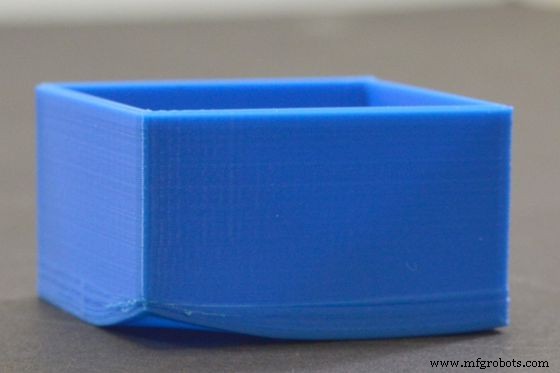
6. 降低 3D 模型填充密度
填充密度是模型内部耗材量。增加填充密度会导致冷却时大幅收缩,引发翘曲。降低填充密度可减少收缩率,减少翘曲。
7. 降低打印速度
降低打印速度可通过减少卷曲预防翘曲。此外,降低速度使冷却更容易、粘附更好、内应力减少。
8. 首层关闭冷却风扇
冷却风扇加速冷却。转速高时,会在收缩期间骤冷挤出耗材,拉起材料。也会导致首层粘附不良,进而导致翘曲。因此建议关闭冷却风扇,保持首层温暖。
9. 清洁打印平台
清洁打印平台也有助于降低翘曲几率。因灰尘污垢会降低耗材对平台的粘附。
10. 使用胶粘剂
使用胶水、蓝胶带或任何胶粘产品改善耗材对平台粘附。但确保胶粘剂不影响耗材且与平台兼容。
ABS 翘曲与 PLA 翘曲的区别
3D 打印翘曲取决于耗材特性。因此 ABS 翘曲与 PLA 翘曲有差异。理解差异须理解其特性。PLA 是热塑性塑料,强度、刚性较高,熔点较低。但熔点低且易翘曲。固化后变脆,降低层与平台粘附。ABS 比 PLA 弱、轻、刚性低。因耐热且易翘曲,打印需更多努力。打印 ABS 时,使用加热平台和喷头,温度约 40-50°C。总体而言,主要区别在于 ABS 比 PLA 更易翘曲。因为平台温度过低或喷头温度过高时,PLA 仅倾向卷曲,但总体翘曲比 ABS 轻微得多。
3D 打印其他常见缺陷
3D 打印翘曲非唯一缺陷。以下是几个常见缺陷:
1. 鬼影
鬼影是模型表面出现细小重复纹路。因挤头改变方向产生振动。可通过降低打印速度、检查打印机机械部件解决。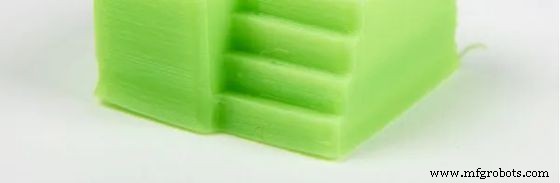
2. 大象脚
3D 模型首层在水平面膨胀。因喷头离平台太近或平台温度过高。降低平台温度可避免大象脚。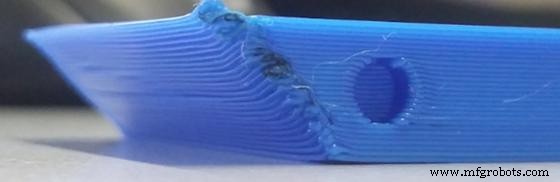
3. 过热/卷曲
因耗材加热挤出温度过高,耗材冷却时间不足,导致塌陷或下垂。避免卷曲:降低温度、增加冷却风扇转速。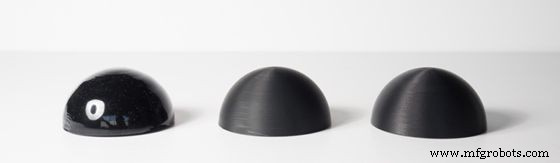
4. 拉丝
喷头移动时塑料从一处滴落粘到另一处。因设置不准。降低温度、增加回抽速度可预防拉丝。
5. 开裂
层间结合不良导致。因层间粘附差或热收缩。预防开裂:提高温度、降低冷却风扇转速。也可确保打印过程适当冷却。
结语
3D 打印翘曲是打印过程中常见现象。主要因温度差异导致冷却变化。因常见,必须预防。本文论述了 3D 打印翘曲、成因与对策、预防方法。
需要高质量 3D 打印?WayKen 提供低成本、高质量 3D 打印服务和 CNC 加工。我们公司 ISO 认证,遵循高质量标准。资深创意专家团队使用先进设备交付最佳服务。立即联系我们,了解我们如何助力您的 3D 打印需求。您不会失望!
常见问题
耗材会导致翘曲吗?
会。使用错误耗材会导致翘曲。如 PLA 和 ABS 是常用耗材。但 ABS 因特性更易翘曲。确保了解所用耗材以发挥 3D 打印最佳效果。
PLA 在多少度翘曲?
PLA 在约 70°C 发生尺寸变化。但在更高温度(约 170°C)下物体完全塌陷(熔化)。
受潮耗材会导致翘曲吗?
会。受潮耗材打印时变脆,降低平台粘附。此外,受潮耗材会产生气泡破坏打印质量。
3D打印