


玻璃钢模具制作分步指南:专业级FRP模具制造
制作玻璃钢模具工序虽直观,但需耐心与细节把控。优质模具可重复使用,为后续项目节省时间成本。
以下是制造耐用玻璃纤维增强塑料(FRP)模具的专业分步流程,每阶段确保最佳粘结、最少缺陷、持久成品。
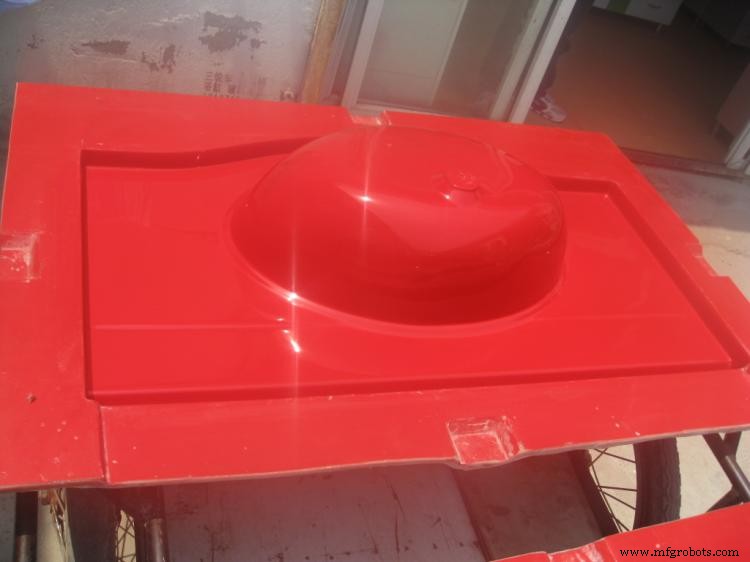
1. 制作高质量母模
母模是模具复制的主型。选材匹配最终件形状复杂度。常见选择:
- 木材(简单形状)
- 石膏或腻子(复杂细节)
- 薄钢板或防火板(耐用可复用型)
确保母模尺寸精确;任何偏差将传递给每个成型件。
2. 母模处理与封闭
用树脂或清漆填补内部空隙,打磨表面。双步封闭:先TR-301后TR-311。石膏母模需先烘干彻底封闭。涂Partall Paste #2脱模层,每层干燥后再涂下层,通常5层,层间打磨。
3. 喷涂聚乙烯醇(PVA)
向母模喷涂最多3层PVA,每层至少干燥30分钟。防止成型过程中树脂粘连母模。
4. 胶衣涂覆
涂MEK过氧化物固化剂后用鬃毛辊涂无蜡胶衣。复杂脱模件用工具胶衣。至少两层,层间干燥4小时,最终固化24小时。
5. 面层涂覆
用1盎司玻纤短切毡或薄布。用通用聚酯树脂辊涂均匀,确保无白丝气泡。干燥24小时后涂下层。重复3层以上以获坚固柔韧模具。
6. 固化脱模
最后一层树脂后固化数日。金属刀片切除多余树脂/玻纤,轻磨至露出模具与母模边缘。用塑料楔或搅拌棒分离两面。
7. 精加工封闭
砂纸从220目渐进至600目打磨。重涂Partall Paste #2,重工清洁剂清洁表面,喷涂封釉获完美饰面。
所需材料
- 砂纸(220–600目)
- 塑料楔/搅拌棒
- Partall Paste #2
- 抛光垫
- TR 301和TR 311胶衣
- 聚酯树脂
- 切割刀片
- 鬃毛辊
- 1盎司短切毡和玻纤布
提示与警示
- 每层完全干燥后再涂下层。
- 避免含蜡胶衣;会缩短模具寿命。
来源:eHow – How to Make Fiberglass Molds
纤维